Zde je scéna, která se v kovoobráběcích obchodech opakuje častěji, než by měla. Operátor leštění přepne leštící linku z nerezové oceli na hliníkové díly, ponechává stejnou směs na pracovním stole a povrch je místo světlého šedý, rozmazaný nebo pruhovaný. Součást není problém a ani stroj ne. Sloučenina je. Hliníková leštící směs není generická pasta: je to vyvážená směs brusného zrna, pojiva a maziva, která musí odpovídat měkkosti kovu, tvrdosti kotouče a povrchové úpravě, o kterou usilujete. Získejte správnou kombinaci a zrcadlový povrch na hliníku se stane opakovatelným. Nechápejte to špatně a každá várka je hazard.
Proč leštící směs na hliník potřebuje jiný přístup
Čistý hliník se taví asi při 660 °C, ale praktickým problémem leštiček není tavení — je to gumovitost. Když brusný kotouč tlačí na hliník, povrchový film se zahřívá a deformuje dříve, než se brusné zrno může čistě řezat. Příliš hrubé zrno porušuje povrch. Příliš tvrdé kolečko zatlačí třísku zpět do součásti. Příliš agresivní sloučenina zanechává zakalený šmouh, který eloxování vždy odhalí.
Závěr výroby je jasný: hliník potřebuje směs, která řeže lehkým tlakem, nese dostatek lubrikačního pojiva, aby udržela kontaktní zónu chladná, a nezanechává žádné zbytky, které vyžadují dodatečné čištění. To je důvod, proč dokončovací oddělení nepovažují leštící směs za komoditu. Nastavili jeden produkt pro plech 6061, další pro tlakově lité ADC12 a další pro kovaná litá kola. Tlakově litý hliník snáší o něco agresivnější směs; srolovaný plech se rychle rozmazává a potřebuje jemnější zrno. Směs absorbuje většinu této úpravy.
Co je uvnitř hliníkové leštící směsi
Konvenční směs je vyrobena z abrazivních částic suspendovaných v mýdlovém pojivu z tuků a vosků. Při tření se pojivo roztaví a přenese čerstvý film abraziva na rotující kotouč. Brusivo provádí řezání; pojivo řídí teplotu, maže a odnáší třísky. Pro hliník, tavený oxid hlinitý je standardní brusivo — hnědý oxid hlinitý pro rychlý úběr materiálu, bílý oxid hlinitý pro chladnější a čistší účinek. Sloučeniny karbidu křemíku existují, ale řezají agresivně a jsou obvykle vyhrazeny pro tvrdší slitiny.
Barevné kódování je zkratkou pro dokončovací průmysl pro třídění směsí na pracovním stole. Níže uvedená tabulka ukazuje, jak se běžné barvy čtou na hliníkové lince:
| Sloučenina | Abrazivní charakter | Typická práce na hliníku |
|---|---|---|
| Žlutá | Střední oxid hlinitý | Řezaný a lesklý základní povrch na 6061 a 5052 |
| Červená | Jemný oxid hlinitý | Finální barvení a ozdobné lemování |
| Bílá | Velmi jemný oxid hlinitý | Zrcadlový povrch před čirým nátěrem nebo eloxováním |
| Zelená | Jemný karbid křemíku / oxid chromu | Saténové a kartáčované povrchy; méně časté na měkkém plechu |
| Kapalná sloučenina | Závisí na složení | Automatizované linky se sprejovým nebo válečkovým dávkováním |
U mnoha hliníkových dílů a žlutá leštící směs je každodenní dříč: řeže dostatečně rychle, aby odstranil lehké čáry obrábění, a zanechává čistou základnu, kterou bílá nebo červená směs při dalším průchodu promění v zrcadlo.
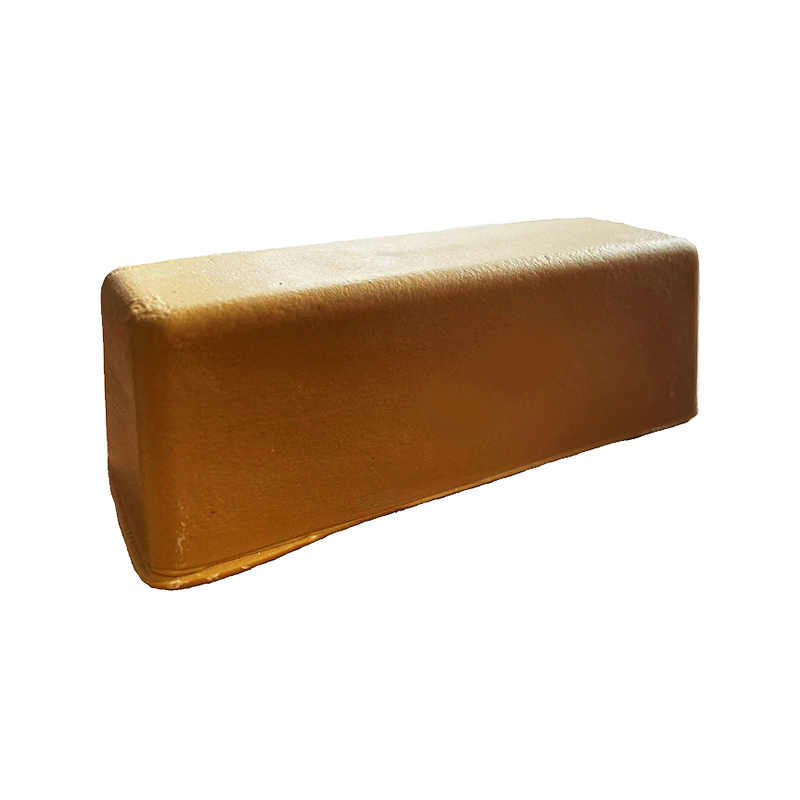 Hrubá žlutá leštící směs pro předleštění hliníku Tato směs s vysokým obsahem oxidu hlinitého odstraňuje hluboké škrábance, otřepy a oxidové vrstvy v první fázi leštění a vytváří tak rovnoměrný základ pro pozdější jemnější směsi. Zobrazit produkt →
Řezání a barvení: Dvoustupňová logika leštění hliníku
Profesionální povrchová úprava hliníku rozděluje proces do dvou záměrně odlišných fází. Ve fázi řezání odstraňuje hrubší směs stopy po obrábění, škrábance a tepelné zabarvení. Ve fázi barvení jemnější směs zušlechťuje povrch do čistého, jednotného lesku. Provedení obou stupňů v jednom kroku přináší kompromis: povrch je buď stále poškrábaný, nebo leštěný tak dlouho, že se povrch zvlní.
Na výrobní lince jsou tyto dvě fáze odlišné práce, každá s vlastním kolem a směsí:
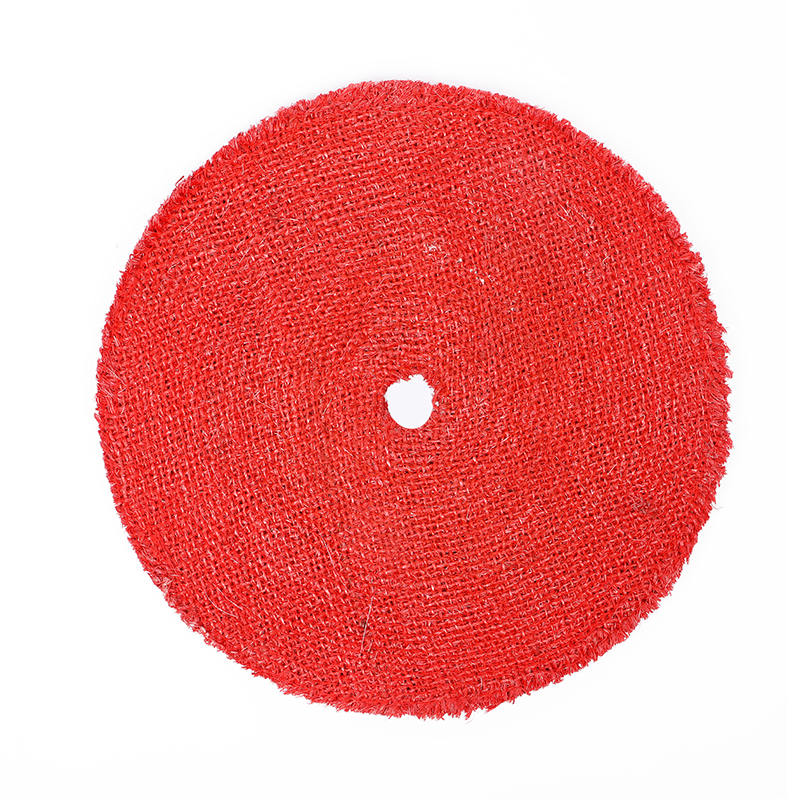
- Řezání: střední směs oxidu hlinitého na sisalovém nebo tvrzeném plátěném kotouči, mírný tlak, jeden nebo dva kontrolované průchody.
- zbarvení: jemná bílá nebo červená směs na měkkém látkovém kolečku, lehkým tlakem, dokud se povrch rovnoměrně neodráží pod šikmým světlem.
- Kontrola: zkontrolovat pod hrabací lampou; šmouhy a zamlžené záplaty zde téměř vždy znamenají složený nesoulad, nikoli chybu operátora.
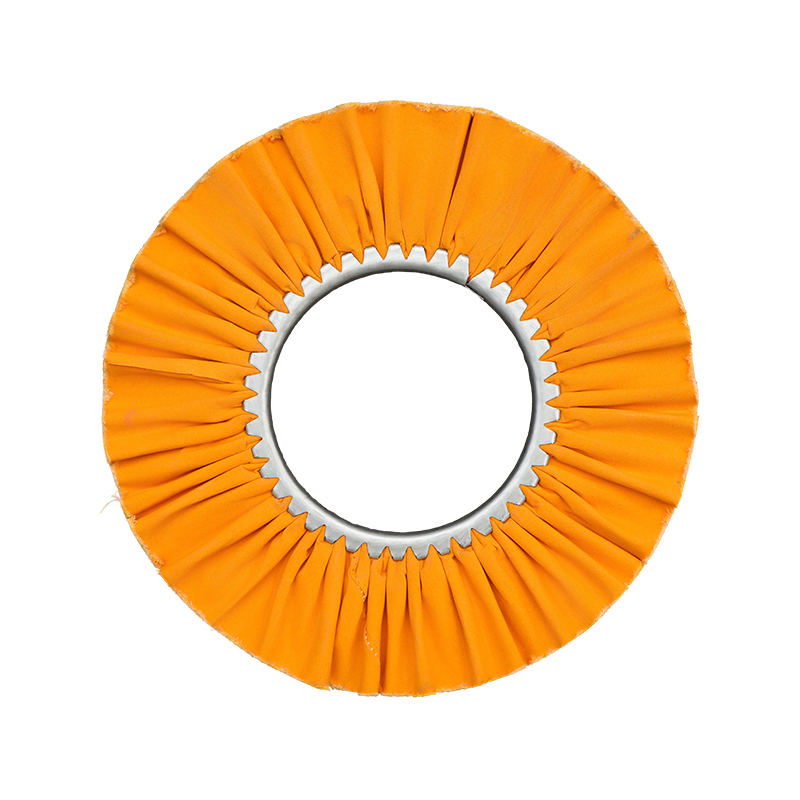
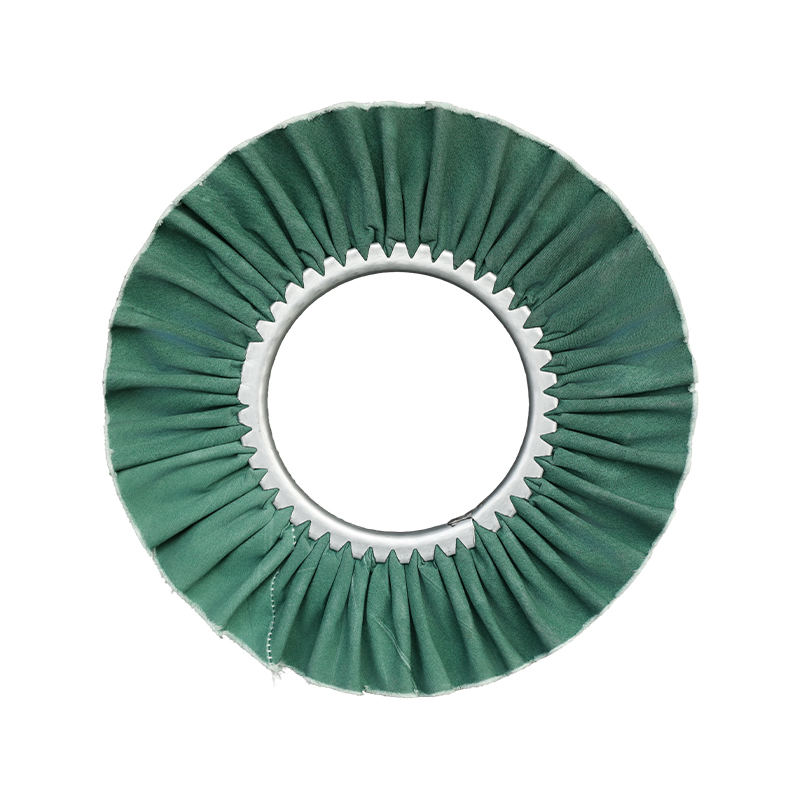
Sortiment společnosti Henghua pokrývá obě strany této sekvence – leštící směsi pro dokončovací lištu a látkové kotouče přizpůsobené každému stupni. The žluté tvrzené látkové kolečko na hliník sedí záměrně uprostřed: řeže tvrději než obyčejné bavlněné kolečko, ale končí hladší než kolečko ze surového sisalu, což z něj dělá praktický most mezi řezáním a barvením.
 Žlutá Hardened Cloth Wheel for Aluminum Finishing Vyvážený leštící kotouč na hliník, který řeže tvrději než obyčejná bavlna, ale má hladší povrch než sisal a účinně přemosťuje fáze řezání a barvení. Zobrazit produkt →
Přizpůsobení směsi ke kolu: Kombinace, na které záleží
Hliníková leštící směs funguje stejně dobře jako kolo, na kterém jezdí. Hrubá směs na měkkém, načechraném kotouči ztrácí většinu svého záběru, protože kotouč se ohýbá a odvaluje po třískách, místo aby brusivo prezentovalo čistě. Jemná směs na tvrdém kotouči se může vyleštit a rozmazat. U hliníku vypadají praktické kombinace takto:
- Sisalové kolo žluté směsi — rychlý úběr materiálu a hloubkový úběr pro první kontaktní průchod.
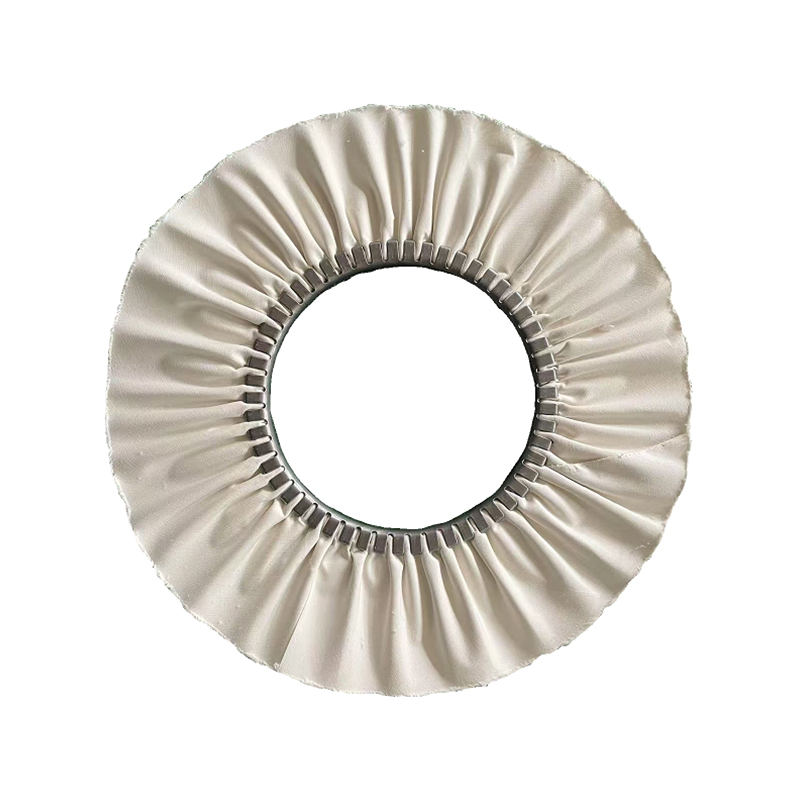
- Skládací nebo tvrzené látkové větrné kolo žlutá směs — smíchání a rozjasnění po sisalové fázi.
- Pneumatické kolo z měkké tkaniny bílé směsi — konečné zbarvení a zrcadlení.
- Standardní tekutá směs pro kola plochých kol — jednotné povrchové úpravy tvarovaných nebo tvarovaných dílů v automatizovaných buňkách.
Jeden zvyk operátora je důležitý stejně jako výběr produktu. Nabijte kolo krátce – dotkněte se složené tyče rotujícího kola na jednu nebo dvě sekundy – místo toho, abyste jej neustále tiskli. Přebytečná směs se nevyužitá vyhodí, zatíží čelo kola pojivem a zvýší teplotu, která rozmazává hliník. Správně nabité kolo uvolňuje směs pouze v místě kontaktu.
Pro úplný přehled o strukturách kol, možnostech tvrdosti a o tom, jak variace vložek mění řez, naše vedení leštícího kola prochází možnosti kolo po kole.
Výrobní úvahy, než si koupíte leštící směs na hliník
Nákup hliníkové leštící směsi se liší od nákupu běžného hardwaru. Skutečnou specifikací je, jak se produkt chová při tření, a několik bodů rozhoduje o tom, zda bude fungovat na podlaze nebo selže po prvním bubnu:
- Konzistence šarže. Procento abraziva a tvrdost pojiva musí zůstat stejné od bubnu k bubnu; šarže, která běží tepleji, se rozmaže přesně jako chyba operátora.
- Abrazivní disperze. Špatně namíchaná směs uvolňuje shluky zrna a každý shluk se stává náhodným hlubokým škrábancem, který nelze odstranit žádným dokončovacím průchodem.
- Bod měknutí a skladování. Směsi měknou v letních vedrech a tvrdnou v chladných skladech. Zkontrolujte bod měknutí a držte tyčinky mimo dosah radiátorů a přímého slunce.
- Formát balení. Tyče jsou vhodné pro ruční lavice, kapaliny pro automatické dávkovací systémy a vlastní velikosti bloků snižují odpad na tvarovaných kolech.
Řízení procesu výrobce je součástí produktu. Ningbo Henghua vyrábí celou řadu směsí od roku 2016 v dílně o rozloze 3 500 metrů čtverečních s více než 10 výrobními linkami na leštící kotouče a automatickými plnicími linkami pro kapalné směsi, které vyváží do Jižní Ameriky, Evropy, Spojených států a na Střední východ. V praxi to znamená stejné chování při tavení a stejný řez od bubnu k bubnu – což je přesně to, co operátor nemůže ověřit okem.
Před hromadnou objednávkou proveďte zkoušku na vašem skutečném materiálu za výrobních podmínek. Otestujte alespoň několik desítek dílů ve třech proměnných – rychlost kola, typ kola a přítlak – a výsledek zaznamenejte do pracovního návodu operátora. Sloučenina, která projde tímto testem, udrží linii stabilní po celou dávku.
Kde leštící směs na hliník dělá těžké zvedání
Hliník je jedním z nejvíce leštěných kovů v moderní výrobě. Automobilová litá kola a lesklé obložení, letecké konstrukční díly, hliníkové nádobí a hardwarové kování, to vše prochází leštící stanicí před nátěrem nebo montáží. Každé odvětví nastavuje jiný standard: kupující automobilů nepřijímají žádný zákal na čele kola; příprava leteckého povrchu musí být před eloxováním bez vad; výrobci nádobí potřebují čistý, konzistentní vnitřní povrch, který nezachycuje zbytky.
Pro výrobce automobilových dílů je směs obvykle rozdílem mezi stabilní zrcadlovou úpravou a každodenní hromadou odpadu. naše aplikace povrchové úpravy automobilů stránka ukazuje, jak je uspořádáno složení a sekvence kol pro daný sektor. V letectví, kuchyni a hardwaru je logika stejná – identifikujte slitinu, definujte požadovanou povrchovou úpravu a poté vyberte směs a pár kol – i když se tolerance liší.
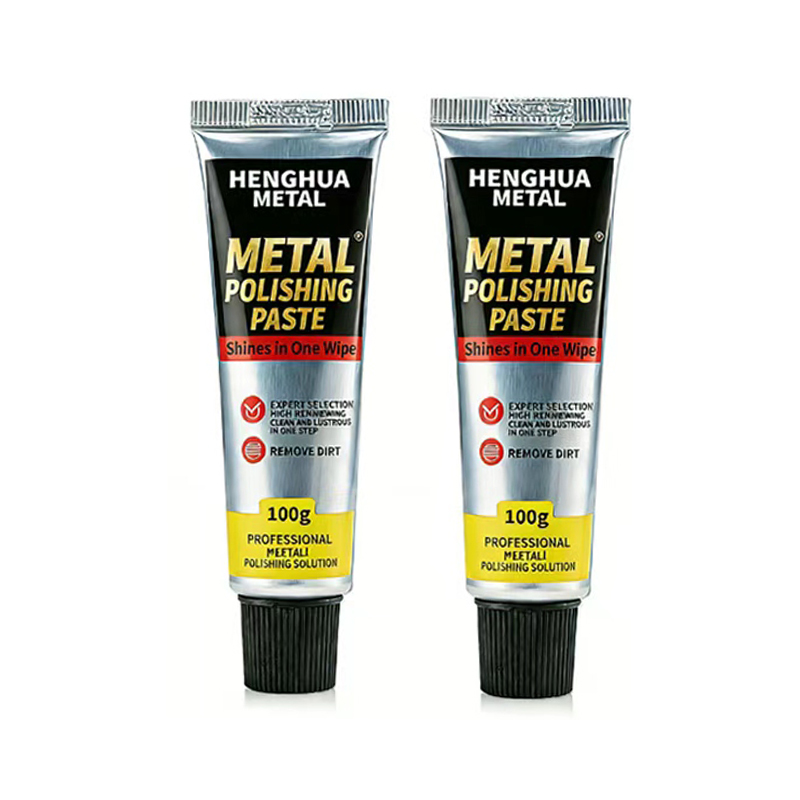
Pro dílny, které přecházejí mezi hliníkem, nerezovou ocelí a mědí na stejné lavici, vyhrazený směs na leštění kovů udržuje počet SKU pod kontrolou. Vytváří přijatelný řez a barvu napříč několika měkkými kovy, což usnadňuje plánování, i když konečný zrcadlový povrch na hliníku stále vyžaduje speciální bílou směs.
 Všestranná lešticí směs na kovy pro více kovů Jediná směs, která funguje na nerezové oceli, mědi a chromu, zjednodušuje skladové zásoby a zároveň poskytuje přijatelný řez a lesk na měkkých kovech. Zobrazit produkt →
Hliníková leštící hmota je zřídka tou nejdražší položkou na seznamu spotřebního materiálu, ale rozhoduje o tom, zda je povrchová úprava jako produkt nebo jako prototyp. Nakupujte pomocí jasného procesu: identifikujte slitinu, definujte požadovanou povrchovou úpravu, nastavte sekvenci kol a otestujte směs při skutečné výrobní rychlosti, než se dostane na pracovní stůl. Jakmile jsou tyto proměnné pod kontrolou, leštění hliníku se stává plánovanou operací s opakovatelnými výsledky – nikoli metodou pokus-omyl.