Výrobci lešticích past
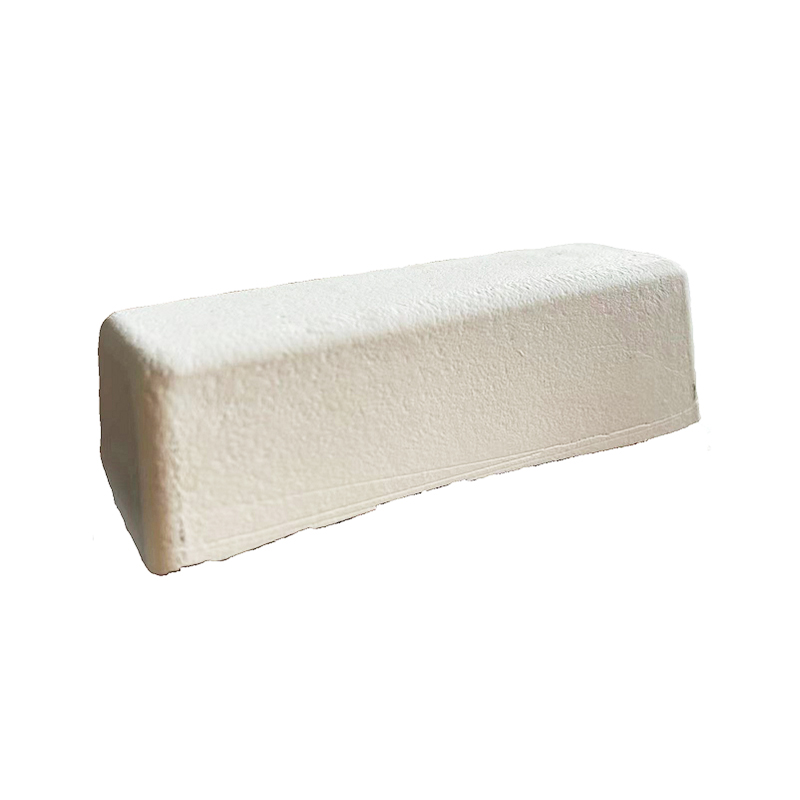
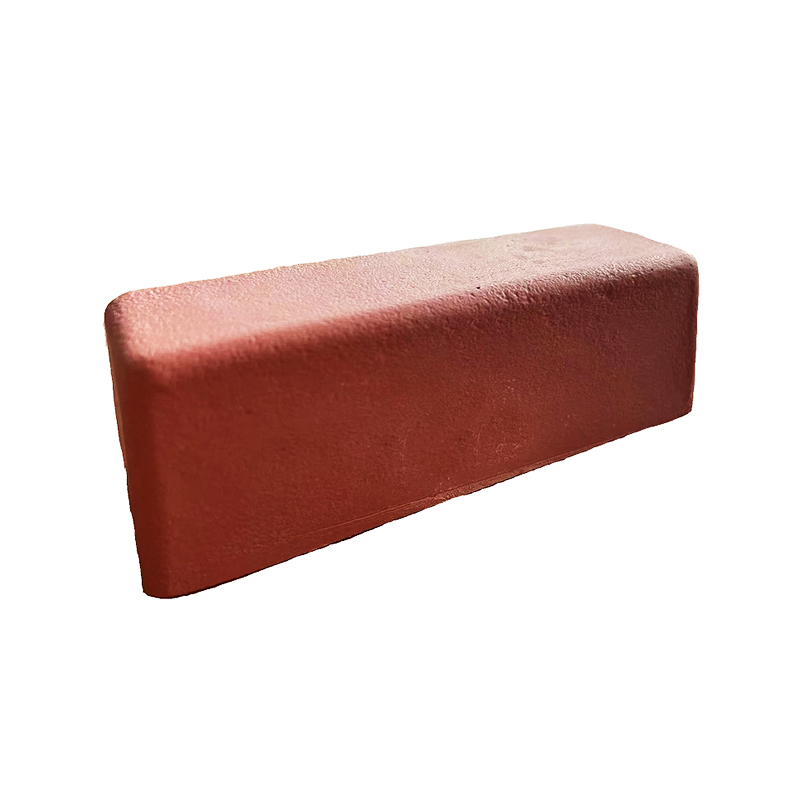
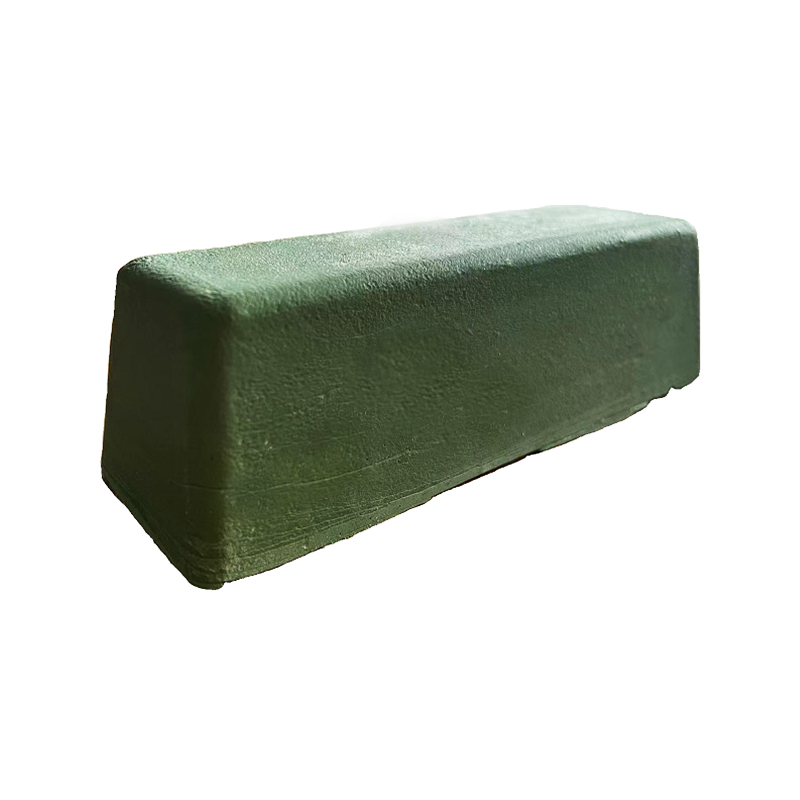
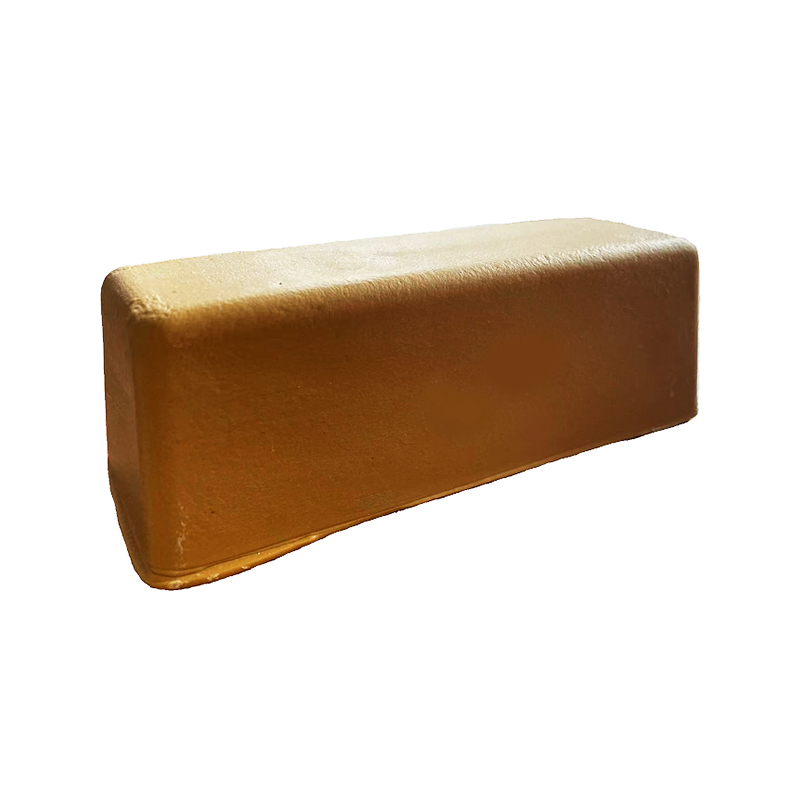
Leštící vosk je klíčem k dosažení konečného výsledku od hrubého broušení až po zrcadlové leštění. Je vědecky formulován s vysoce čistým mazivem a pečlivě vybranými brusivy, vykazuje silnou přilnavost a rychlý lesk, výrazně zlepšuje účinnost leštícího kotouče a zajišťuje jednotný, hluboký lesk na povrchu obrobku.
I. Základní aplikace: Používá se s různými leštícími kotouči (leštící kotouče na prádlo/vzduch/šperky atd.), vhodné pro středně jemné leštění, leštění do zrcadel a leštění drátem u kovových obrobků, jako jsou zlaté a stříbrné šperky, železářství, automobilové díly, nerezová ocel, měď a hliník. Používá se také k leštění a zesvětlování pryskyřičných a lakovaných povrchů, je to doplňkový spotřební materiál v procesu leštění.
Hlavní výhody: Zlepšuje účinnost leštění a hladkost povrchu; snadno se voskuje a čistí; může vyplnit drobné škrábance na obrobcích; přizpůsobitelný všem procesům od hrubého leštění po zrcadlové leštění při použití s různými leštícími kotouči; mírná adheze bez zbytků; snižuje opotřebení leštícího kotouče a chrání povrch obrobku před poškrábáním.
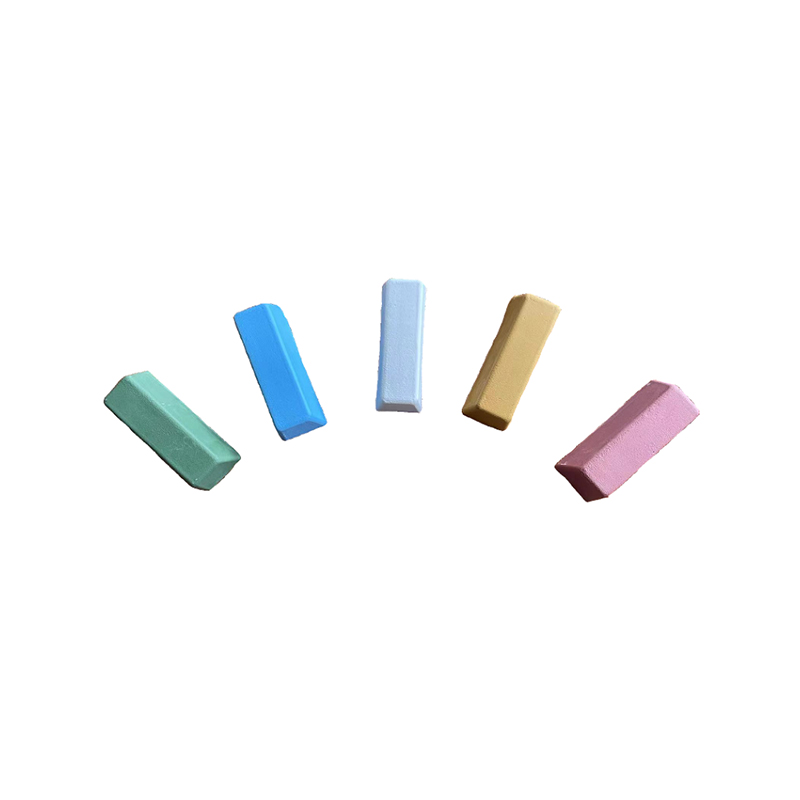
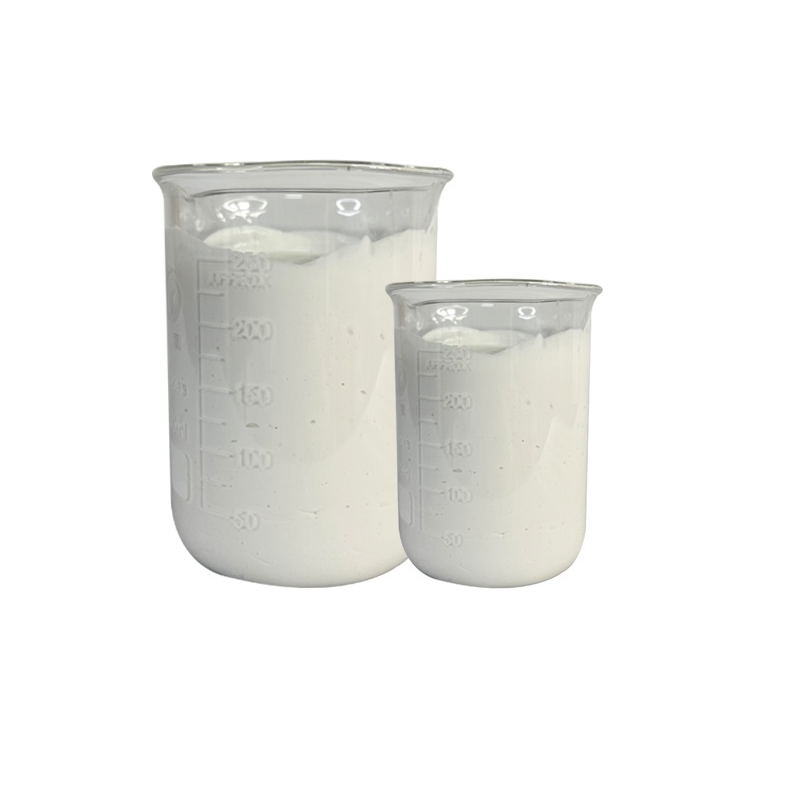
(1) Fyzické specifikace: Standardně dostupné v obdélníkových pevných voskových blocích a tekutém vosku. Obdélníkové pevné voskové bloky váží 200g/400g/500g/800g/1000g, tekutý vosk váží 25kg/krabice.
(2) Specifikace velikosti částic (pro...) Procesy leštění: Hrubé leštění (200#-500#) Střední leštění (800#-1000#) Jemné leštění (2000#-10000#) Vyšší čísla znamenají jemnější abrazivní částice a vyšší přesnost leštění.
Nabízíme kompletní řadu brusných tříd, od hrubých až po vysoce zrcadlové. Naše brusiva a maziva pocházejí od předních velkých výrobců a jsou formulována pomocí optimálních technik. To umožňuje větší přilnavost leštícího vosku k povrchu plátěného kotouče, snižuje přímý kontakt kotouče s výrobkem a maximalizuje abrazivní tření. Vhodná maziva promazávají povrch a přilnou k brusivu, snižují prašnost, minimalizují dopad na životní prostředí, zlepšují pracovní prostředí a chrání zdraví pracovníků. Můžeme rychle formulovat leštící vosky podle potřeb zákazníků a dodat vzorky zákazníkům v nejkratším možném čase, což zkracuje čekací dobu na vývoj.
O
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. se nachází v Dongjiaqiao, Jishigang, okres Haishu, město Ningbo, provincie Zhejiang, Čína. Jako čínská výrobci lešticích past, společnost Henghua Metal Surface Treatment Technology Co., Ltd. poskytuje různé zakázkové lešticí materiály. Společnost byla založena v roce 2016, má plochu závodu 3 500 metrů čtverečních, více než 10 sad pokročilého zařízení na výrobu látkových kotoučů, 2 plně automatické plnicí linky a může na zakázku vyrábět větrné látkové kotouče různých typů a velikostí. Sisalové kotouče, lešticí vosk, chiye kotouče, lešticí pasta na kovy a další produkty, zákazníci jsou po celé Jižní Americe, Spojených státech, Evropě, na Středním východě atd. V posledních letech společnost neustále inovuje, aby zlepšila pracovní účinnost lešticích materiálů, a získala uznání zákazníků. Vítáme zákazníky, kteří potřebují naše služby, aby nám zavolali a vyjednali spolupráci!
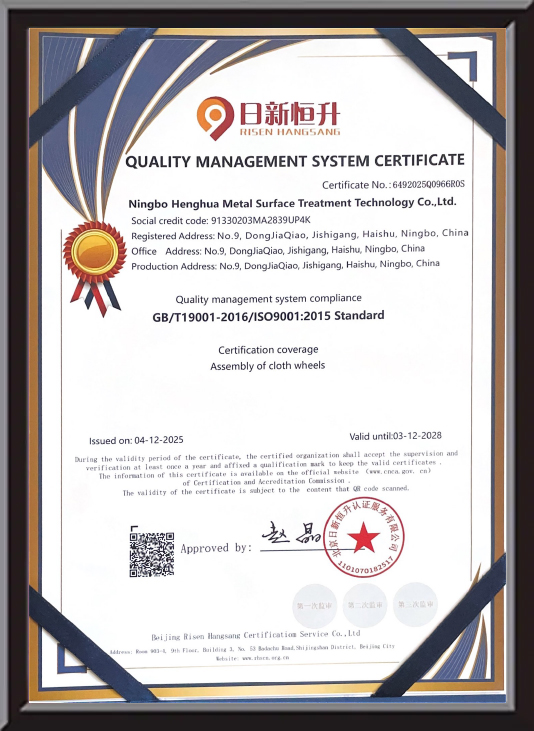
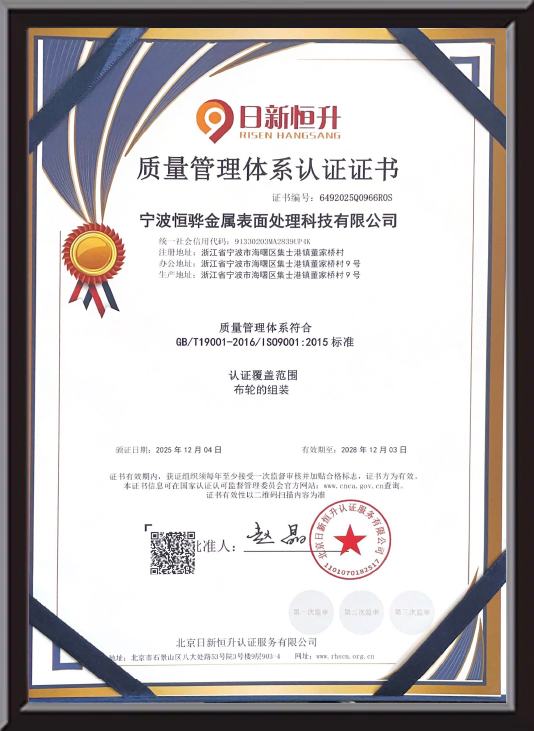
Certifikát cti
Zpětná vazba
Leštící směs Oborové znalosti
A leštící směs je formulovaný abrazivní materiál používaný k odstranění povrchových defektů, oxidace a jemných škrábanců z kovových obrobků, čímž vzniká hladký, lesklý nebo zrcadlový povrch. Také označovaný jako a leštící směs při použití ve spojení s rotujícími brusnými kotouči jsou tyto materiály základním spotřebním materiálem při povrchové úpravě kovů ve výrobě šperků, zpracování hardwaru, výrobě automobilových dílů, sanitární keramiky a výrobě přesných součástí. Výběr správné třídy směsi a její spárování s vhodným typem kotouče určuje účinnost každého stupně leštění a kvalitu konečného povrchu.
Jak leštící směs funguje
A leštící směs sestává ze tří základních složek: brusných částic, pojiva (typicky voskový nebo tukový základ) a chemických přísad, které zlepšují řezný účinek nebo ochranu povrchu. Při aplikaci na rotující brusný kotouč se směs přenese na povrch kotouče a je unášena vysokou rychlostí do kontaktu s kovovým obrobkem.
Abrazivní částice – nejčastěji oxid hlinitý, karbid křemíku, oxid chrómu nebo oxid železa – mikroobrušují kovový povrch a postupně vyrovnávají vrcholy a prohlubně v profilu povrchu. Hrubší směsi odstraňují hlubší škrábance a oxidační vrstvy; jemnější směsi zušlechťují povrch pro dosažení saténových, lesklých nebo zrcadlových povrchů. V profesionálních dokončovacích pracovních postupech, dva až tři složené stupně se obvykle používají postupně, od řezání přes barvení až po finální glazování.
Klíčové výhody použití správné leštící směsi
- Rychlejší doba cyklu: Správně přizpůsobená leštící směs účinně odstraňuje povrchové vady, snižuje počet průchodů a celkovou dobu zpracování na díl.
- Konzistentní kvalita provedení: Standardizované třídy směsí poskytují opakovatelné výsledky povrchu napříč výrobními šaržemi, což je zásadní pro výrobní prostředí s řízenou kvalitou.
- Prodloužená životnost kola: Správná aplikace směsi snižuje suché tření mezi kotoučem a obrobkem, čímž chrání vlákna brusného kotouče i brusnou směs před předčasnou degradací.
- Široká materiálová kompatibilita: Složení směsí je k dispozici pro železné kovy, nerezovou ocel, hliník, měď, mosaz, slitinu zinku a drahé kovy – pokrývající prakticky všechny průmyslové kovové substráty.
- Nízký odpad a hospodárnost: Formáty tyčových a pastových směsí umožňují přesné, kontrolované nanášení a minimalizují plýtvání materiálem ve srovnání s tekutými nebo sprejovými alternativami ve velkoobjemové výrobě.
Běžné typy leštících směsí a jejich aplikace
Různé složení směsi jsou navrženy pro konkrétní kovy a dokončovací fáze. Níže uvedená tabulka uvádí nejpoužívanější typy v pracovních postupech průmyslového leštění a leštění šperků:
| Typ sloučeniny | Barva | Abrazivní stupeň | Vhodné kovy | Dokončovací fáze |
|---|---|---|---|---|
| Hnědá / černá lišta | Hnědá / Černá | Hrubý | Ocel, železo, tvrdé slitiny | Počáteční řezání, odstranění škrábanců |
| Bílý pruh | Bílá | Střední | Hliník, nerezová ocel | Předzrcadlová úprava |
| Zelený bar | Zelená | Střední-Fine | Nerezová ocel, chrom | Světlé provedení |
| Červená Rouge | Red | Dobře | Zlato, stříbro, měď, mosaz | Finální leštění barev, zrcadlový povrch |
| Modrý / růžový pruh | Modrá / Růžová | Velmi dobře | Drahé kovy, šperky | Finální úprava ve vysokém lesku |
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., založená v roce 2016, se specializuje na výzkum, vývoj a výrobu leštící směsi a leštící směsi pro globální zpracovatelský průmysl. S plně automatickými výrobními linkami zavedenými v roce 2020 a aktivní distribuční sítí pokrývající čtyři kontinenty Henghua dodává konzistentní, přesně formulované směsi přizpůsobené specifickým požadavkům zákazníků z oblasti hardwaru, sanitární keramiky, automobilového průmyslu a šperků po celém světě.
Jak se přihlásit Leštící směs správně
Správná technika nanášení přímo ovlivňuje jak účinnost směsi, tak kvalitu povrchové úpravy. Pro konzistentní výsledky postupujte podle těchto kroků:
- Před aplikací směsi uveďte brusný kotouč na provozní otáčky.
- Krátce se dotkněte lišty nebo pasty proti rotujícímu čelu kola — 2 až 3 sekundy je dostačující pro většinu aplikací. Vyvarujte se přetížení.
- Přiložte zatížené kolo na obrobek stálým mírným tlakem. Umožněte abrazivnímu působení směsi, aby práci vykonalo spíše než nucený kontakt.
- Směs znovu nanášejte v pravidelných intervalech – obvykle každých 30 až 60 sekund aktivního leštění – pro udržení účinnosti řezání.
- Mezi jednotlivými fázemi směsi důkladně očistěte obrobek, abyste zabránili křížové kontaminaci abrazivních tříd.
Často kladené otázky
Q1: Jaký je rozdíl mezi leštící směsí a leštící směsí?
Termíny se často používají zaměnitelně, ale v profesionální dokončovací praxi leštící směs typicky odkazuje na hrubší materiály používané pro řezání a odstraňování škrábanců leštící směs se vztahuje k jemnějším formulacím používaným v pozdějších fázích k vyvinutí barvy, jasu a zrcadlové úpravy. Oba jsou abrazivní směsné produkty; rozdíl spočívá ve třídě zrnitosti a ve fázi dokončovací sekvence, ve které jsou aplikovány.
Q2: Může být stejná sloučenina použita na různé kovy?
Některé směsi – jako je směs bílých tyčinek – jsou dostatečně univerzální pro použití na více kovech včetně hliníku a nerezové oceli. Sloučeniny používané na železné kovy by však neměly být aplikovány na neželezné kovy, jako je měď, mosaz nebo drahé kovy, protože kovové znečištění může způsobit změnu barvy nebo povrchové vady. Věnujte kola a směsi konkrétním typům kovů kdekoli je to možné.
Q3: Jak by měly být lešticí směsi skladovány?
Složené tyčinky a pasty skladujte v chladném a suchém prostředí mimo přímé sluneční světlo a zdroje tepla. Nadměrné teplo změkčuje sloučeniny na bázi vosku a mění jejich konzistenci, zatímco vlhkost může způsobit, že se pastové sloučeniny oddělí nebo nerovnoměrně ztvrdnou. Uchovávejte různé druhy směsí v jasně označených nádobách, aby se zabránilo smíchání během výroby.
Q4: Kolik složených fází je potřeba pro zrcadlovou úpravu?
U většiny kovů vyžaduje dosažení skutečného zrcadlového povrchu minimálně dvě až tři fáze : počáteční fáze řezání s hrubou nebo střední směsí k odstranění škrábanců a povrchových nerovností, následovaná fází barvení s jemnou směsí pro vytvoření jasu a konečná fáze glazování s rouge nebo ultrajemnou leštící směsí pro vytvoření vysoce lesklého zrcadlového povrchu. Přeskakování fází nebo rychlé přechody mezi nimi jsou nejčastější příčinou nekonzistentních výsledků.
Výběr správného leštící směs a jeho správná aplikace je základem každého efektivního procesu povrchové úpravy kovů. Ať už je cílem funkční saténový povrch na průmyslovém hardwaru nebo bezchybný zrcadlový povrch na dekorativních součástech, přizpůsobení třídy směsi, typu kovu a leštícího kotouče pro každou fázi konečné úpravy zajišťuje konzistentní výsledky profesionální kvality v každém výrobním měřítku.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. se specializuje na výzkum, vývoj a výrobu lešticích látkových kotoučů, lešticího vosku, kapalných lešticích kotoučů a lešticí pasty na kovy.
Klasifikace
Kontaktní informace
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - č. 9, Xiaodongjiaqiao, město Jishigang, okres Haishu, město Ningbo, provincie Zhejiang, Čína
Zůstaňte v kontaktu
Copyright © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Výrobci lešticích past Zakázková lešticí pasta Všechna práva vyhrazena.