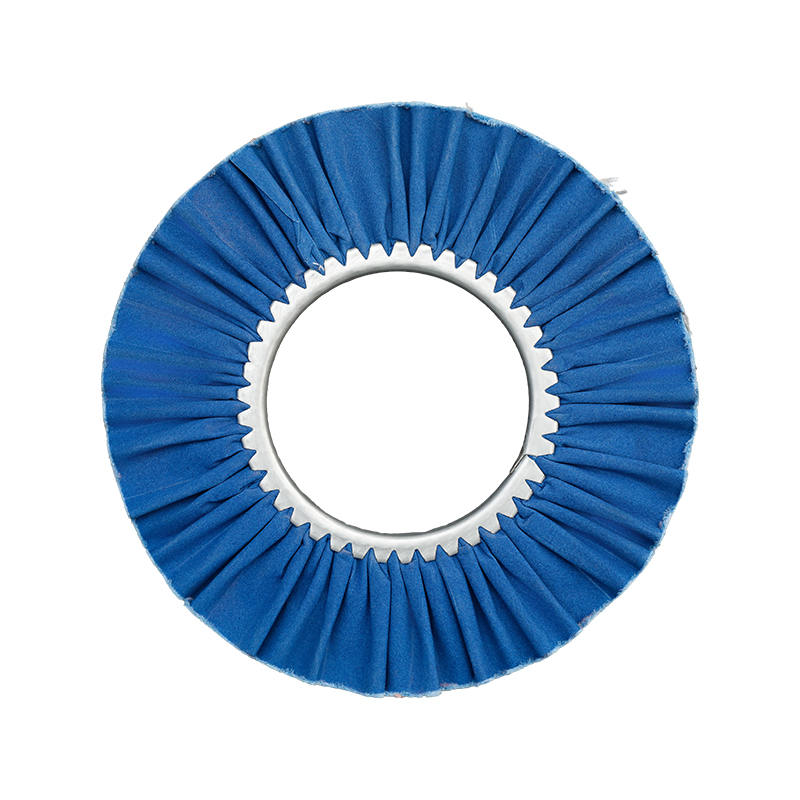
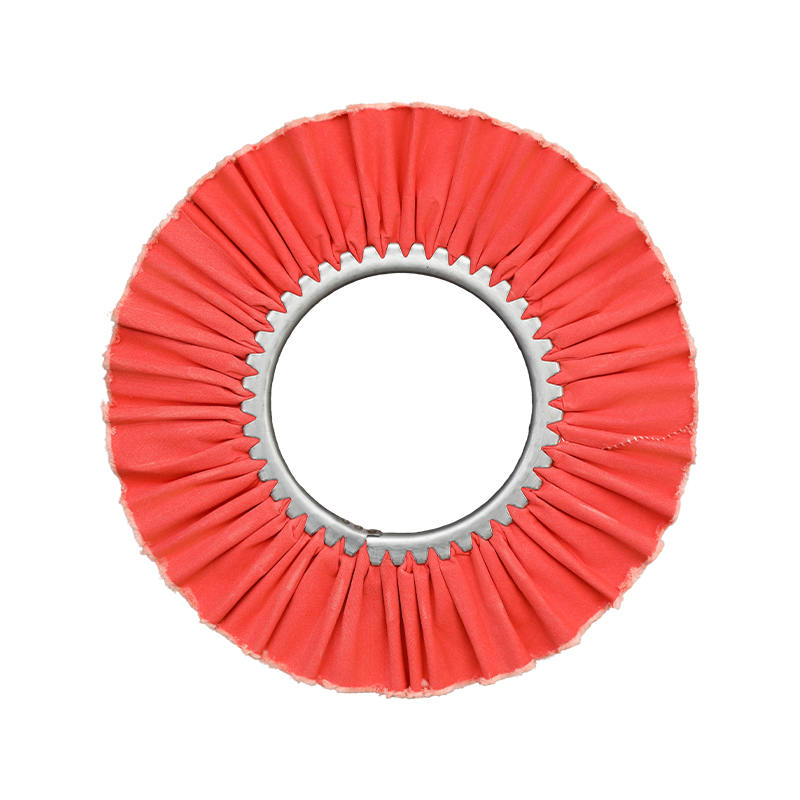
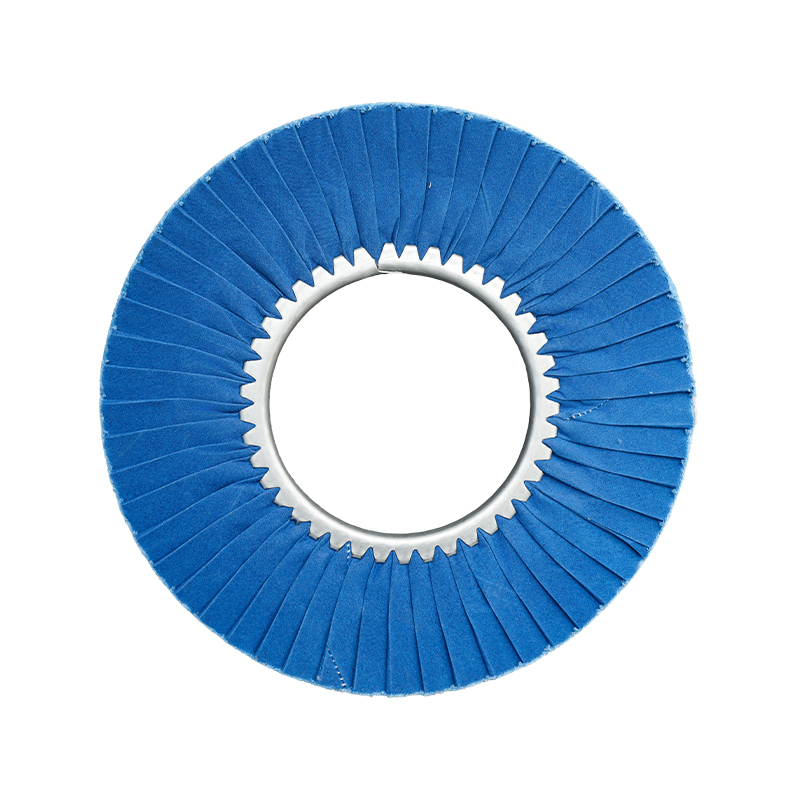
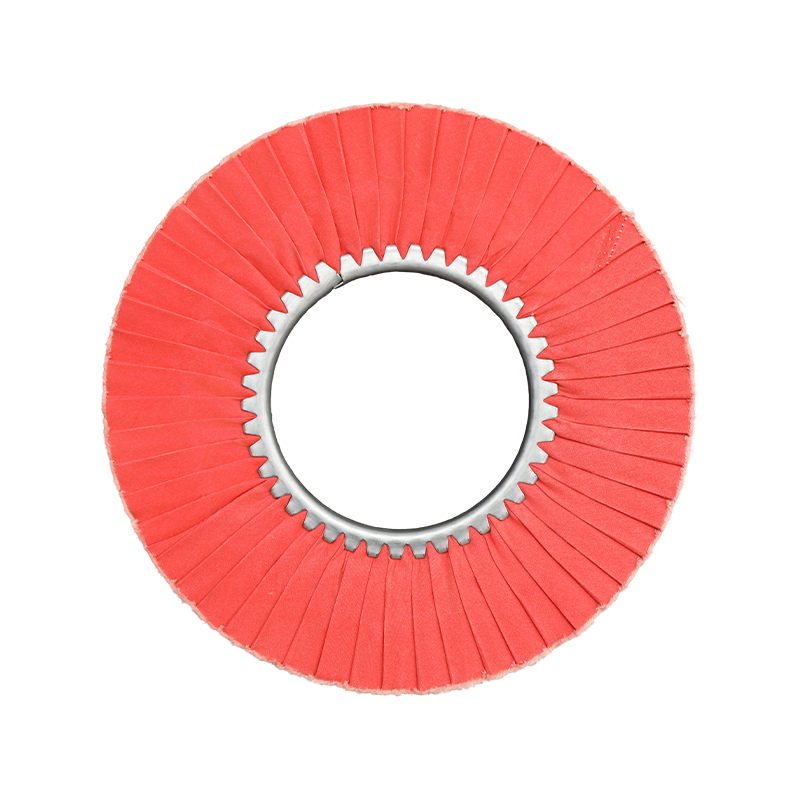
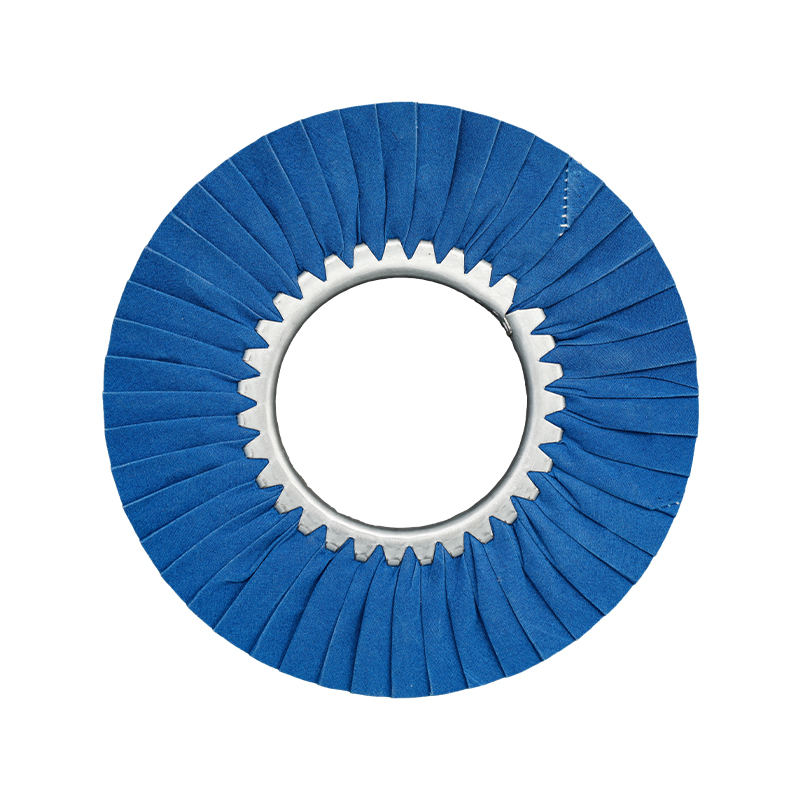
A větrné kolo – také široce označovaný jako airway buffing wheel, ventilovaný buff nebo bias airway buff – je vysoce výkonný leštící nástroj určený speciálně pro konečné nebo mezistupně povrchové úpravy kovů . Na rozdíl od sisalových nebo prošívaných bavlněných koleček, které upřednostňují agresivní odstraňování materiálu, je větrné kolečko navrženo s ohledem na přesnost: jeho skládaná konstrukce ze skládané látky vytváří vnitřní vzduchové kanály, které umožňují nepřetržité proudění vzduchu kolečkem během provozu. Tato ventilace aktivně odvádí teplo jak z kotouče, tak z povrchu obrobku, což umožňuje delší nepřerušované leštění, důslednější distribuci směsi a čistší, jasnější finální povrch, než jaký obvykle dokážou poskytnout běžné leštící kotouče.
Z praktického hlediska jsou větrná kola nástrojem volby pro dosažení zrcadlové povrchové úpravy nerezové oceli, hliníku, mosazi, mědi, slitiny zinku a široké škály neželezných kovů. Jsou široce používány v automobilové výrobě, výrobě hardwaru, výrobě kuchyňského nádobí, nábytkářském zámečnictví, stavebních materiálech a pracovních postupech předúpravy galvanickým pokovováním. Ať už získáváte větrná kola pro vysoce výkonnou průmyslovou leštící linku nebo si vybíráte jedno pro přesné dokončovací práce, pochopení toho, jak jsou vyrobeny, jak se chovají a jak je správně spárovat s leštícími směsmi, je zásadní pro dosažení konzistentních profesionálních výsledků.
Tato příručka pokrývá úplný obrázek: konstrukci a mechaniku větrných kol, roli barevně odlišených stupňů úpravy, párování směsí podle typu kovu, aplikační odvětví, praktické srovnání s alternativními typy kol a postupný pracovní postup pro dosažení skutečného zrcadlového povrchu.
Co dělá a Větrné kolo Různé: Vysvětlení konstrukce dýchacích cest
Charakteristickým rysem větrného kola je jeho skládaná, složená struktura. Na rozdíl od běžného leštícího kola – které je vyrobeno z plochých vrstev bavlny, mušelínu nebo sisalu naskládaných paralelně k sobě – je větrné kolo zkonstruováno připojením několika vrstev bavlněné látky k centrálnímu ocelovému upínacímu kroužku způsobem, který nutí každou vrstvu vytvořit radiální záhyb nebo záhyb. Tyto záhyby vyčnívají směrem ven ze středu a vytvářejí povrch kola složený ze stovek jednotlivých okrajů tkaniny spíše než hladký plochý povrch.
Praktické důsledky tohoto návrhu jsou významné:
- Aktivní ventilace: Kanály mezi každým záhybem umožňují, aby se vzduch během otáčení mohl volně pohybovat tělem kola. Tento proud vzduchu nepřetržitě odvádí teplo pryč z kontaktní zóny, čímž zabraňuje nahromadění tepla, které může předčasně odbarvit měkké kovy nebo ztvrdnout leštící směs na čele kola.
- Zvýšená retence sloučenin: Každý záhyb funguje jako malá kapsa, která drží a uvolňuje leštící směs, když se kotouč otáčí proti obrobku. To poskytuje rovnoměrnější a trvalejší dodávání směsi než kotouče s plochou vrstvou, což snižuje frekvenci opakovaného nanášení během prodloužených leštění.
- Kontaktní leštění hran: Větrné kotouče jsou navrženy pro broušení hran – technika přitlačování obrobku k vnějšímu okraji čela kotouče spíše než k ploché straně. Tento okrajový kontakt přesně koncentruje leštící tlak, díky čemuž jsou větrná kola vhodná pro profilované, zakřivené nebo složité obrobky.
- Teplota chladnějšího povrchu: Protože ventilace aktivně řídí teplo, lze větrná kola provozovat delší dobu, než se obrobek nebo kolo potřebuje ochladit. To je klíčová výhoda účinnosti u aplikací s velkou plochou, jako jsou nádrže z nerezové oceli, hliníkové panely, karoserie přívěsů a architektonické obklady.
Ocelová středová deska nebo upínací kroužek v jádru kola není pouze montážní součástí – funguje také jako chladič a konstrukční kotva, která udržuje záhyby pod stálým napětím během vysokorychlostní rotace. Standardní větrná kola jsou konstruována pro provozní rychlosti typicky v rozsahu 2 000 až 3 500 ot./min v závislosti na průměru kola a středový kroužek hraje klíčovou roli při zabránění delaminaci při těchto rychlostech. Při montáži větrného kola vždy používejte samostředící bezpečnostní přírubu pro zajištění bezpečného upnutí a zabránění oddělení vrstev látky od středového kroužku během provozu.
Porozumění Větrné kolo Barevné kódy a stupně ošetření
Jedním z nejpraktičtějších aspektů práce s větrnými koly je standardizovaný systém barevného kódování používaný v celém průmyslu k označení stupně ošetření a relativní tuhosti každého kola. Barvy nejsou dekorativní — každá signalizuje určitou úroveň pevnosti látky, odpovídající fázi procesu leštění a doporučený typ kovu. Pochopení tohoto systému umožňuje operátorům vybrat správné kolo okamžitě bez pokusů a omylů.
| Barva | Úroveň tuhosti | Fáze leštění | Primární kov vhodnost | Typické složené párování |
|---|---|---|---|---|
| Modrá (mletá) | Nejvyšší | Krok 1 — Odřízněte leštění | Nerezová ocel, tvrdé slitiny | Směs černého smirku |
| Červená (upravená) | Vysoká | Krok 1 — Odřízněte leštění | Nerezová ocel | Černá magie / šedá sloučenina |
| Oranžová (upravená) | Středně vysoká | Krok 1 — Odřízněte leštění | Hliník, neželezné kovy | Hnědá tripoli sloučenina |
| Žlutá (mletá) | Střední | Krok 2 — Barevné leštění | Hliník, mosaz, měď | Směs zelené barvy |
| Růžová (upravená) | Střední-Soft | Krok 2 — Barevné leštění | Nerezová ocel (second pass) | Žlutá luxusní směs |
| Bílá / Domet Flanel | Nejměkčí | Krok 3 — Konečná zrcadlová úprava | Všechny kovy, plasty, lak na dřevo | Bílý diamant / modrý rouge / fialový rouge |
Základní princip je jasný: tužší kola řežou agresivněji, zatímco měkčí kola dodávají jemnější barvu a lesk . Správně provedená sekvence leštění postupně přechází od tvrdších, agresivnějších kotoučů spárovaných s hrubšími směsmi v raných fázích k měkčím kotoučům s jemnějšími dokončovacími směsmi v konečné fázi. Pokus o přeskočení fází – například použití měkkého bílého flanelového větrného kola přímo na silně poškrábaný povrch z nerezové oceli – nevytvoří zrcadlový vzhled; škrábance jednoduše přeleští, aniž by je odstranil, což má za následek zamlžený, nerovný povrch.
Je důležité si uvědomit, že barevné konvence se mohou mezi výrobci mírně lišit. Vždy si ověřte údaje o tuhosti a aplikaci poskytnuté vaším konkrétním dodavatelem a nespoléhejte se pouze na barvu jako na absolutní vodítko. To znamená, že výše popsaný široký rámec odráží široce přijímaný průmyslový standard a je spolehlivou výchozí referencí pro většinu aplikací.
Jak sladit a Větrné kolo se správnou leštící směsí
Vztah mezi větrným kolem a leštící směsí není volitelný – je základem celého procesu leštění. Kolo zajišťuje mechanický podávací mechanismus; směs poskytuje abrazivní řeznou nebo dokončovací chemii. Nesprávné použití kteréhokoli prvku podkopává výstup obou.
Sekvence leštění nerezové oceli
U nerezové oceli je doporučeným přístupem minimálně dvoustupňový proces s použitím větrných kol. Začněte s a červeně nebo modře ošetřené větrné kolo nabitý černým smirem (černá magie) sloučeninou. Tento první krok funguje při přibližně 3 000 až 3 500 otáčkách za minutu a odstraňuje škrábance o velikosti 320–400 zrn, povrchovou oxidaci a veškeré zbytky broušení, které zbyly z dřívějšího zpracování. Druhý krok využívá a růžově ošetřené větrné kolo v kombinaci se žlutou deluxe směsí při přibližně 3 000 ot./min., aby se povrch dostal ze saténu do vysoce lesklého povrchu. Pro výsledky ve výstavní kvalitě, finální průchod s bílým kopulovitým flanelovým větrným kolem naloženým modrou nebo fialovou rouge směsí vytvoří hluboký zrcadlový povrch, který je efektivně bez viditelné povrchové struktury.
Sekvence leštění hliníku
Hliník vyžaduje trochu jiný přístup. Vzhledem k tomu, že hliník je měkčí a poréznější než nerezová ocel, absorbuje směs snadněji a při použití příliš agresivních kotoučů může vytvářet hluboké drážky. Začněte s an oranžově ošetřené větrné kolo a hnědou směsí tripoli při 3 000 až 3 500 ot./min. k odstranění stop zrnitosti 400 a 600 z povrchu. Postupujte podle a větrné kolo upravené žlutým mlýnem v kombinaci se směsí zelené barvy při 2 500 až 3 000 ot./min. pro dosažení barevné hloubky a lesku. Pro show-grade povrchové úpravy na hliníkových kolech, nádržích nebo diamantovém plechu, dokončete flanelovým větrným kolem a jemně fialovou nebo modrou rouge směsí. Aplikujte mírný tlak a vyhněte se pobytu v jedné poloze, abyste zabránili tepelným deformacím povrchu tenkých hliníkových panelů.
Slitina mosazi, mědi a zinku
U mosazných a měděných obrobků slouží hnědá tripoli směs spárovaná s oranžovým nebo žlutým větrným kotoučem jako účinný první krok řezání, který odstraňuje povrchové stopy a lehkou oxidaci bez nadměrného řezání měkčího kovového substrátu. Druhý stupeň využívá směs červené barvy s měkkým flanelovým větrným kotoučem k vytvoření bohatého, teplého lesku, který je charakteristický pro vysoce kvalitní mosazné a měděné povrchové úpravy. Hardwarové komponenty ze slitiny zinku – běžné v dekorativním kování, dveřním kování a koupelnových doplňcích – dobře reagují na přímou dvoukrokovou sekvenci s použitím žluté směsi pro řezání a bílé diamantové směsi na flanelovém větrném kole pro konečnou barvu.
Nekovové povrchy: plasty, dřevěný lak a kůže
Provozní profil chladiče větrného kola jej také činí vhodným pro určité nekovové aplikace. Na lakovaných površích, vysoce lesklém laku na nábytek a koženém zboží může varianta větrného kola z měkkého flanelu – používaná při nízké rychlosti (obvykle pod 2 200 ot./min) s bílou nebo modrou směsí – odstranit lehké povrchové škrábance a obnovit lesk, aniž by generovala úrovně tepla, které by způsobily puchýře nebo změkčení povrchu. Díky této všestrannosti jsou větrná kola užitečným nástrojem nejen v kovoobráběcím prostředí, ale také v automobilovém průmyslu, v úpravnách dřeva a ve výrobě koženého zboží.
Větrné kolo vs. Jiné typy brusných kotoučů: Kde se každý hodí v procesu leštění
Profesionálové na povrchovou úpravu kovů pracují s více typy kotoučů, z nichž každý je umístěn v určité fázi leštění. Pochopení toho, kam se větrné kolo hodí – a kam ne – zabrání nákladným chybám a plýtvání spotřebním materiálem.
| Typ kola | Stavebnictví | Generování tepla | Řezání agrese | Nejlepší jeviště | Možnost zrcadlové úpravy |
|---|---|---|---|---|---|
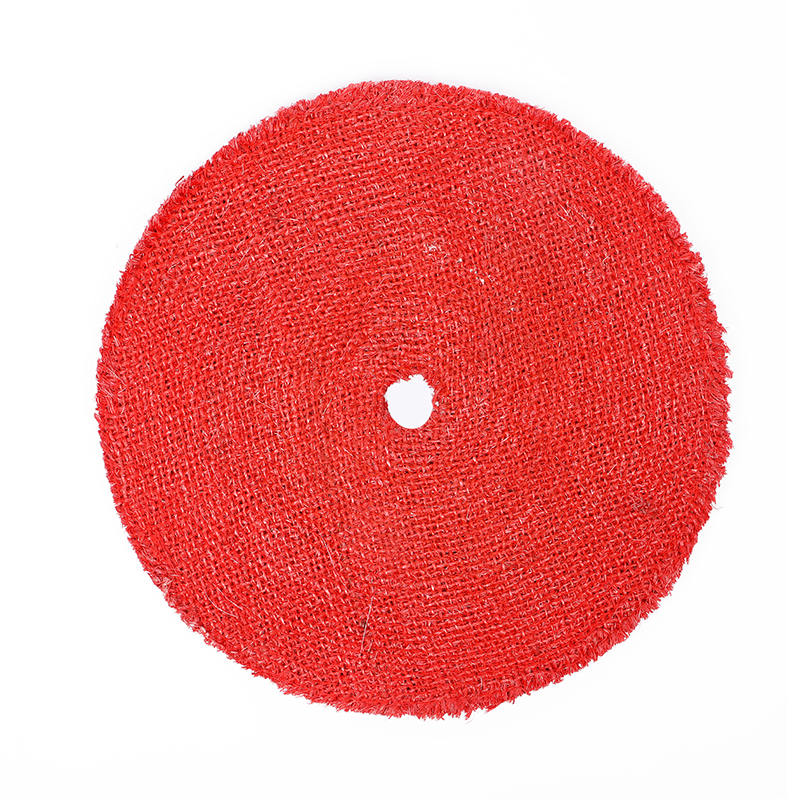
| Sisalové kolo | Prošívané vrstvy sisalových vláken | Vysoká | Velmi vysoká | Krok 1 — Těžké řezání | Ne |
| Spirálově šitá bavlna | Ploché bavlněné, šité kroužky | Střední | Střední | Krok 2 — Mezistřih a barva | Částečná (satén) |
| Větrné kolo (Treated) | Plisovaná látka, středový kroužek | Nízká – Střední | Střední–High (by grade) | Krok 1–2 (závisí na stupni barvy) | Ano (s flanelem) |
| Větrné kolo (Flannel) | Plisovaný flanel, středový kroužek | Velmi nízká | Nízká | Krok 3 — Zrcadlová úprava | Ano |
| Volný bavlněný mop | Neprošívaná měkká bavlna | Velmi nízká | Velmi nízká | Krok 3 — Konečná barva | Ano |
Klíčovým poznatkem z tohoto srovnání je, že větrná kola zaujímají v sekvenci leštění jedinečné postavení: jsou schopna poskytovat řez i barvu v závislosti na stupni ošetření, což z nich činí jeden z nejuniverzálnějších dostupných typů kotoučů. Dobře vybavená leštící stanice může potenciálně dokončit celou vícekrokovou dokončovací sekvenci s použitím pouze větrných kotoučů progresivně měkčích jakostí – od tvrdě upraveného modrého nebo červeného kotouče pro počáteční řezání až po flanelový větrný kotouč pro finální zrcadlový průchod. Tato konsolidace pracovních postupů je významnou výhodou efektivity v průmyslovém prostředí, kde výměna nástrojů představuje skutečné náklady na prostoje.
Odvětví a produkty, kde se používají větrná kola
Větrná kola se nacházejí v celé řadě výrobních odvětví. Díky kombinaci chladicí ventilace, všestranných stupňů úpravy a konzistentní retence směsi se dobře hodí do jakéhokoli výrobního prostředí, kde je kritériem kvality vzhled kovového povrchu – což zahrnuje velkou část vyráběného spotřebního a průmyslového zboží.
Automobilové díly a příslušenství
Větrná kola jsou standardními lešticími nástroji při výrobě automobilových dílů a při výrobě dílů na trhu s náhradními díly. Kola z hliníkové slitiny, nerezové výfukové systémy, chromované obložení, nárazníky, palivové nádrže a kryty motoru – to vše vyžaduje vysoce kvalitní zrcadlové povrchy, které splňují jak estetické, tak i korozní normy. Chladnější provoz větrných kol je zvláště cenný při leštění hliníkových ráfků – tenkostěnné součásti, která se může deformovat nebo vytvářet nerovné povrchy, pokud je během leštění vystavena nadměrnému teplu. Standardní dvoukroková sekvence využívající oranžová a žlutá větrná kola se směsí tripoli a green rouge může surově obrobené hliníkové kolo efektivně dovést k výstavní kvalitě.
Kuchyňské a kuchyňské nádobí z nerezové oceli
Hrnce, pánve, dřezy, zařízení na pracovní desku a stroje na zpracování potravin patří k nejobjemnějším aplikacím větrných kol při výrobě nerezové oceli. Potravinářský a gastronomický průmysl klade přísné požadavky na povrchovou úpravu — jak z hygienických důvodů (hladké, neporézní povrchy odolávají ulpívání bakterií), tak z estetických důvodů. Větrné kotouče ve spojení s vhodnými směsmi z nerezové oceli poskytují vysoce lesklý, směrově jednotný povrch požadovaný pro komerční kuchyňské produkty, aby prošly kontrolními standardy na hlavních exportních trzích.
Hardware a přesné komponenty
Dveřní kliky, panty, zámky, vodovodní baterie, ventily, potrubní armatury a dekorativní architektonické kování jsou často leštěny větrnými koly v manuálních i automatizovaných konfiguracích. Pro hardwarové komponenty ze slitiny zinku a mosazi určené pro galvanické pokovování chromem nebo niklem je leštění větrným kotoučem obvykle posledním krokem před pokovovací lázní – kvalita leštěného povrchu substrátu přímo určuje kvalitu přilnavosti a jednotnost vzhledu nanesené pokovovací vrstvy. Jakékoli povrchové vady neodstranitelné leštěním budou zesíleny, nikoli zakryty, procesem pokovování.
Kovovýroba nábytku a interiérů
Kovové rámy nábytku, ozdobné ocelové a mosazné vložky, nohy stolů z nerezové oceli a špičkové kování skříněk – to vše využívá leštění větrným kotoučem, aby bylo dosaženo hladkých, reflexních povrchů, které požadují návrháři nábytku a dodavatelé interiérů. V kontextu této aplikace je flanelové větrné kolo zvláště ceněno pro svou schopnost vytvářet vysoce lesklý výsledek na složitých profilech a zakřivené geometrii bez zanechání směrových obrušovacích stop.
Stavební materiály a architektonické komponenty
Nerezové obkladové panely, zábradlí, interiéry výtahů, značení a konstrukční dekorativní prvky v komerčních budovách jsou leštěny podle specifikace pomocí větrných kol v konfiguracích velkoformátových leštících strojů. Větrná kola s velkým průměrem – 10 palců a více – se běžně používají na automatických leštících linkách pro zpracování dlouhých úseků plochého nebo trubkového materiálu, kde je konzistentní povrchová úprava po celé délce dílu rozhodující pro architektonické přijetí.
Galvanické pokovování a předzpracování povrchů
V zařízeních pro galvanické pokovování je leštění větrným kotoučem často posledním manuálním nebo automatizovaným krokem zpracování před vstupem dílů do pokovovací lázně. Požadavkem je dodat povrch, který je geometricky hladký a bez zapuštěných zbytků leštící směsi, okují nebo mikroškrábanců. Charakteristiky chodu za studena větrného kola snižují riziko vzniku stop tepelného pnutí na tenkých částech z obecného kovu, což je zvláště důležité pro komponenty s jemnými detaily nebo ostrými vnitřními rohy.
Jak vybrat pravé větrné kolo: Klíčové parametry specifikace
Pro manažery nákupu a operátory leštících linek, kteří vybírají větrná kola, určují vhodnost pro daný účel následující faktory specifikace. Nákup nesprávné třídy nebo velikosti je běžným a snadno se vyvarovaným zdrojem nekonzistentní kvality povrchové úpravy a zbytečných nákladů na spotřební materiál.
- Průměr kola: Dostupné od přibližně 100 mm (4 palce) do 500 mm (20 palců) v závislosti na výrobci. Menší průměry vyhovují stolním bruskám a ručním leštičkám pro přesnou práci nebo práci s malými díly; větší průměry se používají na průmyslových leštících strojích zpracovávajících větší panely, trubky nebo tyče. Přizpůsobte průměr fyzické velikosti obrobku a kapacitě trnu stroje.
- Počet vrstev: Větrná kola jsou běžně dostupná v 16-vrstvých konfiguracích, i když průmyslové varianty pro těžší zatížení mohou mít více vrstev pro větší hustotu povrchu. Vyšší počet vrstev obecně poskytuje větší retenci směsi a mírně pevnější povrch – užitečné pro aplikace s těžším řezem. Nižší počet vrstev vytváří měkčí, pružnější povrch vhodný pro leštění kontur.
- Velikost středového prstenu: Vnitřní průměr ocelové středové desky musí odpovídat velikosti vřetena nebo hřídele vašeho stroje. Standardní vnitřní průměry zahrnují 55 mm, 76 mm a větší velikosti pro průmyslové stroje. Před objednáním množství vždy potvrďte kompatibilitu.
- Stupeň ošetření (barva): Jak je popsáno v části s barevným kódem výše, vyberte stupeň úpravy vhodný pro typ kovu a fázi leštění. Pro dvoustupňový pracovní postup z nerezové oceli budete potřebovat minimálně červený nebo modře upravený kotouč pro řezání a růžový nebo flanelový kotouč pro barvu a povrchovou úpravu. U hliníkových, oranžových a žlutých jakostí pokrývá standardní dvoukrokovou sekvenci.
- Maximální provozní rychlost: Vždy ověřte jmenovité maximální otáčky kola vzhledem k otáčkám vřetena vašeho stroje. Kola s větším průměrem mají nižší maximální otáčky; provoz větrného kola nad jeho jmenovitou rychlost riskuje delaminaci středové desky a představuje vážné bezpečnostní riziko pro obsluhu.
- Materiál látky: Standardní větrná kola používají bavlněnou tkaninu v různých stupních měkkosti. Prémiová flanelová (domet flanel) větrná kola používají plyšový, ultra měkký flanelový materiál a jsou vyhrazena výhradně pro finální zrcadlové leštění. Některé varianty specifické pro aplikaci používají netkanou nylonovou tkaninu pro čištění povrchu, broušení a operace tažení drátu na nepravidelných nebo tvarovaných površích, kde by běžná větrná kola z tkaniny byla příliš tuhá.
Krok za krokem: Dosažení zrcadlového povrchu pomocí větrných kol
Následující pracovní postup platí pro obrobky z nerezové oceli jako primární příklad, ale stejná logika – s vhodnými náhradami sloučenin – platí pro hliník, mosaz a další kovy.
Fáze 1: Příprava povrchu
Před zavedením jakéhokoli brusného kotouče se ujistěte, že základní povrch byl obroušen na zrnitost minimálně 320–400. Silnější škrábance, svary a okuje by měly být odstraněny sisalovým kotoučem nebo brusným pásem dříve v procesu. Větrné kolo není určeno pro těžký úběr materiálu; přivedení silně poškozeného povrchu přímo na větrné kolo bude mít za následek prodloužené, neefektivní řezání a špatný výsledek. Zahájení fáze větrného kola s čistým broušeným povrchem o zrnitosti 400 poskytuje nejlepší poměr ceny a výsledku.
Fáze 2: První průchod broušením (červené nebo modré větrné kolo)
Namontujte červeně nebo modře ošetřené větrné kolo a zatížte jej černou smirkovou směsí. Nastavte stroj na přibližně 3 000–3 500 ot./min. Přitiskněte okraj kotouče k obrobku stálým, konzistentním tlakem a pracujte v překrývajících se průchodech. Cílem v této fázi je odstranit všechny viditelné čáry broušení o zrnitosti 400 a vytvořit jednotný saténový povrch. K udržení účinnosti řezání znovu nanášejte směs na kolovrat každých 45–60 sekund. Nenechávejte kolo běžet nasucho – suchý sisalový nebo ošetřený bavlněný kotouč může způsobit hluboké, nepravidelné škrábance, které se v následujících fázích obtížně odstraňují.
Fáze 3: Barevné leštění při druhém průchodu (růžové větrné kolo)
Po vyčištění zbytkové černé směsi z povrchu obrobku čistým hadříkem přejděte na růžově ošetřené větrné kolo a naplňte žlutou luxusní směsí. Snižte rychlost stroje na přibližně 2 800–3 200 ot./min. Růžové kolečko je měkčí než červené a odstraní všechny zbývající řezné stopy z fáze 2 a zároveň vytvoří jasný lesk s vysokým jasem. Tato fáze převádí povrch ze saténového vzhledu na téměř zrcadlovou odrazivost. Pro mnoho průmyslových aplikací – hardwarové komponenty, kuchyňské nádobí, potrubní armatury – je výsledek na konci této fáze dostatečný k dodání.
Fáze 4: Finální zrcadlová úprava (flanelové větrné kolo)
Pro aplikace vyžadující věrný zrcadlový povrch – architektonické kování, výstavní automobilové komponenty, prémiové kuchyňské nádobí nebo dekorativní výrobky z nerezové oceli – přidejte finální průchod bílým kopulovitým flanelovým větrným kolem naloženým směsí blue rouge nebo fialová rouge. Snižte rychlost stroje na 1 800–2 200 ot./min, abyste minimalizovali teplo a maximalizovali odezvu povrchu na jemné abrazivo. Extrémně měkký povrch flanelového kotouče a brusný obsah oxidu chrómu nebo oxidu hlinitého v jemné směsi spolupracují na odstranění jakýchkoli zbývajících mikroškrábanců a vytvářejí vysoce reflexní zrcadlový povrch bez zkreslení.
Po konečné fázi leštění povrch ihned očistěte čistým suchým hadříkem nebo utěrkou z mikrovlákna, abyste odstranili všechny zbytky směsi. U součástí z nerezové oceli, se kterými se bude často manipulovat, pomáhá tenká vrstva ochranného vosku nebo laku nanesená po leštění zachovat zrcadlový povrch tím, že zabraňuje oxidaci povrchu a kontaminaci otisky prstů během skladování a přepravy.
Nejlepší postupy pro bezpečnost a údržbu větrných kol
Bezpečná obsluha větrných kol a jejich správná údržba chrání obsluhu i kvalitu hotového výstupu. Následující postupy jsou standardní v profesionálních leštících prostředích a měly by být důsledně dodržovány.
- Vždy používejte ventilovanou bezpečnostní přírubu: Větrná kola musí být namontována se samostředící bezpečnostní přírubou spíše než se standardními pevnými přírubami. Odvětrávaná příruba rovnoměrně svírá středový kroužek kola a zabraňuje delaminaci vrstev skládané látky z ocelové středové desky vlivem odstředivých sil generovaných při provozní rychlosti.
- Vždy používejte OOP: Vyžaduje se obličejový štít nebo ochranné brýle, pracovní rukavice a respirátor určený pro jemný kovový prach a směsné částice. Při 3 000 otáčkách za minutu se úlomky směsi a kovové částice šíří vzduchem vysokou rychlostí. Dlouhodobé vdechování jemného kovu a směsného prachu je uznávaným rizikem pro zdraví při práci.
- Nikdy nepřekračujte jmenovité otáčky: Překročení otáček větrného kola způsobí napěťové lomy ve středovém kroužku a může mít za následek katastrofální rozpad kola. Před každým použitím přizpůsobte velikost kola rychlosti stroje a ověřte to při každé výměně kola.
- Pravidelně hrabejte kolo: Jak je směs nanášena a dochází k tepelným cyklům, leštící směs vytvrzuje a glazuje povrch větrného kola, čímž se snižuje účinnost řezání nebo konečné úpravy. Před prvním použitím a pravidelně mezi delšími leštěním použijte shrnovač kotouče (hrubý brusný nástroj přidržovaný na čele rotačního kotouče), abyste obnovili povrch kotouče a odstranili zatvrdlé nánosy směsi.
- Každé kolo věnujte jedné směsi: Křížová kontaminace větrného kola různými sloučeninami zavádí nekonzistentní abrazivní chemii, která může zanechat nepředvídatelné povrchové stopy. Každé kolo jasně označte jeho určenou směsí a prosazujte tuto disciplínu ve výrobě.
- Před použitím zkontrolujte kola: Zkontrolujte středový kroužek, zda nejeví známky prasknutí, deformace nebo uvolněného sevření. Zkontrolujte záhyby látky, zda nejsou roztřepené, chybějící části nebo nahromaděné směsi, které nelze odstranit hrabáním. Poškozené větrné kolo by mělo být okamžitě vyřazeno z provozu — riziko selhání uprostřed provozu není v profesionálním leštícím prostředí přijatelné.
- Správně skladujte: Nepoužívaná větrná kola uchovávejte v chladném a suchém prostředí mimo přímé sluneční světlo, rozpouštědla a vlhkost. Vystavení vlhkosti může oslabit přilnavost mezi látkou a středovým kroužkem u ošetřených kol, což snižuje jejich efektivní životnost.
Často kladené otázky o větrných kolech
Může větrné kolo nahradit sisalové kolo v sekvenci leštění?
Ve většině případů ne. Tvrdě ošetřené (modré nebo červené) větrné kolo zvládne lehké až středně těžké řezání na površích, které byly broušeny na zrnitost 320–400, ale postrádá strukturální tuhost a abrazivnost vláken sisalového kotouče, když se vypořádává s hlubokými škrábanci, silnými stopami po matrici nebo přípravou svarových švů. Pro povrchy, které mají jen malé stopy po broušení nebo předchozí leštění, je upravené větrné kolo plně vhodné jako nástroj prvního kroku. U silně poškozených povrchů by se před nasazením větrného kola mělo nejprve použít sisalové kolo.
Jak dlouho vydrží větrné kolo ve výrobě?
Životnost závisí na provozní rychlosti, použitém tlaku, četnosti aplikace směsi a pečlivosti údržby. Větrná kola, která jsou pravidelně shrnována, provozována v rámci své jmenovité rychlosti a používaná s vhodným naložením směsi, obvykle přežijí běžná prošívaná bavlněná kola v ekvivalentních aplikacích, protože plisovaná konstrukce rozděluje opotřebení rovnoměrněji po čele kola. Větrná kola flanelové kvality používaná pro konečnou úpravu při nižších rychlostech mívají nejdelší životnost z celé řady.
Jaký je rozdíl mezi větrným kolem a běžným vzduchovým buffem?
Jedná se o stejnou kategorii produktů podle různých regionálních konvencí pojmenování. V čínském výrobním a exportním kontextu se plisované větrané brusné kolo běžně nazývá větrné kolo (风轮 / 风叶轮). V severoamerických a evropských profesionálních kovoobráběcích kontextech je stejný produkt typicky označován jako airway buff, airway buffing wheel, ventilovaný buff nebo bias airway buff. Konstrukční provedení a funkce jsou totožné.
Lze větrné kotouče používat na ruční úhlové brusce?
Ano – leštění hran větrným kotoučem namontovaným na úhlové brusce je široce používaná technika, zejména pro leštění hliníkových kol, panelů karoserie vozidel a velkých plochých kovových profilů, které nelze přivést na stolní lešticí stroj. Ujistěte se, že průměr kotouče odpovídá otáčkám používané úhlové brusky a pro bezpečnou montáž použijte středovou redukční desku a vhodné příruby. Udržujte konzistentní úhel a vyhněte se přitlačování kotouče naplocho k povrchu – technika kontaktu s okrajem je rozhodující pro dosažení rovnoměrných výsledků s větrným kolem na ručním nástroji.
Závěr: Proč je větrné kolo profesionální volbou pro povrchovou úpravu zrcadel
Kombinace aktivní ventilace, všestranných stupňů úpravy a konzistentního dodávání směsi větrného kola řeší hlavní výzvy vysoce kvalitní povrchové úpravy kovů: řízení tepla, jednotnost povrchu a efektivitu procesu. Žádný jiný typ kotouče nepokrývá tak širokou škálu stupňů leštění — od leštění při prvním průchodu řezem na tvrdých kovech až po finální zrcadlovou úpravu hliníku, nerezové oceli, mosazi a nekovových povrchů — při zachování provozního profilu chladiče, který chrání obrobek i obsluhu.
Pro výrobní manažery a profesionály v oblasti nákupu, kteří získávají spotřební materiál na leštění, je praktickým doporučením investovat do kompletní sady jakostí větrných kotoučů – minimálně tvrdě ošetřené třídy pro řezání, střední třídy pro vývoj barev a flanelové třídy pro finální zrcadlové práce – a spárovat každou třídu konzistentně s vhodnou leštící směsí pro zpracovávané kovy. Důslednost výběru kotouče, párování směsi a provozních parametrů je základem opakovatelného, vysoce kvalitního leštícího výstupu.
Při hodnocení dodavatelů větrných kol hledejte konzistentní hustotu vrstvy, ověřenou kvalitu středového kroužku a spolehlivou tvrdost úpravy napříč výrobními šaržemi. Rozdíl mezi dobře vyrobeným větrným kolem a nestandardním se velmi rychle projeví ve výsledcích leštění – a náklady na sešrotované nebo přepracované díly daleko převyšují úspory z levných nástrojů. Pro B2B kupující, kteří nakupují ve velkém, je standardní praxí a důrazně doporučeno požadovat certifikaci materiálu a testování šarže vzorků před tím, než se pustí do velkých objemů.