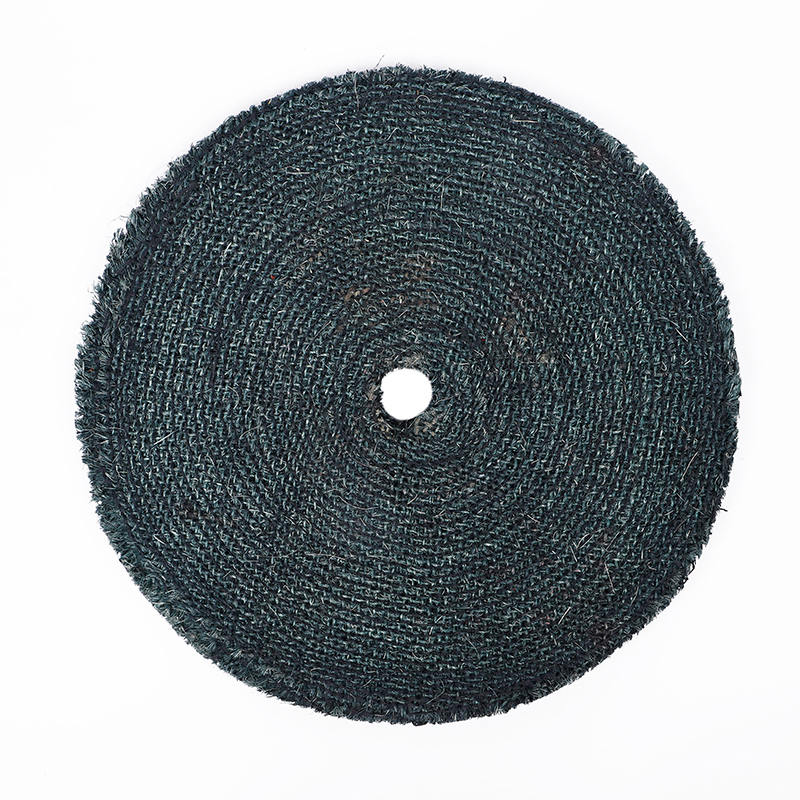
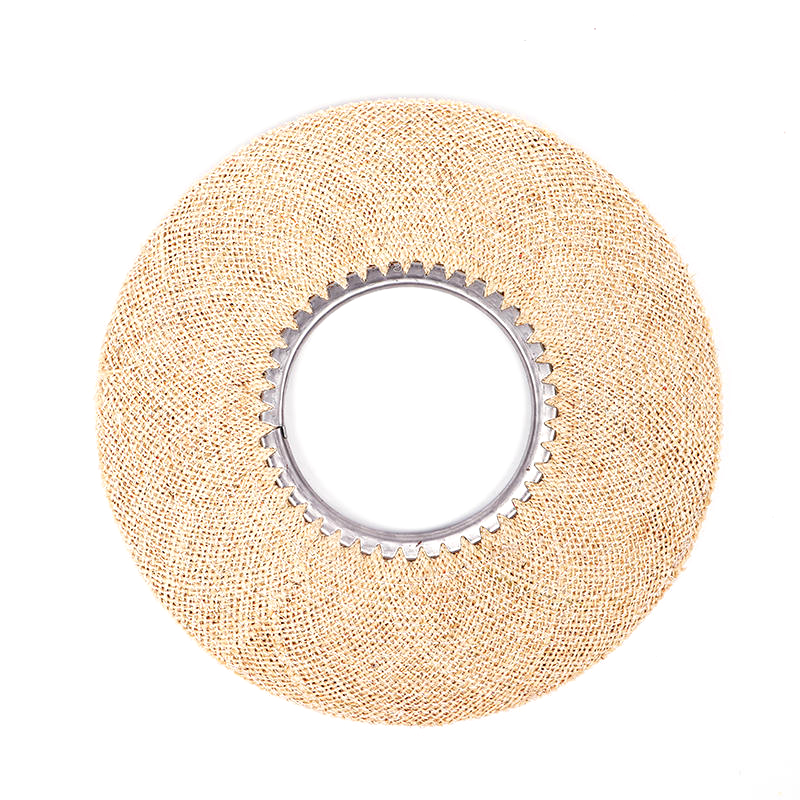
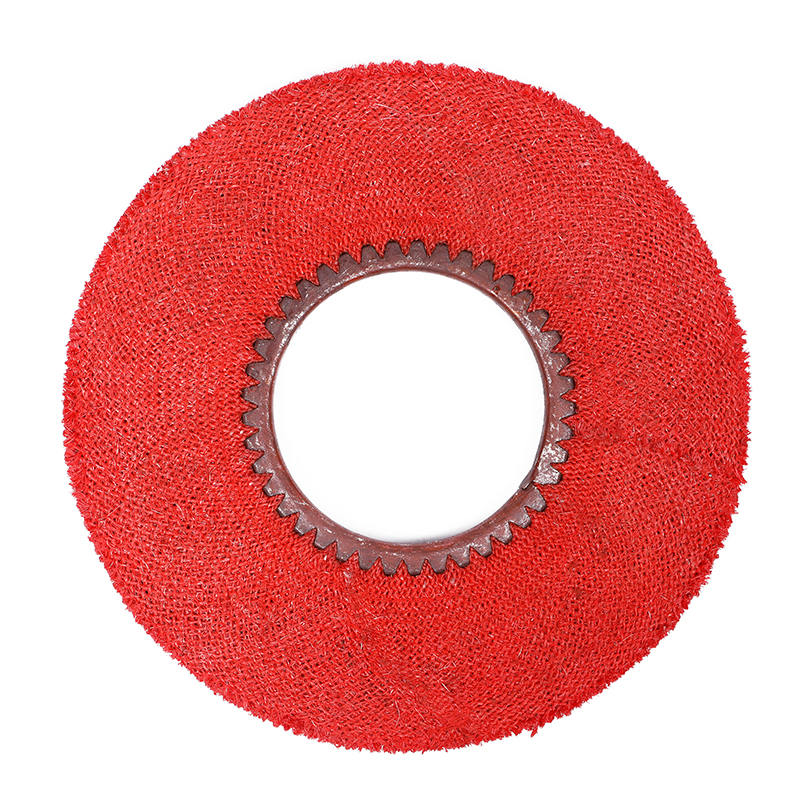
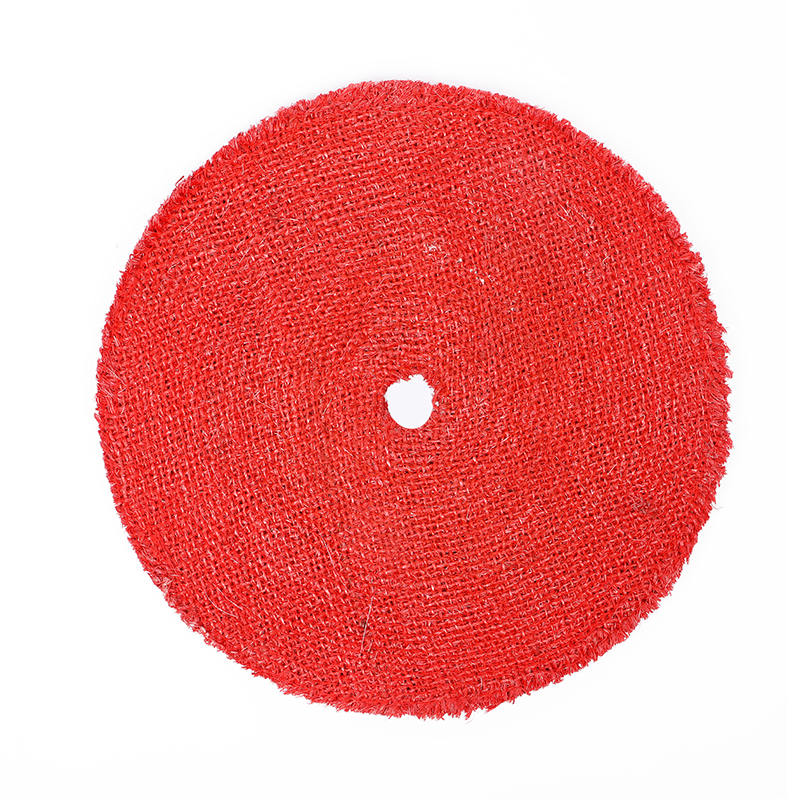
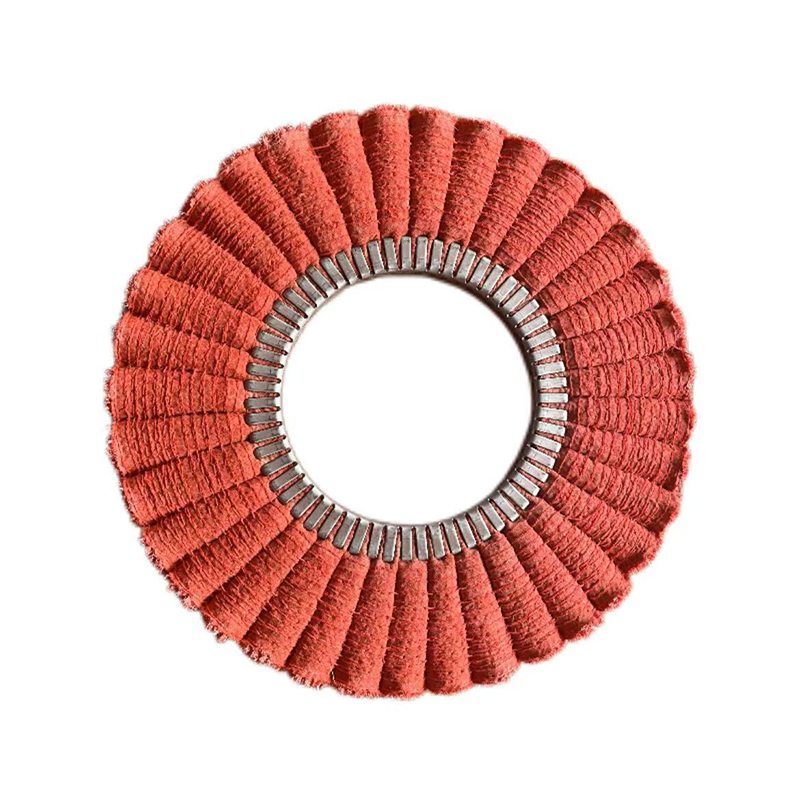
A sisalové kolo — také nazývané sisalové leštící kolečko nebo sisalový buff — je a vysoce výkonný lešticí a řezací nástroj používá se především k broušení povrchových nedokonalostí a přípravě kovových obrobků pro následné dokončovací fáze. Na rozdíl od měkčích plátěných kotoučů, které jsou určeny pro finální leštění barev, sisalové kotouče poskytují agresivní řezný účinek, který odstraňuje škrábance, stopy po nástrojích, čáry matric a nerovnosti povrchu, se kterými si ostatní kotouče prostě nemohou poradit. Pokud pracujete s nerezovou ocelí, železem, ocelovými slitinami nebo dokonce některými měkkými kovy, jako je hliník a mosaz, pochopení toho, k čemu se sisalové kolo používá – a jak jej správně používat – může výrazně zlepšit efektivitu a kvalitu vašeho procesu dokončování kovů.
Tento článek obsahuje vše, co potřebujete vědět: původ materiálu sisalového vlákna, konstrukci sisalových brusných kotoučů, jejich hlavní průmyslové aplikace, jak vybrat správné kolo pro váš projekt, které brusné směsi se k nim nejlépe hodí a jak je udržovat pro dlouhou životnost. Ať už jste profesionální obráběč kovů, operátor výrobní dílny nebo specialista na nákup spotřebního materiálu na leštění, tato příručka vám poskytne úplný a praktický základ.
Co je sisalové vlákno a proč se používá v brusných kotoučích?
Sisalové vlákno pochází z Agáve sisalana rostlina, odolná sukulentní rostlina původem ze Střední Ameriky a dnes široce pěstovaná ve východní Africe, Brazílii a částech Asie. Dlouhé listy rostliny ve tvaru meče se sklízejí a mechanicky loupají, aby se extrahovaly tenké, tvrdé, buněčné prameny vláken. Tato vlákna patří mezi nejpevnější přírodní rostlinná vlákna komerčně dostupná, a proto se po staletí používají k výrobě lan, motouzů, balicích šňůr a těžkých textilních výrobků.
Při použití při výrobě brusných kotoučů přináší sisalové vlákno tři klíčové vlastnosti: strukturální tuhost , přirozená abrazivita a vlastní schopnost pohlcovat mastnotu . Tuhost sisalových pramenů umožňuje kolu udržovat pevný kontaktní tlak na kovový povrch, což vytváří mechanickou akci potřebnou k vyrovnání vyvýšených povrchových defektů. Přirozená mikrotextura samotného vlákna přispívá k mírnému abrazivnímu charakteru, zatímco poréznost vlákna umožňuje účinně absorbovat a držet leštící směs – zajišťuje, že řezné činidlo je během cyklu leštění rovnoměrně distribuováno po obrobku.
Tyto vlastnosti jasně odlišují sisalová kolečka od leštících kotoučů z bavlny nebo mušelínu, které jsou měkčí, pružnější a lépe se hodí pro pozdější leštění barev než pro počáteční odstraňování materiálu. Pochopení tohoto rozdílu je zásadní při výběru správného nástroje pro každou fázi vícekrokového pracovního postupu dokončování kovů.
Jak je vyrobeno sisalové brusné kolo?
Stavba a sisalové kolo přímo určuje jeho řeznou agresivitu, flexibilitu a celkovou životnost. Většina komerčně dostupných sisalových brusných kotoučů je vyrobena z několika vrstev – běžně 11 vrstev – tkané nebo šikmo střižené sisalové látky naskládané dohromady a držené na místě spirálovým stehem. Toto prošívání je kritické: čím blíže jsou řady stehů u sebe, tím je kotouč tužší, což má za následek agresivnější a přesnější řezání. Staardní komerční kola se obvykle vyznačují čtvrtpalcovým (přibližně 6 mm) oddělením stehů, které poskytuje spolehlivou rovnováhu mezi tuhostí a zachováním směsi.
V závislosti na zamýšlené aplikaci je k dispozici několik vzorů stehů:
- Soustředné prošívání — kruhové řady probíhající rovnoběžně s vnějším okrajem kola, poskytující rovnoměrnou tuhost po celé ploše.
- Šití s rovnými paprsky — radiální linie od středu k okraji, které nabízejí mírně flexibilnější profil.
- Radiální obloukové šití — zakřivený design paprsků, který rovnoměrněji rozkládá napětí a snižuje třepení při vysokorychlostním provozu.
Mnoho sisalových kol také obsahuje tenkou vnější vrstvu bavlny nebo mušelínu. Tento kryt slouží praktickému účelu: zabraňuje neúmyslnému poškrábání hrubých sisalových hran na povrchech sousedících s obrušovací zónou, což umožňuje operátorům pracovat blíže k přírubám, hranám a složitým geometriím bez zanechání nechtěných stop.
Kromě konstrukce jsou sisalová kola často k dispozici ve dvou stavech úpravy: neošetřený (suchý) and chemicky ošetřené (ošetřené máčením) . Ošetřená kola jsou impregnována tvrdidlem – často barevně označeným pro označení intenzity ošetření (modrá, oranžová, růžová, zelená nebo červená v závislosti na systému třídění výrobce). Ošetření zvyšuje tvrdost povrchu, zlepšuje přilnavost směsi, prodlužuje životnost kotouče a urychluje řeznou rychlost. Pro náročné průmyslové aplikace zahrnující tvrdší kovy a vysoké objemy výroby se důrazně doporučují upravená sisalová kola před jejich neošetřenými protějšky.
Co je a Sisalové kolo Používá se pro? Základní průmyslové aplikace
Primární funkcí sisalového kola je broušené broušení — první fáze vícestupňové sekvence leštění kovu, ve které je cílem spíše odstranění povrchového materiálu než konečný lesk. Díky tomu jsou sisalová kola základním nástrojem ve výrobních dílnách, lisovnách, slévárnách a jakémkoli výrobním prostředí, které zpracovává kovové díly před pokovováním, povlakováním nebo zrcadlovou úpravou.
Specifické povrchové vady, pro které jsou sisalová kola navržena, zahrnují:
- Škrábance až do zrnitosti 400 — hluboké čáry oděru zanechané brusnými kotouči, pásovými bruskami nebo hrubými brusnými kotouči.
- Natahovací kmeny — podlouhlé povrchové stopy napětí vzniklé během hlubokého tažení nebo lisování.
- Textura pomerančové kůry — drsný, hrbolatý povrchový vzor v důsledku tváření plechu nebo nerovnoměrného toku materiálu.
- Světlé známky — otisky nástroje zanechané na povrchu obrobku během kování, lisování nebo vytlačování.
- Značky obráběcího stroje a čáry zrnitosti brusného kotouče — převládající zejména u kovaných nebo obráběných dílů.
- Linky brusného pásu — paralelní vrypy zanechané pásovým brusným zařízením během dřívějších fází zpracování.
V mnoha výrobních prostředích nabízejí sisalové brusné kotouče významnou výhodu pracovního postupu. Protože poskytují leštění i řezání současně mohou redukovat nebo zcela eliminovat potřebu operací s jemným nastavením leštících kotoučů. Zejména pro válcované, tažené a lisované kovy mohou sisalové kotouče dokončit řezání a počáteční konečnou úpravu v jediném průchodu – zkracují dobu cyklu a počet výměn kotoučů požadovaných na výrobní lince.
Aplikace z tvrdého kovu
Sisalová kola nejlépe fungují na tvrdých kovech, kde je jejich tuhost a agresivní charakter řezu nejvýhodnější. Mezi klíčové aplikační kovy patří:
- Nerezová ocel (všechny běžné třídy)
- Uhlíková ocel a měkká ocel
- Litina a tepané železo
- Slitiny niklu a slitiny chrómu
- Kalené nebo tepelně zpracované ocelové součásti
Aplikace měkkých kovů
S vhodnou volbou směsi a sníženým provozním tlakem lze sisalové kotouče použít také pro počáteční fázi leštění měkčích kovů, včetně hliníku, mosazi, mědi, stříbra a zlata. Operátoři by však měli být opatrní: protože sisalová kola jsou výrazně tužší než látkové alternativy není vhodný pro finální fázi leštění barev na měkkých kovech , kde je pro dosažení vysoce lesklých výsledků vyžadován jemnější a pružnější kotouč.
Sisalové kolo vs. jiné typy brusných kotoučů: Praktické srovnání
Výběr správného brusného kotouče pro každou fázi dokončování kovů vyžaduje jasné pochopení toho, jak sisal stojí v porovnání s alternativami. Níže uvedená tabulka shrnuje hlavní rozdíly:
| Typ kola | Materiál | Ztuhlost | Primární stupeň | Nejlepší pro |
|---|---|---|---|---|
| Sisalové kolo | Sisalové vlákno (přírodní agáve) | Vysoká | Snížení / počáteční leštění | Nerezová ocel, železo, tvrdé slitiny |
| Spirála šitá z bavlny | Bavlněný mušelín | Střední | Meziřezání a hlazení | Ocel, hliník, mosaz |
| Volně složená bavlna | Měkká bavlna | Nízká | Finální leštění barev | Všechny kovy, finální zrcadlová úprava |
| Dýchací cesty / Ventilované | Bavlna se vzduchovými kanálky | Střední-High | Leštění hran na velkých panelech | Prodloužené běhy na velkých rovných plochách |
| Směs sisal-bavlna | Bavlněný potah se sisalovým jádrem | Střední-High | Kombinovaný řez a předběžná úprava | Lisování před pokovováním |
V typickém vícestupňovém postupu leštění nerezové oceli – například příprava kuchyňského vybavení, architektonického hardwaru nebo průmyslových potrubních armatur pro zrcadlovou úpravu – pracovní postup obvykle začíná sisalovým kotoučem naplněným černou smirkovou směsí pro odstranění škrábanců a brusných čar, pokračuje ke spirálově šitému bavlněnému kotouči s bílou směsí pro přechodné vyhlazení a končí volně přeloženým bavlněným kotoučem naloženým do zelené a bílé barvy. Přeskočení fáze řezání sisalu často znamená, že se v následujících dokončovacích vrstvách znovu objeví zbytkové povrchové vady , čímž je celý proces méně efektivní.
Výběr správného leštícího prostředku pro a Sisalové kolo
Sisalové kolo bez správné brusné směsi poskytuje jen zlomek svého potenciálu. Směs působí jako aktivní řezné činidlo, zatímco sisalové kolo poskytuje mechanickou sílu a distribuční médium. Jejich správné spárování je nezbytné pro konzistentní a opakovatelné výsledky.
Černá Emery Compound
Směs černého smirku (také nazývaná černá magie) je standardním párem pro sisalová kola na tvrdé kovy. Obsahuje jemné smirkové abrazivní částice suspendované v tukovém pojivu, které zajišťuje rychlé řezání, které účinně odstraňuje škrábance, oxidaci a hluboké povrchové stopy z nerezové oceli a železa. Při použití černého smirku se sisalovým kotoučem by měla být směs znovu nanesena na rotující kotouč přibližně každých 30 až 60 sekund nepřetržitého provozu, aby byl zachován konzistentní řezný výkon.
Šedá sloučenina
Šedá směs je další solidní volbou pro obrábění tvrdých kovů na sisalových kolech, zvláště když operátor potřebuje o něco méně agresivní činnost než černý smirek – například při práci na lehčích povrchových škrábancích nebo tenčí oceli, kde musí být úběr materiálu kontrolován pečlivěji.
Hnědá Tripolisová směs
Pro aplikace sisalových kotoučů na měkké kovy, jako je hliník, mosaz a měď, je doporučenou volbou hnědá směs tripoli. Pro tyto materiály je vhodnější jemnější abrazivní třída Tripoli, která snižuje riziko nadměrného úběru materiálu nebo rýhování povrchu a přitom stále poskytuje dostatečnou řeznou činnost k vyrovnání lehkých nedokonalostí.
Jedna důležitá praxe: věnujte každé sisalové kolo jednomu typu směsi . Křížově kontaminující kotouče s různými sloučeninami mohou způsobit nekonzistentní otěr a zanechat neočekávané stopy na vašem obrobku. Označení každého kola jeho určenou směsí pomocí permanentního značkovače je jednoduchá, ale vysoce efektivní dílenská disciplína.
Jak vybrat správnou velikost a specifikace sisalových kol
Výběr správného sisalového kola pro vaši aplikaci zahrnuje vyhodnocení několika vzájemně závislých faktorů. Správné řešení od samého počátku zabrání špatným výsledkům na povrchu, nadměrnému opotřebení kol a potenciálním problémům s bezpečností během provozu.
- Průměr kola: Běžné komerčně dostupné velikosti se pohybují od 2 palců do 20 palců v průměru. Menší kotouče (6–8 palců) jsou vhodné pro stolní brusky a stolní leštičky pro přesné nebo drobné práce. Větší kola (10–20 palců) se montují na průmyslové leštící stroje a používají se pro vysoce výkonné zpracování větších obrobků, jako jsou tyče, trubky, tvarovky a plechové panely.
- Velikost vřetenového otvoru: Vždy ověřte, že otvor pro uchycení kola odpovídá průměru vřetena vašeho stroje. Standardní velikosti zahrnují 1/2 palce, 5/8 palce a 3/4 palce. Neodpovídající uložení hřídele může způsobit nebezpečné kývání kola během provozu.
- Počet vrstev a tloušťka: Standardní sisalová kola jsou 11vrstvá s přibližnou tloušťkou čelní strany 1/2 palce (12,5 mm) na sekci. Pro aplikace vyžadující širší čelo lze jednotlivé sekce spojit dohromady na hřídeli hřídele, aby se dosáhlo požadované celkové šířky.
- Maximální hodnocení otáček: Vždy pracujte v rámci jmenovité maximální rychlosti kola. Například 6palcový sisalový buff má obvykle rychlost až 2 700 ot./min, zatímco 8palcová verze může dosahovat až 3 200 ot./min. Překročení těchto limitů může způsobit delaminaci nebo rozpad kola při rychlosti – vážné bezpečnostní riziko.
- Úroveň ošetření: Pro agresivní řezání tvrdých kovů ve výrobních prostředích zvolte sisalové kolo s tvrdou impregnací. Pro lehčí počáteční leštění na měkčích kovech nebo menší sériovou práci může být dostačující neošetřený (suchý) sisalový kotouč.
- Sekce Full Disc vs. Bias: Celodisková sisalová kola (vyrobená z kompletních kruhových vrstev) poskytují tvrdší a agresivnější povrch vhodný pro těžké řezání. Kolečka s šikmým řezem – vyrobená z proužků sisalu navinutých na středovém náboji – nabízejí větší flexibilitu a měkčí řez, díky čemuž jsou vhodnější pro tvarované obrobky nebo obrobky se složitým profilem.
Provozní bezpečnost a osvědčené postupy pro použití sisalových kol
Sisalové brusné kotouče pracují při vysokých rychlostech a vytvářejí značné třecí teplo. Dodržování správných bezpečnostních a provozních postupů chrání jak obsluhu, tak kvalitu hotového obrobku.
- Používejte vhodné OOP: Během leštění by měly být vždy použity ochranné brýle nebo obličejový štít, těžké pracovní rukavice a protiprachová maska nebo respirátor. Částice leštící směsi a prach ze sisalových vláken se během používání unášejí vzduchem.
- Před prvním použitím kolo oblečte: Nová sisalová kola – zvláště upravené varianty – by měla být před prvním použitím shrabána nebo upravena shrnovačem. Tím se vlákna otevřou, odstraní se uvolněný materiál a zajistí se rovnoměrné složení zatížení kola od prvního kontaktu.
- Mezi jednotlivými použitími pravidelně hrabejte: Po delším používání se směs vytvoří, ztvrdne a zesklovatí povrch kola. Pravidelné hrabání odstraňuje ztvrdlé zbytky směsi a obnovuje účinnost řezání kotouče. Zanedbání tohoto kroku je jedním z nejčastějších důvodů, proč mají operátoři nekonzistentní výsledky vyrovnávací paměti.
- Aplikujte směs v intervalech: Jak je uvedeno výše, během nepřetržitého provozu znovu nanášejte směs na kolo každých 30 až 60 sekund. Nechte kotouč otáčet, než jej přitlačíte k obrobku, aby se potvrdilo rovnoměrné rozložení směsi.
- Nikdy nepřekračujte jmenovité otáčky kola: Před montáží vždy ověřte rychlost stroje vzhledem k maximální provozní rychlosti kola. Použijte samostředící bezpečnostní přírubu pro sisalová kola ve stylu dýchacích cest, abyste zabránili delaminaci.
- Správně skladujte kola: Nepoužitá sisalová kola uchovávejte v chladném a suchém prostředí mimo přímé sluneční světlo a vlhkost. Dlouhodobé vystavení vlhkosti může oslabit sisalová vlákna a způsobit, že ošetřená kola časem ztratí svou impregnační tvrdost.
Typická odvětví a produkty, kde se běžně používají sisalová kola
Sisalové brusné kotouče se nacházejí v celé řadě průmyslových odvětví všude tam, kde kovové povrchy vyžadují předběžné leštění před pokovováním, povlakováním, eloxováním nebo konečnou kontrolou. Následující přehled zdůrazňuje nejběžnější průmyslové kontexty:
Výroba z nerezové oceli
Kuchyňské vybavení, stroje na zpracování potravin, cateringové kování, zábradlí a architektonické vybavení – to vše vyžaduje vysoce kvalitní povrchovou úpravu. Sisalové kotouče se běžně používají jako první krok leštění po broušení nebo svařování, odstraňují stopy po svarech, okuje a brusné čáry před tím, než se obrobek pohybuje mezi fázemi a konečnou konečnou úpravou.
Automobilové díly a příslušenství
Chromované a poniklované automobilové součásti – včetně ozdobných dílů, krytů kol, koncovek výfuku a držáků motoru – vyžadují před galvanizací důkladnou přípravu povrchu. Sisalové kotouče odstraňují stopy po matrici, linie nástrojů a nedokonalosti lisování ze železných a neželezných polotovarů a zajišťují, že povrch základního kovu je dostatečně čistý a rovnoměrný pro přilnavost pokovování.
Hardware a spojovací materiál
Šrouby, matice, kliky, panty, zámky a další přesné hardwarové součásti jsou často při dokončování obrušovány sisalovými kolečky. Schopnost kotouče zpracovávat malé, nepravidelné geometrie – zejména při použití v seskupených konfiguracích na automatických leštících linkách – jej činí vhodným pro velkoobjemovou výrobu hardwaru.
Průmyslová povrchová úprava trubek a trubek
Trubky a trubky z nerezové oceli používané ve farmaceutickém, mlékárenském a chemickém průmyslu musí splňovat přísné normy pro povrchovou úpravu. Sisalové kotouče se používají k odstranění podélných brusných čar a stop po válcování, než se povrch trubky upraví na specifikovanou hodnotu Ra (drsnost povrchu) požadovanou průmyslovými normami.
Šperky a dekorativní kovovýroba
Při výrobě drahých kovů a bižuterie se sisalová kolečka menšího průměru používají k odstranění stop po nástrojích a povrchových škrábanců z litých, lisovaných nebo vyrobených kusů před aplikací finálního leštění. Pro stříbro a zlato, neošetřená sisalová kola spárovaná s tripoli směsí poskytují kontrolovaný řez, který příliš nezatěžuje měkčí základní kov.
Jak dosáhnout nejlepších výsledků ze sisalového kola: Pracovní postup krok za krokem
Pro operátory, kteří začínají s leštěním sisalu nebo chtějí optimalizovat stávající proces, poskytuje následující pracovní postup krok za krokem spolehlivý rámec pro konzistentní výsledky na obrobcích z tvrdokovu:
- Příprava povrchu: Pokud má obrobek hluboké škrábance nebo stopy po broušení, před nasazením sisalového kotouče postupně brouste od zrnitosti 120 přes zrnitost 220 a až po zrnitost 320–400. Sisalový řezací stupeň funguje nejúčinněji, když je vstupní hloubka vrypu zvládnutelná.
- Namontujte a zkontrolujte kolo: Před zapnutím stroje ověřte usazení hřídele, ujistěte se, že je kolo bezpečně namontováno s vhodnými přírubami, a zkontrolujte, zda čelo kola není poškozeno nebo nerovnoměrně opotřebeno.
- Oblečte nebo hrabejte kolo: Před naložením směsi naneste na přední část kol na několik sekund shrnovač, zejména na nová nebo dříve použitá kola.
- Složení zatížení: Při otáčení kola pevně přitlačte příslušnou složenou tyč (černý smirek pro tvrdé kovy) proti čelu kola po dobu dvou až tří sekund, aby se nanesla rovnoměrná vrstva.
- Vyleštěte obrobek: Přiložte obrobek na spodní kvadrant čela rotačního kola stálým a konzistentním tlakem. Dlouhými, překrývajícími se tahy přesuňte díl přes plochu kola. Vyhněte se pobytu na jednom místě, protože koncentrované teplo může změnit barvu nebo deformovat kovový povrch.
- Aplikujte směs pravidelně: Každých 30 až 60 sekund krátce vyjměte obrobek a znovu naplňte směs, aby byla zachována účinnost řezání.
- Zkontrolujte a přejděte k další fázi: Jakmile jsou odstraněny všechny cílové nedokonalosti a povrch vykazuje jednotnou saténovou texturu, očistěte obrobek utěrkou s rozpouštědlem a přejděte k další fázi kotouče (typicky spirálově šité bavlněné kotouče s bílou nebo šedou směsí).
Dodržování tohoto systematického přístupu zajišťuje, že každá následující fáze leštění bude správně stavět na základu vytvořeném sisalovým kotoučem, což v konečném důsledku přináší čistší, rychlejší a cenově výhodnější cestu ke konečné povrchové úpravě.
Často kladené otázky o Sisalových kolech
Lze sisalové kolo použít na dřevo nebo plast?
Sisalová kola jsou navržena a optimalizována pro kovové povrchy a nedoporučují se na dřevo nebo většinu plastů. Jejich agresivní řezné působení a teplo vznikající při vysokorychlostním provozu mohou spálit dřevo nebo roztavit či deformovat termoplastické povrchy. Pro povrchovou úpravu dřeva nebo plastu jsou vhodnější měkčí látková kolečka nebo účelové leštící kotouče.
Jak dlouho vydrží sisalové brusné kolečko?
Životnost silně závisí na provozní rychlosti, použitém tlaku, broušeném materiálu a četnosti údržby. Upravená sisalová kola, která jsou pravidelně shrnována a provozována v rámci jejich jmenovité rychlosti, obecně výrazně přežívají neošetřená kola. Celodisková sisalová kola také nabízejí ekonomickou výhodu v tom, že je lze použít až po otvor upínacího hřídele před potřebou výměny, čímž se maximalizuje využití materiálu.
Mám pro řezání použít sisalové kotouče nebo brusné lamelové kotouče?
Brusné lamelové kotouče jsou vhodnější pro těžký úběr materiálu na nepravidelných površích, zatímco sisalové leštící kotouče vynikají ve střední fázi řezání – zahlazují škrábance a povrchové stopy po počátečním broušení a před konečným leštěním. U obrobků, které vyžadují řízenou, rovnoměrnou přípravu povrchu na jednotné ploše, bude sisalový kotouč naplněný smirkovou směsí obecně poskytovat konzistentnější výsledky než lamelový kotouč v ekvivalentních fázích procesu.
Je upravené sisalové kolo vždy lepší než neošetřené?
Ne nutně – záleží na aplikaci. Tvrdě zpracovaná sisalová kolečka poskytují rychlejší řezání a delší životnost pro velkoobjemové průmyslové použití na tvrdé kovy. Avšak pro lehčí aplikace, dávkovou práci nebo počáteční leštění měkkých kovů může neošetřený (suchý) sisalový kotouč poskytnout lépe ovladatelný výsledek s menším rizikem přeříznutí. Klíčem je sladit úroveň ošetření s tvrdostí materiálu a hloubkou povrchových defektů, které se řeší.
Závěr: Proč sisalové kolo zůstává nepostradatelné při povrchové úpravě kovů
Navzdory neustálému vylepšování automatizovaných systémů broušení a robotického leštění zůstává sisalový brusný kotouč základním nástrojem při povrchové úpravě kovů, protože žádný jiný spotřební materiál nekombinuje jeho úroveň agresivity při řezání, trvanlivost přírodních vláken a kapacitu držení směsi v jediném, nákladově efektivním balení. Jeho role jako první fáze vícestupňového procesu leštění je nezastupitelná — nastavuje základní úroveň kvality povrchu, na které staví každá následující fáze.
Pro profesionály v oblasti nákupu, vedoucí dílen a operátory kovoobrábění je praktická věc přímočará: investujte do kvalitních sisalových kol, která jsou vhodně specifikována pro vaše kovy a stroje, spárujte je se správnými brusnými směsmi, udržujte je pravidelným hrabáním a provozujte je v rámci jejich jmenovitých parametrů. Snížíte tím celkové náklady na spotřební materiál na leštění, zlepšíte konzistenci povrchové úpravy a zkrátíte celkové doby cyklu na vaší výrobní lince.
Při získávání sisalových brusných kotoučů pro průmyslové nebo velkoobjemové aplikace hledejte dodavatele, kteří nabízejí kompletní řadu specifikací – od neošetřených suchých kotoučů pro lehkou práci až po varianty s tvrdou máčením pro náročné aplikace z nerezové oceli a železa – a kteří dokážou zajistit konzistentní kvalitu produktů napříč výrobními šaržemi. Konzistentní hustota vláken, jednotná kvalita šití a spolehlivá tvrdost úpravy jsou faktory, které oddělují produktivní sisalové kolo od kola, které vytváří více problémů, než řeší.