Zirkonový oxid hlinitý a keramické brusné pásy jsou obecně nejlepší pro kov, ale lamelové kotouče často překonávají pásy na zakřivených nebo nerovných površích
Pro většinu kovoobráběcích úkolů a brusný pás z oxidu zirkoničitého nebo keramického poskytuje nejrychlejší úběr materiálu a nejdelší životnost na oceli, nerezové oceli a hliníku. Ne vždy jsou však brusné pásy tím správným nástrojem pro každou práci. Pokud má obrobek svary, křivky, hrany nebo tvarované povrchy, a klapkové kolo často překonává plochý pás, protože jeho překrývající se brusné lamely se přizpůsobují nepravidelným tvarům a přitom stále poskytují konzistentní úběr materiálu. Zbytek této příručky rozebírá typy brusných zrn, výběr zrna a specifické situace, kdy přechod z pásu na lamelový kotouč poskytuje lepší povrch za kratší dobu.
Proč je typ brusného zrna důležitější než značka pásu
Jediným největším faktorem určujícím, jak dobře brusný pás funguje na kovu, je abrazivní minerál vázaný na jeho povrch, nikoli podkladový materiál nebo celková kvalita sestavení pásu. Různé typy zrn se lámou a samoostří se různou rychlostí, což přímo ovlivňuje řeznou rychlost a životnost pásu při obrábění oceli, nerezové oceli nebo neželezných kovů.
Zirconia Alumina
Zrno oxidu zirkoničitého se neustále láme a odhaluje čerstvé řezné hrany, díky čemuž se dobře hodí pro těžký úběr uhlíkové oceli a nerezové oceli. Obvykle vydrží podstatně déle než standardní oxid hlinitý pod vysokým tlakem, což z něj činí běžnou první volbu pro broušení svarů a těžké odstraňování otřepů.
Keramický oxid hlinitý
Keramické zrno je konstruováno na mikrokrystalické úrovni, aby se nepřetržitě samoostřilo, což mu poskytuje nejdelší životnost z běžných typů zrn a nejlepší výkon při vysoké teplotě generované při agresivním broušení kovů. Stojí to více na pás, ale často snižuje celkové náklady na brusivo během výrobního cyklu, protože se spotřebuje méně pásů.
Oxid hlinitý
Standardní oxid hlinitý je nejekonomičtější možností a funguje adekvátně při lehkém broušení kovů, dokončovacích průchodech a měkčích kovech, jako je hliník nebo mosaz, kde není prioritou agresivní úběr materiálu.
Přizpůsobení zrna pro fázi obrábění kovů
Výběr správného pořadí zrn zabraňuje plýtvání časem a snižuje riziko zanechání viditelných škrábanců, jejichž odstranění vyžaduje dodatečné dokončovací průchody. Většina kovodělných dílen postupuje spíše od hrubého k jemnému, než aby skočila rovnou k jemnému zrnu.
- Hrubé zrno, zhruba 36 až 60, rychle odstraňuje svary, okuje a těžké povrchové vady.
- Střední zrnitost, zhruba 80 až 120, spojuje stopy po broušení a připravuje povrch pro konečnou úpravu.
- Jemná zrnitost, zhruba 150 až 240, vytváří hladký povrch předleštění připravený pro nátěr nebo konečné leštění.
Přeskočení více než jednoho kroku zrnitosti v tomto postupu obvykle zanechá hluboké škrábance od hrubšího průchodu, které jsou stále viditelné pod jemnějším, což vyžaduje přepracování, které stojí více času než sledování celé sekvence.
Porovnání běžných brusných možností pro obrábění kovů
Níže uvedená tabulka porovnává typické výkonnostní charakteristiky napříč typy brusiva, které se nejčastěji používají na kov, včetně případů, kdy je ideální brusný pás a kde přechod na lamelový kotouč poskytuje lepší výsledek.
Když a Klapkové kolo Je to lepší volba než brusný pás
Brusný pás funguje nejlépe na plochém nebo mírně zakřiveném materiálu přidržovaném proti konzistentnímu kontaktnímu kotouči nebo desce. Jakmile se geometrie obrobku stane nepravidelnou, a klapkové kolo obvykle poskytuje rovnoměrnější povrch, protože jeho jednotlivě namontované brusné klapky se ohýbají nezávisle, aby sledovaly obrysy, křivky potrubí a svarové spoje, na které pevný pás nemůže rovnoměrně dosáhnout.
Svařování na kulatém nebo nepravidelném polotovaru
Na kulatých trubkách, potrubních fitinkách a litých součástech se ohebné chlopně lamelového kola ovinou kolem zakřivení a hladce se spojí svarové housenky bez plochých míst, které může pás zanechat na zaoblených površích.
Odjehlování hran a rohů
Ostré hrany a rohy je obtížné rovnoměrně brousit pásem, aniž by došlo k jejich nerovnoměrnému zaoblení nebo vydlabání okolního povrchu. Jednotlivé klapky lamelového kola poskytují kontrolovanější, konzistentní lom hran.
Snížené hromadění tepla na tenkém plechu
Protože pouze malá část lamelového kotouče je v každém okamžiku v kontaktu s povrchem, generuje méně koncentrované teplo než pás běžící pod neustálým celoplošným kontaktem, což snižuje riziko deformace nebo změny barvy tenkého plechu během dokončovacích průchodů.
Konstrukce lamelového kola a možnosti zrnitosti
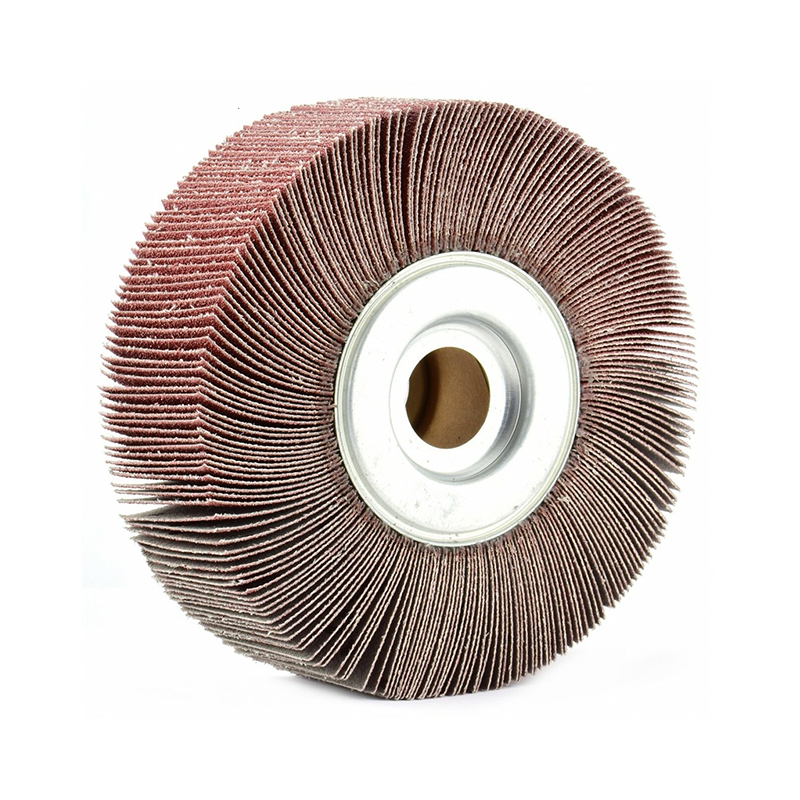
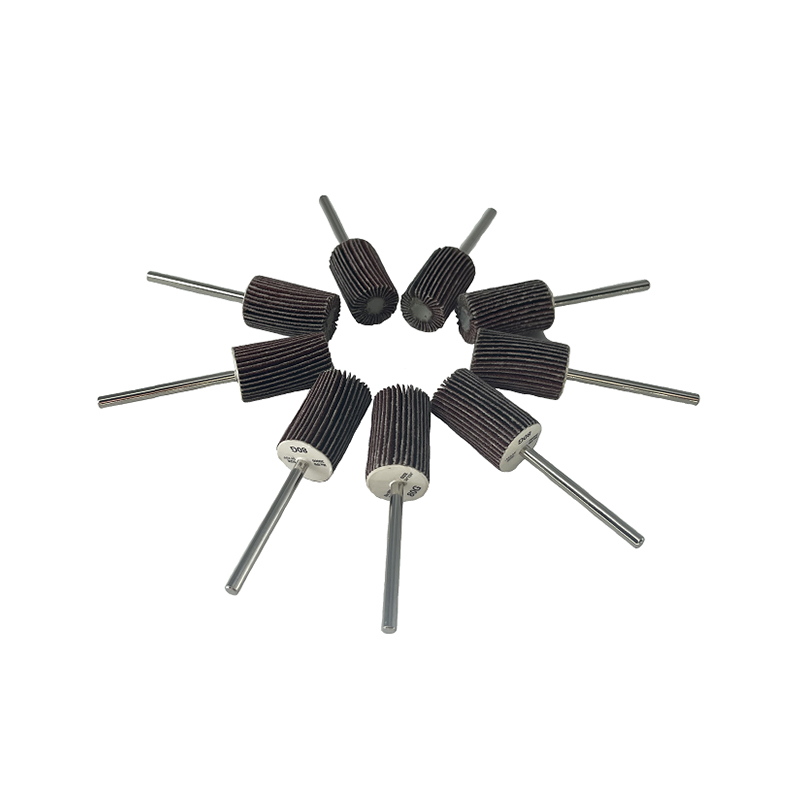
A klapkové kolo sestává z překrývajících se lamel z brusné tkaniny namontovaných radiálně kolem centrálního náboje nebo stopky. Vzhledem k tomu, že se vnější lamely během používání opotřebovávají, je pod nimi neustále obnažován čerstvý abrazivní materiál, který udržuje řezný výkon konzistentní po většinu životnosti kotouče, místo aby prudce klesal s opotřebením povrchu, jak to často dělá opotřebovaný brusný pás.
- Hrubé lamelové kotouče se zrnitostí 40 až 60 zvládnou počáteční broušení svarů a odstraňování těžkých okují.
- Střední lamelové kotouče, zrnitost 80 až 120, po hrubém broušení splývají a hladké.
- Jemné lamelové kotouče o zrnitosti 180 až 320 připravují kov pro leštění nebo nanášení nátěru.
- Lamelové kotouče jsou k dispozici v plochých, vřetenových a nemontovaných formátech disků, aby se hodily do úhlových brusek, stolních brusek a vrtaček.
Praktické tipy pro delší životnost brusiva na kovu
Bez ohledu na to, zda se v obchodě používají pásy nebo lamelová kola, několik provozních návyků trvale prodlužuje životnost brusiva a zlepšuje kvalitu povrchu kovu.
Kontrolní kontaktní tlak
Vyvíjení nadměrného tlaku úměrně nezrychluje úběr materiálu, ale hlavně vytváří teplo a urychluje abrazivní opotřebení. Necháte-li brusné zrno provádět řezání při mírném, konzistentním tlaku, dosáhnete rovnoměrnějšího povrchu a delší životnosti produktu.
Přizpůsobte rychlost materiálu
Příliš rychlý běh brusiva na měkčích kovech, jako je hliník, může způsobit zatížení, kdy kovové částice ucpávají brusný povrch a snižují účinnost řezání. Mírné snížení rychlosti na měkčích slitinách obvykle zlepšuje jak povrchovou úpravu, tak životnost brusiva.
Udržujte práci v pohodě
Pravidelné pauzy, aby se obrobek ochladil, zabraňuje tepelným změnám barvy na nerezové oceli a snižuje možnost deformace tenkého plechu během dlouhých dokončovacích operací.
Výběr mezi brusným pásem a lamelovým kotoučem pro váš projekt
Stručně řečeno, brusný pás z oxidu zirkoničitého nebo keramiky zůstává nejsilnější volbou pro velkoobjemový úběr kovu s plochým povrchem, zatímco klapkové kolo je obecně lepší nástroj, kdykoli obrobek obsahuje křivky, hrany, svary nebo tenký materiál citlivý na teplo. Mnoho kovoobráběcích dílen má po ruce oba formáty brusiva a vybírá si mezi nimi na základě specifické geometrie každé zakázky, spíše než se spoléhat na jeden typ brusiva pro každý úkol.
Při porovnávání dodavatelů brusných pásů a lamelových kotoučů stojí za to zkontrolovat, zda je jasně specifikován typ brusného zrna, hustota lamel a podkladový materiál, protože tyto detaily určují skutečný řezný výkon mnohem spolehlivěji než samotná cena. Výrobce nabízející obě produktové řady vedle sebe usnadňuje přizpůsobení správného formátu brusiva pro každou fázi kovoobráběcího projektu, aniž by bylo nutné měnit dodavatele.