Co mohu použít k leštění mědi: Přímá odpověď
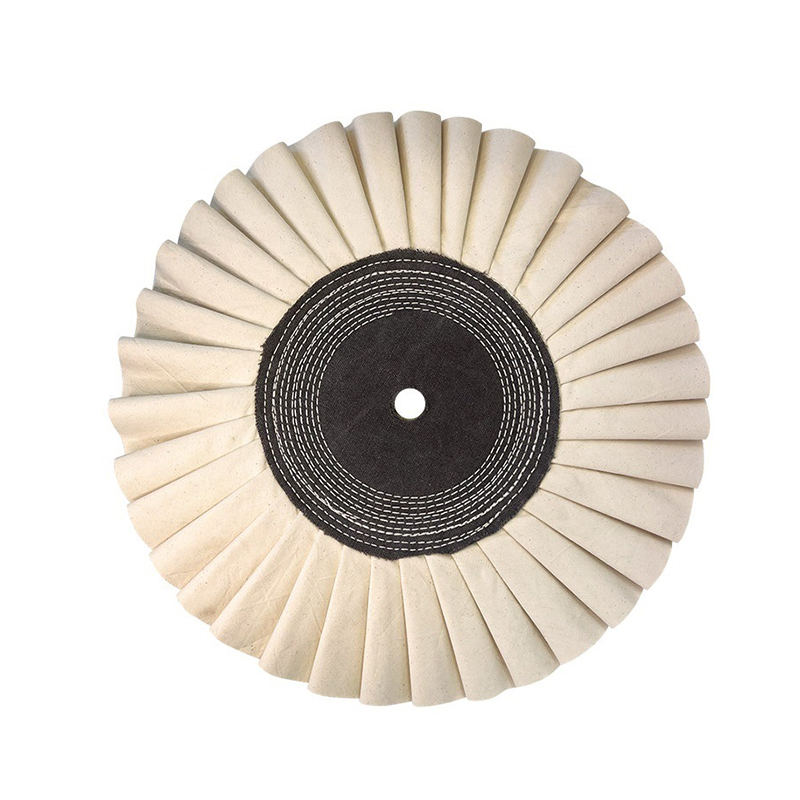
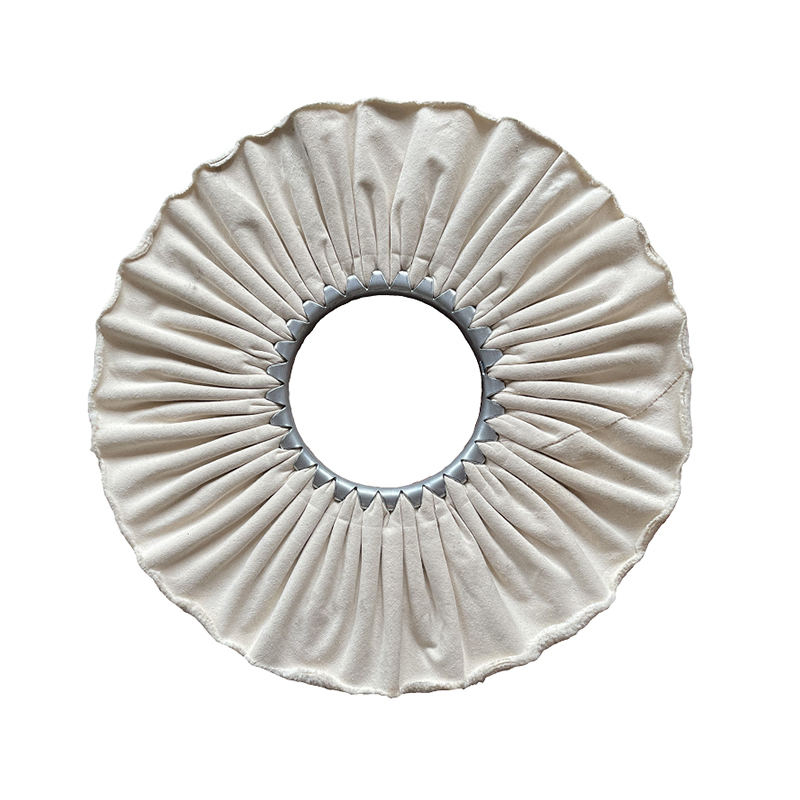
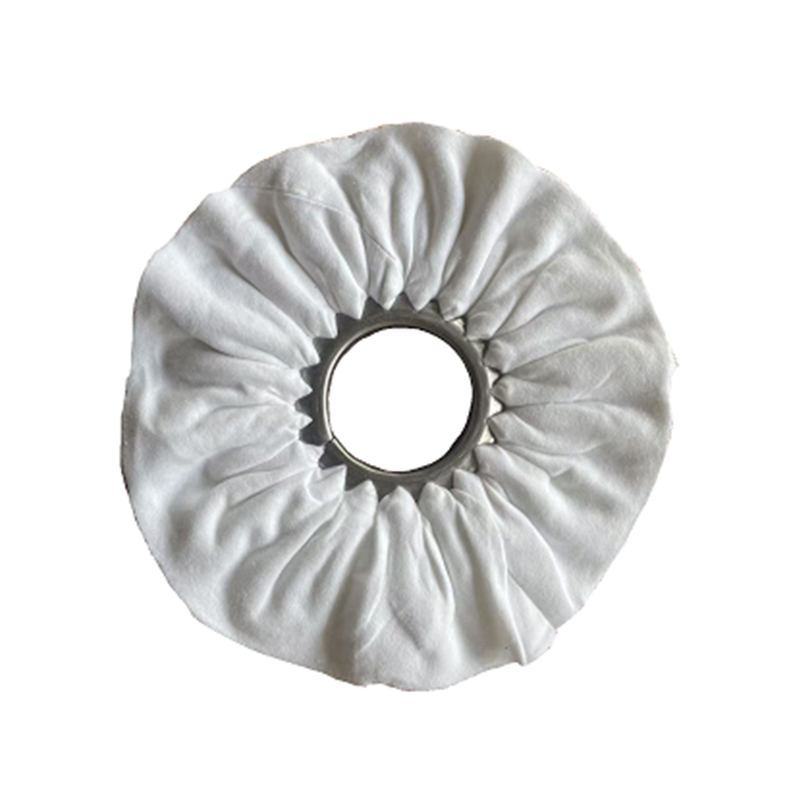
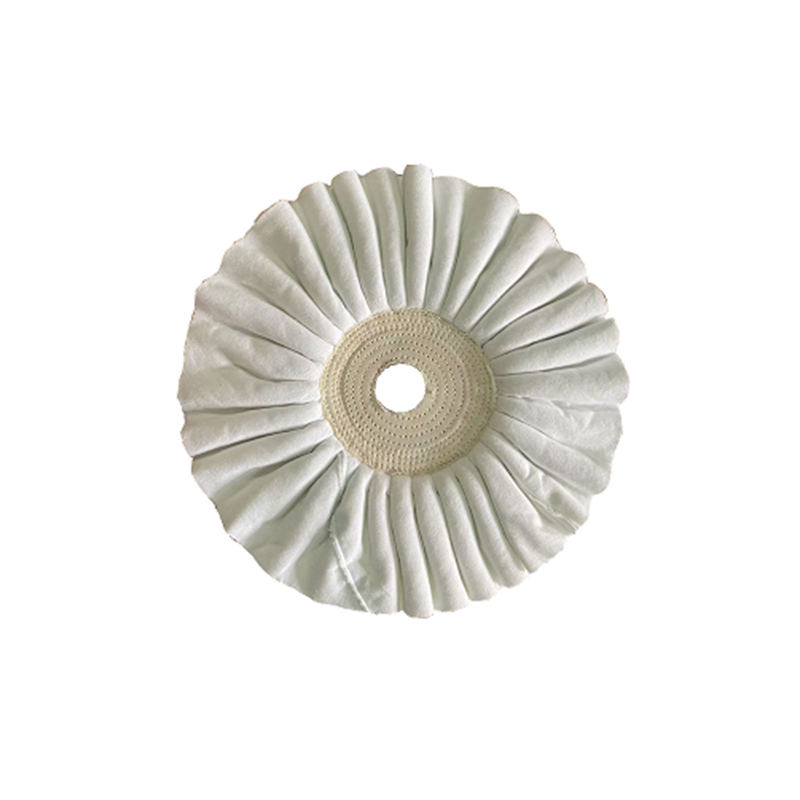
Nejúčinnějším způsobem leštění mědi ve velkém měřítku nebo pro opakované práce je a klapkové kolo namontované na stolní brusce, úhlové brusce nebo vrtačce. Lamelové kotouče v sobě spojují abrazivní látkové lamely uspořádané kolem centrálního náboje, což mu dává řeznou sílu brusného papíru s flexibilitou sledovat zakřivené a nepravidelné měděné povrchy. U malých předmětů v domácnosti se používá ruční leštění hadříkem a směsí, ale pro trubky, tvarovky, měděné plechy nebo ozdobné kusy klapkové kolo ve srovnání s manuálními metodami výrazně zkracuje dobu leštění.
Lamelové kotouče jsou k dispozici v řadě velikostí zrna, obvykle od 40 do 400, což uživatelům umožňuje přejít od agresivního odstraňování oxidace k jemnému, reflexnímu povrchu pomocí stejného základního nástroje s různými třídami kotoučů.
Proč lamelová kola překonávají metody ručního leštění
Ruční leštění mědi pomocí hadříků a směsí na bázi pasty je účinné pro malé dekorativní předměty, ale je pomalé a nekonzistentní na větších nebo strukturovaných plochách. A klapkové kolo udržuje konstantní kontaktní tlak na měděném povrchu díky své flexibilní konstrukci klapky, která se přizpůsobí drážkám, křivkám a hranám, na které ploché brusné kotouče nedosáhnou rovnoměrně.
Protože brusné lamely nepřetržitě rotují a odhalují čerstvý řezný povrch, lamelové kotouče odolají ucpávání, které často snižuje účinnost brusného papíru nebo leštících kotoučů při práci na měkkých kovech, jako je měď. Tato sebeobnovující akce znamená méně výměn nástrojů a konzistentnější výsledky po celou dobu leštění.
Výběr zrnitosti lamelového kola pro měď
Výběr správného pořadí zrn je jediným největším faktorem pro dosažení hladkého, zrcadlově podobného měděného povrchu spíše než poškrábaného nebo nerovného povrchu. Opracování zrn ve správném pořadí odstraňuje materiál progresivně bez přeskakování fází, které zanechávají viditelné škrábance.
| Rozsah zrnitosti | Účel | Typický případ použití |
|---|---|---|
| 40–60 | Odstranění silné oxidace a koroze | Zvětralá venkovní měď, staré trubky |
| 80–120 | Vyrovnání povrchu a odstranění škrábanců | Předleštění vyhlazování |
| 180–240 | Jemná povrchová úprava | Příprava na finální leštění |
| 320–400 | Světlý, téměř zrcadlový povrch | Dekorativní a výstavní měděné kusy |
Přeskočení více než jednoho kroku zrnitosti v této sekvenci často zanechá hlubší škrábance, které pozdější fáze nemohou zcela odstranit, takže metodická práce s každým rozsahem poskytuje nejspolehlivější leštění mědi výsledky.
Typy lamelových kol vhodných pro práci s mědí
Plochá lamelová kola
Nejlepší pro ploché měděné plechy a široké povrchy, tyto kotouče poskytují rovnoměrné pokrytí a běžně se montují na stolní brusky pro stacionární leštění.
Vřetenová lamelová kola
Tato kompaktní kola, navržená pro použití s vrtačkami a rotačními nástroji, jsou ideální pro leštění měděných tvarovek, malých částí trubek a těžko dostupných vnitřních zakřivení.
Prokládaná lamelová kola
Ty kombinují abrazivní tkaninu s vrstvami netkaného materiálu a nabízejí měkčí řezný účinek, který pomáhá předcházet přehřátí tenčích měděných plechů a snižuje riziko změny barvy během leštění.
Technika leštění mědi krok za krokem
- Před spuštěním očistěte měděný povrch, abyste odstranili volné nečistoty, mastnotu nebo starý lak.
- Namontujte lamelové kolo s hrubým zrnem a odstraňte silnou oxidaci lehkými, rovnoměrnými průchody.
- Přepněte na střední zrnitost, abyste vyrovnali povrch a odstranili viditelné rýhy.
- Přejděte k lamelovému kotouči s jemnou zrnitostí pro zušlechtění povrchu a udržujte nástroj v pohybu, aby se zabránilo hromadění tepla.
- Je-li požadován skutečný zrcadlový lesk, dokončete leštící směs a měkký leštící kotouč.
- Pokud bude měď pravidelně vystavena vzduchu a vlhkosti, naneste čirý ochranný nátěr nebo vosk.
Udržování konstantní rychlosti nástroje a nízkého tlaku v každé fázi zabraňuje drážkování a pomáhá klapkové kolo poskytují rovnoměrný povrch po celém měděném povrchu.
Lamelová kola vs jiné nástroje na leštění mědi
Měď lze také leštit pomocí drátěných kartáčů, brusných kotoučů nebo brusných kotoučů, ale každý z nich má omezení, kterým se lamelový kotouč ve většině praktických situací vyhýbá.
- Drátěné kartáče odstraňují oxidaci rychle, ale mohou zanechat jemné škrábance, které se později obtížně vyleští.
- Ploché brusné kotouče fungují dobře na širokých plochých plochách, ale zápasí s křivkami, hranami a detailními měděnými tvarovkami.
- Samotné brusné kotouče jsou vynikající pro konečný lesk, ale jsou příliš měkké na to, aby samy odstranily silnější oxidaci.
- Lamelové kolo překlenuje obě potřeby a nabízí dostatek řezného výkonu pro odstranění oxidace a zároveň zůstává dostatečně flexibilní pro detailní povrchy.
Přizpůsobení specifikací klapkového kola nářadí
Klapkové kolo výkon silně závisí na přizpůsobení velikosti kotouče, typu hřídele a maximální jmenovité rychlosti používanému elektrickému nářadí. Provoz kotouče nad jeho jmenovité otáčky zvyšuje riziko oddělení klapek a snižuje konzistenci řezání.
| Typ nástroje | Typický průměr kola | Společná aplikace |
|---|---|---|
| Stolní bruska | 150–200 mm | Měděný plech, ploché panely |
| Úhlová bruska | 100–125 mm | Větší kování, držáky |
| Vrtačka nebo rotační nástroj | 25–50 mm | Interiéry potrubí, drobné díly |
Potvrzení maximální provozní rychlosti vytištěné na náboji lamelového kola proti jmenovitým otáčkám nástroje je jednoduchá kontrola, která zabrání většině bezpečnostních problémů při leštění mědi.
Prevence běžných chyb při leštění mědi
Měď je poměrně měkký kov, který umožňuje rychlé leštění, ale také snadné poškození nesprávnou technikou. Mezi nejčastější chyby patří použití nadměrného tlaku, přílišné setrvání na jednom místě a přeskakování fází zrna ve snaze ušetřit čas.
- Nadměrný tlak vytváří teplo, které může změnit barvu mědi nebo deformovat tenký plech.
- Příliš dlouhé setrvání v jedné oblasti vytváří nerovnoměrné nízké body, které jsou viditelné pod světlem.
- Přeskakování stupňů zrnitosti zanechává hluboké škrábance, které později kotouče s jemným zrnem nemohou zcela odstranit.
- Použití opotřebovaného lamelového kotouče snižuje účinnost řezání a prodlužuje dobu potřebnou k dokončení práce.
Udržování obrobku v pohybu pod klapkové kolo v hladkých, překrývajících se průchodech je nejspolehlivější způsob, jak dosáhnout rovnoměrného dokončení bez těchto běžných problémů.
Bezpečnostní postupy při leštění mědi
Leštění mědi s rotačním klapkové kolo generuje jemné kovové částice a teplo, takže základní bezpečnostní vybavení by mělo být vždy používáno bez ohledu na rozsah práce.
- Používejte ochranné brýle nebo obličejový štít na ochranu před odlétajícími kovovými částicemi.
- Při práci v uzavřených prostorách používejte protiprachovou masku, abyste se vyhnuli vdechování jemného měděného prachu.
- Menší obrobky zajistěte ve svěráku nebo svěrce, abyste zabránili otáčení nebo sklouznutí obrobku.
- Před manipulací nechte obrobek vychladnout, protože tření způsobené leštěním může rychle zvýšit povrchovou teplotu.
- Před každým použitím zkontrolujte klapkové kolo, zda není poškozené nebo zda nechybí klapky, abyste zachovali vyváženou rotaci.
Výběr správného lamelového kola pro váš projekt
Před zahájením projektu leštění mědi potvrďte následující body a vyberte nejvhodnější klapkové kolo nastavení:
- Posuďte aktuální stav měděného povrchu, abyste určili správnou výchozí zrnitost
- Přizpůsobte průměr lamelového kotouče a velikost hřídele používanému elektrickému nářadí
- Ujistěte se, že maximální jmenovitá rychlost kotouče překračuje provozní otáčky nástroje
- Vyberte ploché, vřetenové nebo prokládané kotouče podle tvaru povrchu, který chcete leštit
- Naplánujte si celý postup zrnitosti, než abyste se spoléhali na jediné kolo pro celou práci
Se správným pořadím zrnitosti, typem kotouče a technikou, kvalita klapkové kolo zůstává jednou z nejrychlejších a nejkonzistentnějších odpovědí na to, co lze použít k leštění mědi, ať už se jedná o jeden dekorativní kus, nebo o celou dávku kování a plechového materiálu.