Přímá odpověď
Leštění je mechanický proces povrchové úpravy, který využívá rotující textilní kotouč potažený abrazivní směsí k řezání, vyhlazování nebo leštění kovového povrchu. Na rozdíl od broušení se při leštění nepoužívá vázané brusné zrno připevněné k pevné podložce – místo toho se sypká nebo polovolná brusná směs nanáší na měkký nebo tuhý látkový kotouč, který pak přenáší řezné a leštící působení na obrobek prostřednictvím tření a tlaku. A sisalové kolo je jedním z nejpoužívanějších leštících nástrojů pro první, nejagresivnější fázi tohoto procesu, protože jeho hrubá konstrukce z přírodních vláken odstraňuje škrábance, oxidaci a okuje rychleji než měkčí plátěná kola.
Stručně řečeno: leštění je vícestupňový proces, který se obvykle pohybuje od fáze hrubého řezání pomocí sisalového nebo tvrdě zpracovaného kotouče, přes mezistupně až po konečnou fázi barvení na kotouči z měkké tkaniny – každá fáze používá postupně jemnější směs k vytvoření zrcadlového povrchu.
Jak se leštění liší od broušení a leštění
Tyto tři termíny se často používají volně, ale každý hraje odlišnou roli v pracovním postupu dokončování kovů.
Broušení odstraňuje materiál agresivně
Broušení využívá lepené brusné kotouče nebo pásy k rychlému odstranění značného množství materiálu – zploštění svarů, odstranění těžkých okují nebo tvarování povrchu. Zanechává viditelné škrábance, které vyžadují další úpravu.
Řezání a dokončování brusných můstků
Leštění se nachází mezi broušením a konečným leštěním. Jeviště hrubého leštění, často prováděné s a sisalové kolo a řezná směs, odstraňuje hlubší škrábance zanechané broušením a zároveň začíná vyhlazovat povrchovou strukturu.
Leštění vytváří konečný lesk
Leštění je konečná fáze, která se obvykle provádí na měkkých bavlněných nebo flanelových kolech s jemnou barvicí směsí a vytváří reflexní, zrcadlový povrch spojený s vysoce kvalitními kovovými díly a příslušenstvím.
Proč se v první fázi řezání používají sisalová kola
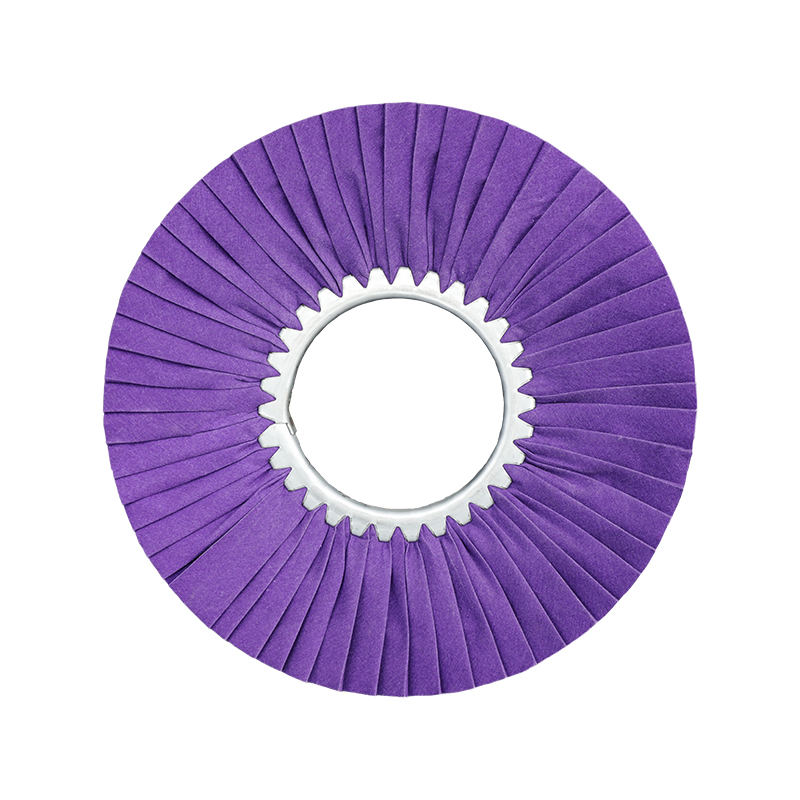
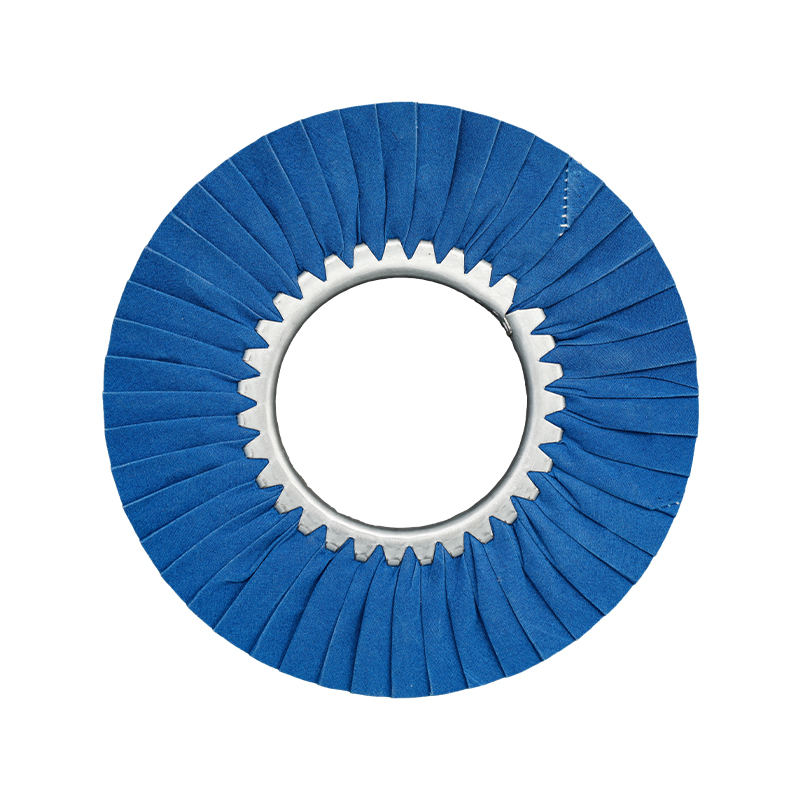
A sisalové kolo je vyrobeno z přírodního agávového vlákna, prošitého v těsných řadách, aby vytvořilo tuhé kolo s hrubou texturou. Tato konstrukce mu dává dvě vlastnosti, díky kterým je ideální pro nejranější a nejagresivnější fázi leštění.
- Vysoká tuhost — sisalové vlákno drží svůj tvar pod tlakem mnohem lépe než bavlna nebo tkanina, což mu umožňuje proříznout oxidaci, změnu barvy svaru a hluboké škrábance, aniž by se zhroutilo o obrobek.
- Přírodní textura absorbující mastnotu — sisalové vlákno účinně drží řeznou směs na svém povrchu a udržuje brusný materiál v nepřetržitém kontaktu s kovem při každém průchodu.
- Ošetřené možnosti tvrdosti — sisalová kola jsou často upravována máčením, aby se dále zvýšila tuhost, s barevně označenými úrovněmi tvrdosti (běžně modrá, oranžová a růžová), což operátorům umožňuje přizpůsobit tuhost kola houževnatosti broušeného kovu.
Kvůli tomuto agresivnímu řezání jsou sisalové kotouče nejvhodnější pro nerezovou ocel, uhlíkovou ocel, železo a další tvrdé železné kovy a obvykle se nedoporučují pro měkké nebo tenké materiály, kde by nadměrné řezání mohlo deformovat povrch.
Porovnání běžných typů brusných kotoučů
Výběr správného kotouče pro každou fázi procesu leštění má přímý vliv jak na kvalitu dokončení, tak na to, kolik času strávíte opravou chyb na nesprávném kotouči.
| Typ kola | Ztuhlost | Typická etapa |
|---|---|---|
| Sisalové kolo | Tuhý, hrubý | První fáze řezání na tvrdých kovech |
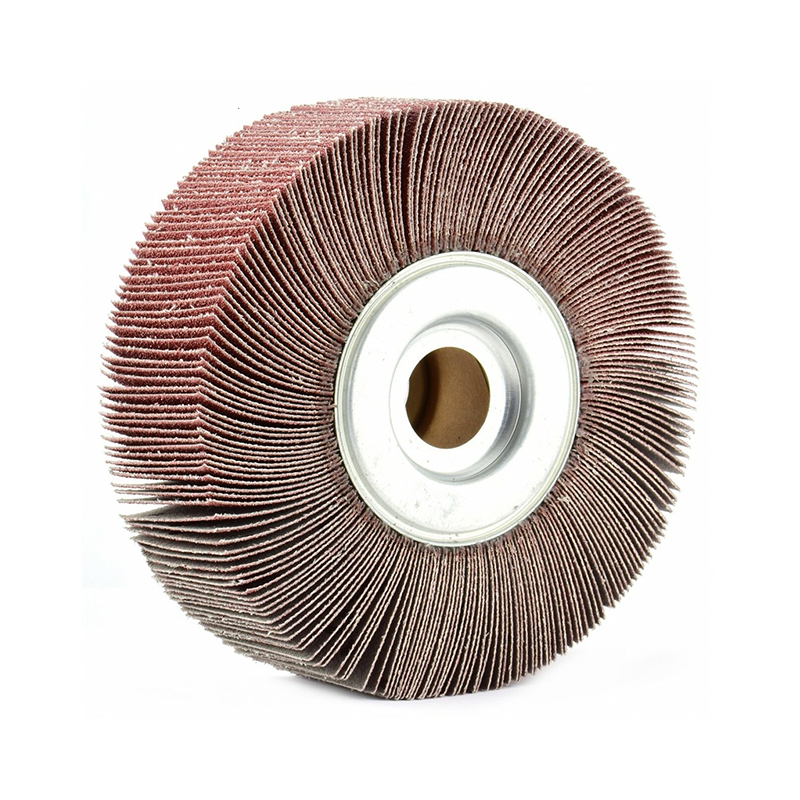
| Laminované kolo sisalové látky | Tuhá s trochu větší flexí | Těžký řez s redukovaným povrchovým značením |
| Spirálově šité bavlněné kolečko | Střední | Mezilehlé vyhlazení po řezání |
| Flanelové kolo s volnými listy | Měkký | Finální barvení a zrcadlová úprava |
Přiřazování leštících směsí ke každé fázi
Brusná směs nanesená na brusný kotouč určuje, jak agresivně řeže a jakou povrchovou úpravu zanechává. Použití nesprávné směsi s daným kolem je jednou z nejčastějších příčin nerovných nebo pruhovaných povrchů.
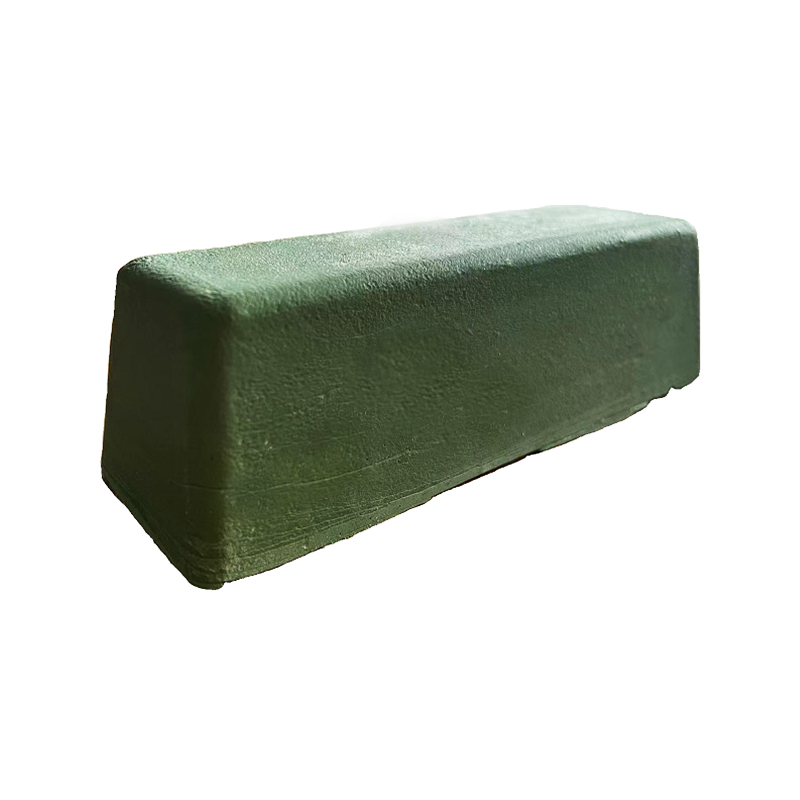
- Směs černého smirku — hrubá, rychle řezná směs spárovaná se sisalovými kotouči pro odstraňování okují a hlubokých povrchových defektů na tvrdých kovech.
- Šedá nebo hnědá tripoli sloučenina — středně řezaná směs používaná v mezistupni, která vyhlazuje škrábance zanechané během řezání sisalu.
- Směs bílé nebo červené barvy — jemná směs s nízkým řezem použitá v konečné fázi k dosažení barvy a lesku bez přidání nových škrábanců.
Přeskočení fáze směsi – například přechod přímo z hrubého sisalového řezu na finální leštění – obvykle zanechává slabé škrábance viditelné pod jasným světlem, protože mezistupeň směsi je to, co ve skutečnosti odstraňuje stopy zanechané sisalovým kotoučem.
Typické aplikace pro broušení sisalových kol
Vzhledem k jejich agresivnímu řezání, sisalové kolos zobrazí se v široké škále průmyslových a výrobních nastavení.
- Odstranění zabarvení svaru a okují na výrobě z nerezové oceli před konečným leštěním.
- Odjehlování a vyhlazování litinových nebo hliníkových dílů po opracování.
- Příprava kovového kování, kování a přípravků pro pochromování nebo niklování, kde jednotný základní povrch zlepšuje přilnavost pokovování.
- Restaurátorské práce na automobilovém obložení, nářadí a historických kovových dílech před konečným leštěním barev.
Základní bezpečnostní postupy pro operace leštění
Protože se brusné kotouče otáčejí vysokou rychlostí a vytvářejí značné tření, dodržování několika základních bezpečnostních postupů chrání jak obsluhu, tak kvalitu povrchu obrobku.
- Vždy přizpůsobte maximální jmenovité otáčky kola provozní rychlosti obrušovacího stroje – provoz kola nad jeho jmenovitou hodnotu zvyšuje riziko selhání kola.
- Zajistěte kolo správnými bezpečnostními přírubami a pojistnou maticí, aby se během používání neviklalo nebo neposouvalo.
- Používejte obličejový štít a vhodné rukavice, protože leštění odhazuje jemné částice směsi a může vytvářet lokalizované teplo na obrobku.
- Malé díly držte raději pomocí bezpečného přípravku nebo svorky než samotnou rukou, protože agresivní uchopení sisalového kola může vytáhnout volně drženou část z ruky operátora.
Výběr správného sisalového kola pro váš proces
Výběr správného sisalového kotouče závisí na odpovídajícím průměru, úpravě tvrdosti a konstrukci jak broušenému kovu, tak použitému stroji. Tužší, tvrdě zpracovaný kotouč se hodí pro těžké řezání nerezové oceli nebo železa, zatímco neošetřené nebo lehce prošívané kotouče nabízí jemnější první řez pro měkčí železné kovy. Společnost Ningbo Henghua Metal Surface Treatment Technology Co., Ltd vyrábí sisalová kola spolu se širší řadou leštících a leštících kotoučů, což dává výrobním podnikům a operacím pro konečnou úpravu kovů možnost získat odpovídající sady kol pro každou fázi procesu leštění od jediného dodavatele. Při výběru kotouče se ujistěte, že velikost hřídele odpovídá vašemu vybavení, zkontrolujte maximální jmenovité otáčky a spárujte jej se správnou směsí pro konkrétní kov a povrch, na který se zaměřujete.