Rychlá odpověď: Nejlepší leštící směs na hliník
U hliníku jsou nejlepší výsledky při použití dvou Leštící směs tyče v pořadí, spíše než se spoléhat na jediný produkt: zelená nebo hnědá řezná směs pro odstranění oxidace a lehkých škrábanců, následovaná bílou nebo červenou dokončovací směsí pro dosažení jasného, zrcadlového lesku. Hliník je relativně měkký kov, takže příliš agresivní brusivo může zanechat jemné škrábance, někdy nazývané "pavučina", které je speciální směs určená k vymazání. Přeskakování přímo na jemnou směs na silně zoxidovaném nebo poškrábaném povrchu téměř vždy vede k matnějšímu, méně rovnoměrnému výsledku, než když postupujete v obou fázích v pořadí. Níže uvedené části vysvětlují, jak barva směsi souvisí s abrazivním stupněm, proč hliník konkrétně potřebuje tento dvoustupňový přístup, jak směs sladit s kotoučem a povrchovou úpravou, na které pracujete, a jak udržet směs i vybavení konzistentní při opakovaném použití.
Pochopení barevných kódů leštících směsí
Brusné tyče jsou barevně odlišeny průmyslovou konvencí, aby bylo uvedeno jejich abrazivní stupeň a zamýšlené použití, ačkoli přesné složení se může mezi výrobci mírně lišit. Znalost obecného vzoru pomáhá při výběru tyče pro hliníkovou práci, protože sáhnout po špatné barvě může ztrácet čas řezáním, když jste chtěli dokončit, nebo zanechat zamlžený povrch, když jste potřebovali nejprve odstranit oxidaci.
| Složená barva | Typická úroveň abraziva | Běžné použití na hliník |
|---|---|---|
| Zelená | Středně jemné řezání | Odstranění oxidace a lehkých povrchových škrábanců |
| Hnědá nebo šedá | Hrubé řezání | Silnější odstranění oxidace na drsných nebo důlkovaných površích |
| Bílá | Jemné zakončení | Vyvolá jasný, zrcadlový konečný lesk |
| Červená | Jemné zakončení | Konečné leštění barev a vylepšení lesku |
| Žlutá | Obecný účel | Celkové leštění mezi hrubým řezáním a konečnou konečnou úpravou |
Stojí za zmínku, že tyto barvy jsou spíše konvencí než přísným standardem, takže skutečné vlastnosti řezu a povrchové úpravy tyče by měly být potvrzeny na základě informací o produktu konkrétního výrobce, spíše než předpokládané ze samotné barvy, zejména při přechodu mezi dodavateli.
Proč hliník potřebuje dvoustupňový kompozitní přístup
Hliník je měkčí než nerezová ocel a většina ostatních běžně leštěných kovů, což znamená, že se snáze řeže, ale také se snadněji poškrábe. Jediný agresivní Leštící směs dokáže rychle odstranit oxidaci, ale zanechá zamlžený, jemně poškrábaný povrch, který sám o sobě nikdy zcela nedosáhne skutečného zrcadlového povrchu, bez ohledu na to, jak dlouho v této fázi leštění pokračuje.
Fáze řezání
Zelená nebo hnědá řezná směs používaná s pevnějším kotoučem, jako je sisalový kotouč, odstraňuje povrchovou oxidaci a rychle vyrovnává škrábance a důlky. Tato fáze upřednostňuje rychlost a úběr materiálu před konečným vzhledem a je normální, že povrch po dokončení řezání stále vypadá poněkud matně nebo pruhovaný.
Dokončovací fáze
Bílá nebo červená dokončovací směs, nanesená měkčím bavlněným nebo lamelovým kotoučem, poté odstraní jemné škrábance zanechané řeznou fází a vytvoří reflexní zrcadlový povrch, který si většina lidí spojuje s leštěným hliníkem. Protože tato fáze používá mnohem méně agresivní brusivo, obvykle to trvá déle na řez než fáze řezání, ale vytváří znatelně hlubší a rovnoměrnější lesk.
Shoda směsi s typem kola
Kolo používané vedle a Leštící směs ovlivňuje výsledek stejně jako samotná směs, protože pevnost kola řídí, jak agresivně je směs nanášena na povrch a kolik tepla se hromadí během leštění.
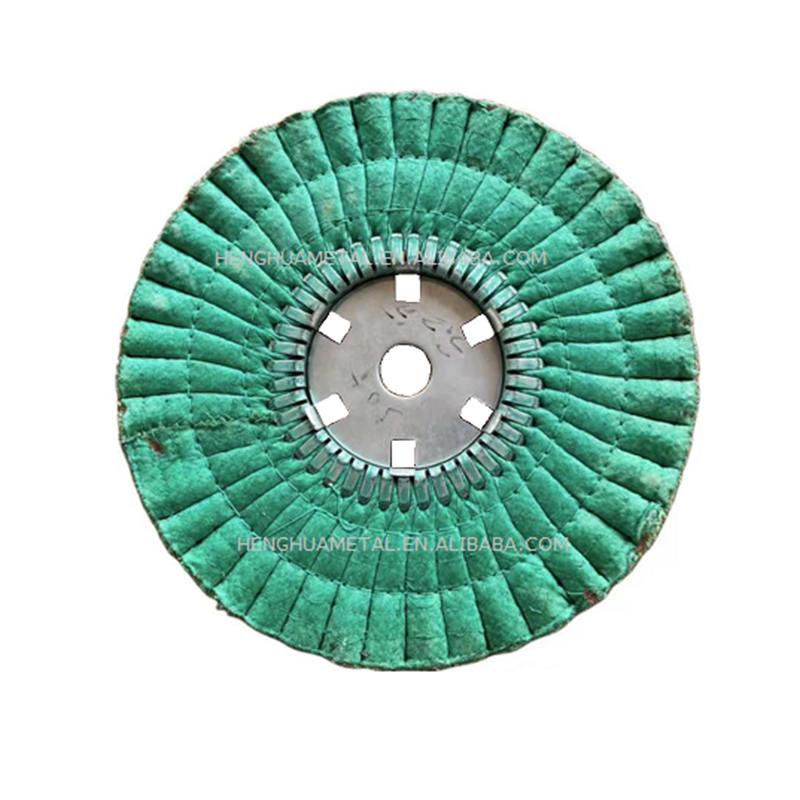
- Sisalová kola jsou pevné a agresivní, nejlépe v kombinaci s hrubšími řeznými směsmi pro počáteční oxidaci a odstranění škrábanců na hliníku, který byl vystaven povětrnostním vlivům nebo těžkému zacházení.
- Bavlněná nebo bižuterní bavlněná kolečka jsou měkčí a pružnější, vhodné pro dokončovací směsi, kde jemnější dotek zachovává detaily na zakřivených nebo tvarovaných hliníkových dílech, jako jsou ozdobné díly nebo kování.
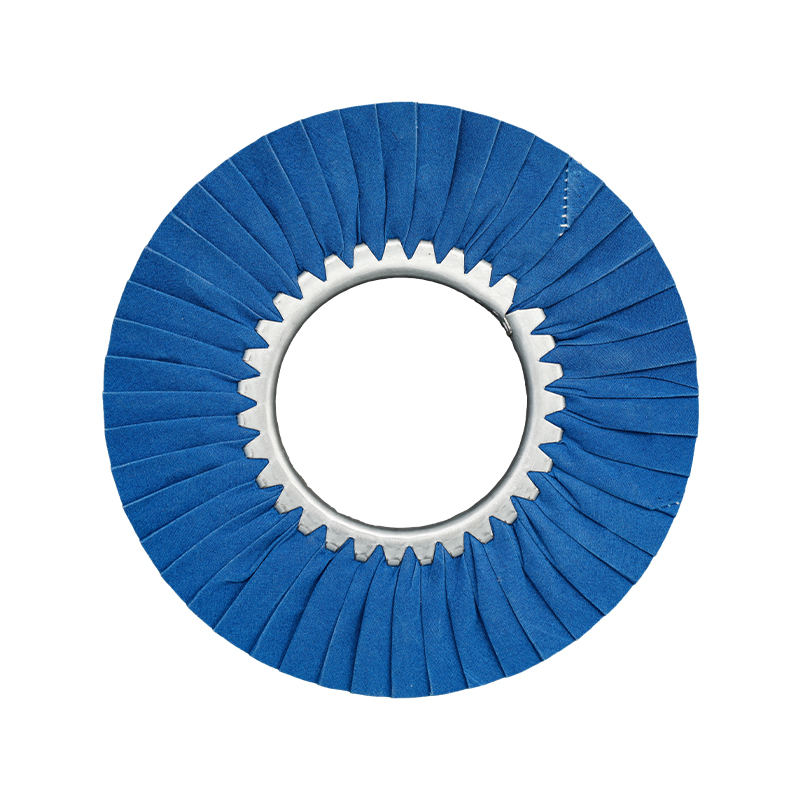
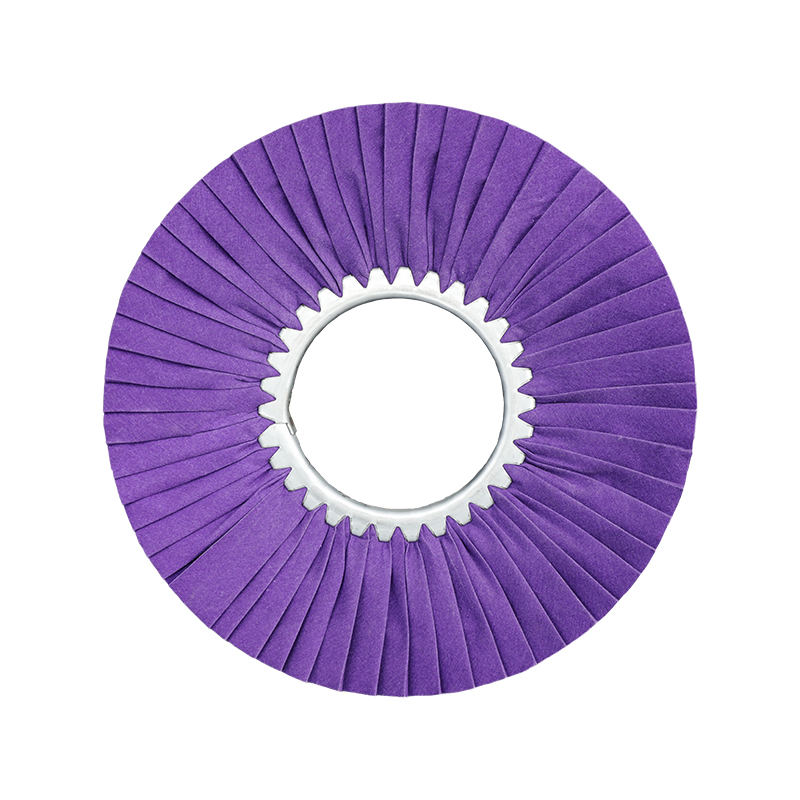
- Klapková kola kombinujte abrazivně impregnovanou lamelu, která dobře funguje pro nanášení směsi na rovné nebo mírně nerovné hliníkové povrchy a může být užitečná jako přechodový krok mezi řezáním a konečnou úpravou.
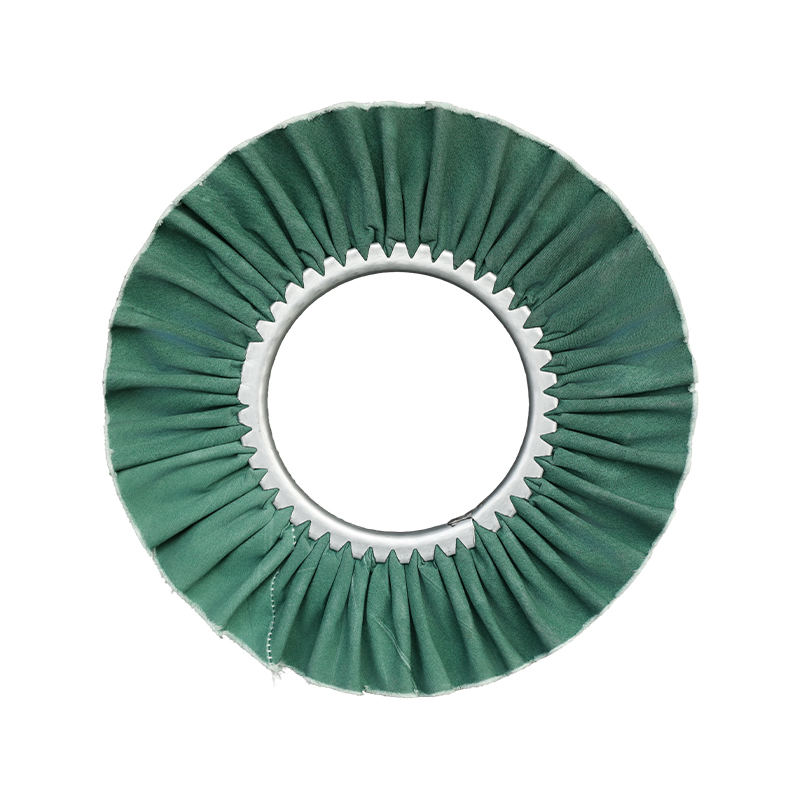
- Větrná kola , které jsou měkčí a vzdušnější v konstrukci, jsou často vyhrazeny pro úplně poslední lehký leštící průjezd, kde je cílem jednoduše odstranit jakýkoli zbývající zákal, spíše než řezat materiál.
Krok za krokem: Leštění hliníku na zrcadlový povrch
- Před aplikací jakékoli směsi důkladně očistěte hliníkový povrch, abyste odstranili mastnotu, nečistoty a uvolněnou oxidaci, protože nečistoty zachycené pod směsí mohou vytvořit nové škrábance, spíše než odstranit staré.
- Na sisalové kotouče naneste zelenou nebo hnědou řeznou směs a pracujte v překrývajících se průchodech při střední rychlosti kotouče, dokud nebudou po celém povrchu odstraněny oxidace a viditelné škrábance.
- Před výměnou kotoučů otřete povrch od zbytků řezné směsi, protože zbytky hrubé směsi mohou kontaminovat dokončovací fázi a znovu zanést škrábance, které ruší výhodu jemnější lišty.
- Naneste bílou nebo červenou dokončovací hmotu na bavlněné nebo lamelové kolečko a leštěte ve světle, rovnoměrně, dokud se neobjeví světlý, reflexní povrch po celém kusu.
- Dokončete čistým kotoučem bez směsi nebo měkkým hadříkem, abyste odstranili všechny zbývající zbytky a odhalili konečný lesk bez přidání dalšího abrazivního účinku.
- Zkontrolujte povrch pod silným, šikmým světlem, které odhalí jemné škrábance nebo vynechaná místa mnohem zřetelněji než stropní osvětlení, a zopakujte dokončovací průchod na jakékoli oblasti, která stále vypadá zamlženě.
Jak rychlost kola a zatížení směsi ovlivňují výsledek
Dvě proměnné, které jsou přehlíženy téměř stejně často jako barva směsi, jsou rychlost kola a to, jak silně je směs na kolo zatížena. Příliš rychlý chod leštícího motoru na měkkém hliníku generuje přebytečné teplo v místě kontaktu, které může odbarvit kov nebo dokonce způsobit mírné roztavení povrchu na tenkých úsecích, namísto rychlejšího nebo lepšího řezu. Mírná povrchová rychlost v kombinaci s lehkými překrývajícími se průchody obecně poskytuje rovnoměrnější výsledek než silné a rychlé lisování na jednom místě.
Stejně tak záleží na složeném zatížení. Kolo, které nabralo příliš mnoho Leštící směs má tendenci se rozmazávat spíše než řezat, protože přebytečný materiál tlumí kolo od přímého kontaktu s kovem. Opětovné nanášení směsi v malých množstvích, jakmile se kotouč začne cítit suchý, místo toho, aby jej najednou silně zatěžoval, udržuje brusný účinek konzistentní od prvního do posledního přejezdu.
Časté chyby, které snižují polskou kvalitu hliníku
- Přeskočíte fázi řezání a přejdete přímo k jemné dokončovací směsi, která ponechá stávající škrábance a oxidaci pouze částečně maskované, nikoli odstraněné.
- Použití stejného kotouče pro řezání i konečnou úpravu směsi bez čištění, což přenáší hrubé zrno do dokončovací fáze a znovu vytváří jemné škrábance.
- Nanášení příliš velkého množství směsi najednou, které může hromadit teplo na hliníkovém povrchu a způsobit změnu barvy spíše než čistší řez.
- Jízda kola nadměrnou rychlostí na měkkém hliníku, což zvyšuje riziko spálenin a nerovnoměrného povrchu spíše než rychlejší výsledek.
- Skladování složených tyčí v horkém a vlhkém prostředí, které může změkčit tyč a způsobit nerovnoměrné opotřebení kotouče během používání.
Skladování a manipulace se složenými tyčemi pro konzistentní výsledky
A Leštící směs Výkon tyče se může v průběhu času měnit, pokud není správně skladována, zejména v dílnách, kde se sezónně mění teplota a vlhkost. Tyče uchovávané na chladném a suchém místě si zachovávají pevnější texturu, která se přenáší na kolo rovnoměrněji než tyč, která částečně změkla působením tepla. Pomáhá také udržovat různé druhy směsí jasně označené a fyzicky oddělené, protože směsný prach z hrubé tyče se může snadno přenést na jemnější tyč, pokud jsou uloženy ve vzájemném dotyku, a tiše bez zjevné příčiny snižují výkon jemnější tyče.
Získání spolehlivého dodavatele leštících směsí
Henghua vyrábí celou řadu brusných kol a Leštící směs tyčinky, včetně bílých, červených, zelených a žlutých přípravků určených pro konečnou úpravu kovů na zlatých a stříbrných špercích, hardwaru, automobilových součástech, nerezové oceli a hliníku. Řada směsí společnosti je navržena tak, aby zlepšila účinnost leštění a hladkost povrchu, vyplnila drobné povrchové škrábance během procesu leštění a snížila opotřebení samotného leštícího kotouče a zároveň chránila obrobek pod ním, ať už práce vyžaduje hrubé počáteční řezání nebo finální zrcadlový průchod.
Při porovnávání dodavatelů pro projekt povrchové úpravy hliníku se shoduje s Leštící směs jakost a barva podle konkrétního používaného typu kola – namísto výběru jediné univerzální lišty – zůstává nejspolehlivějším způsobem, jak dosáhnout konzistentní povrchové úpravy zrcadlové kvality v celé výrobní sérii. Vyžádání si malé zkušební šarže na několika obrobcích před zadáním velké objednávky je také praktickým způsobem, jak ověřit, že daná směs a kombinace kol funguje podle očekávání na vaší konkrétní hliníkové slitině před zvýšením výroby.