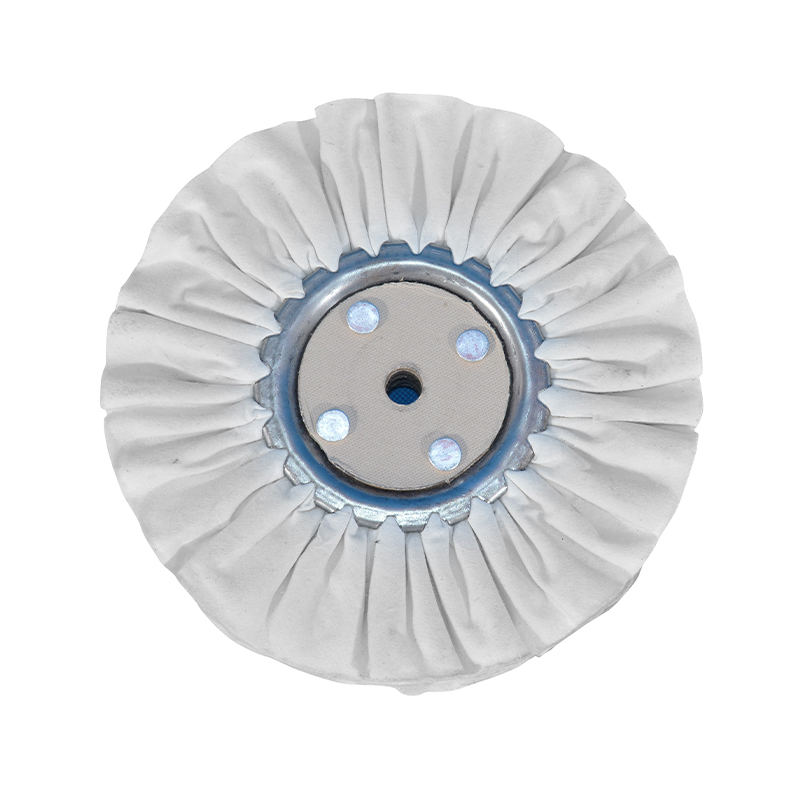
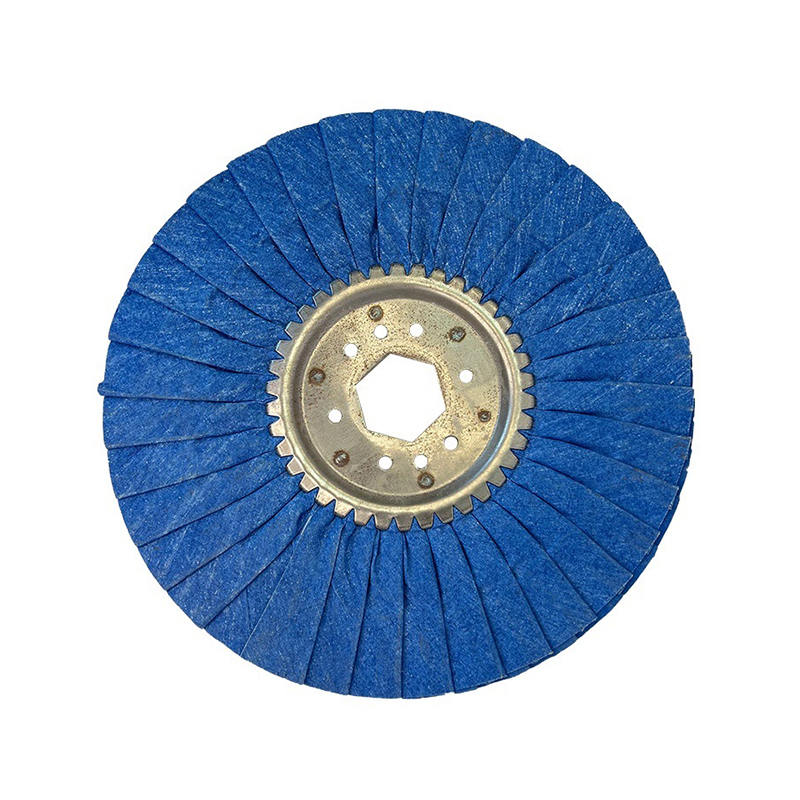
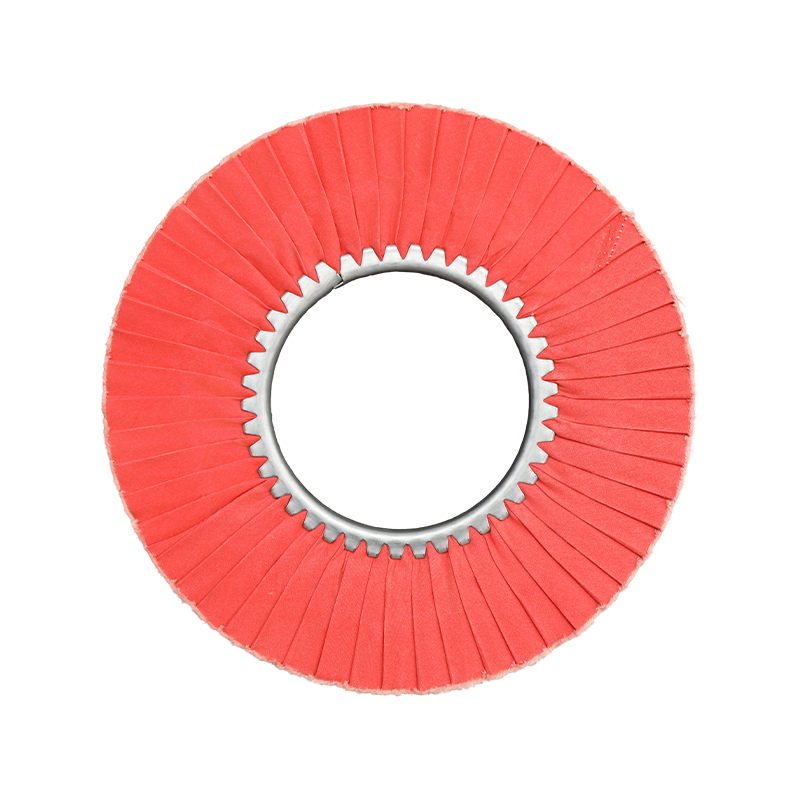
Standardní ploché větrné kolo Továrna
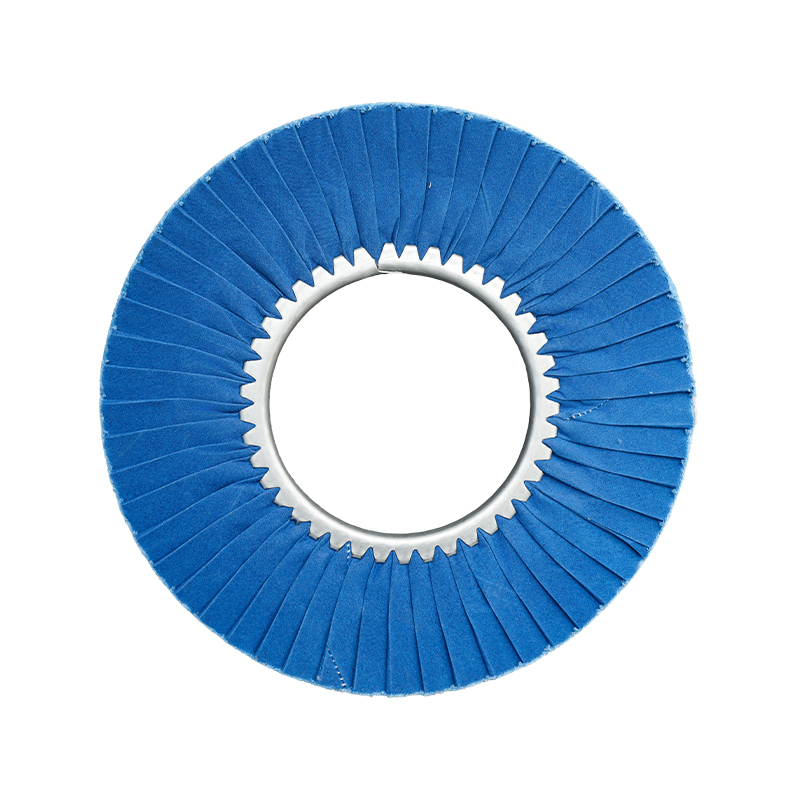
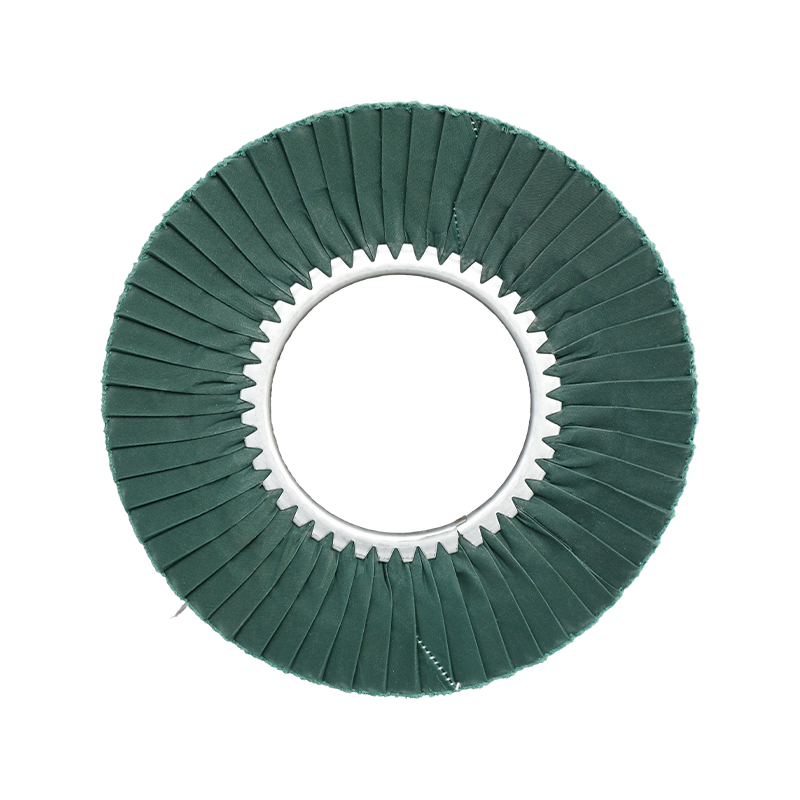
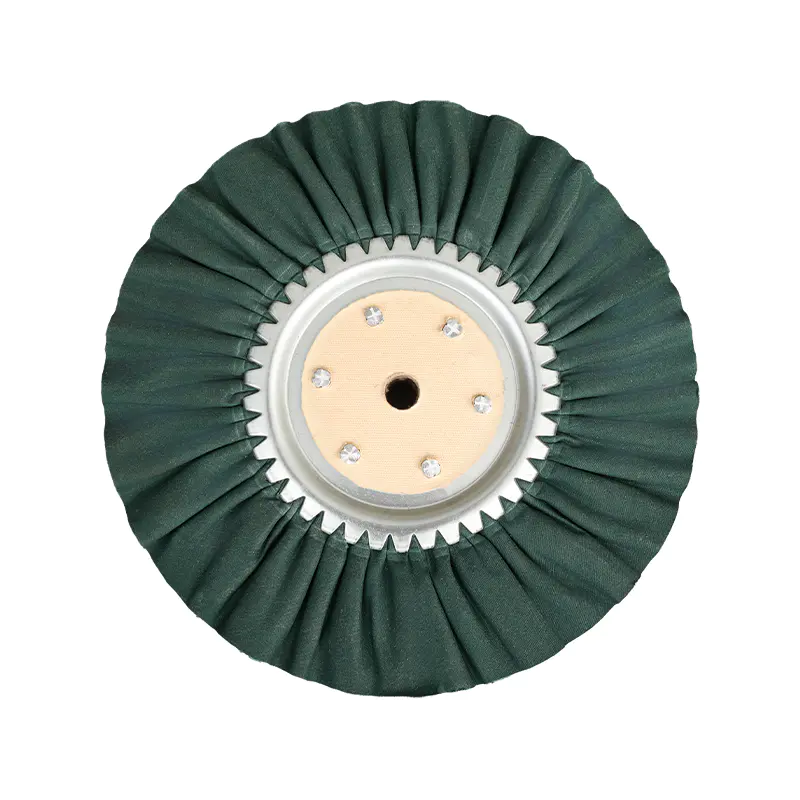
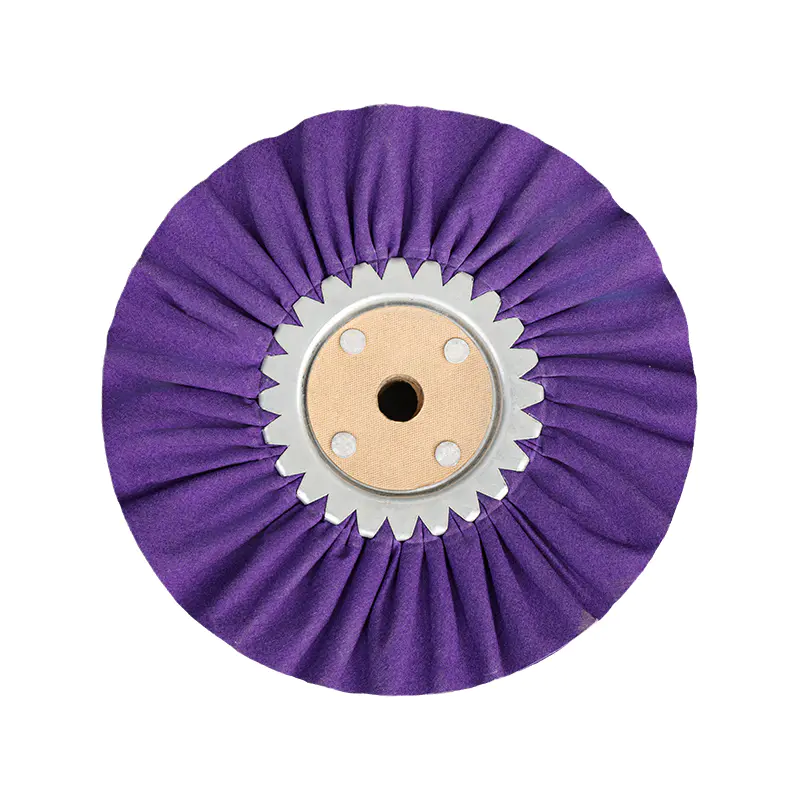
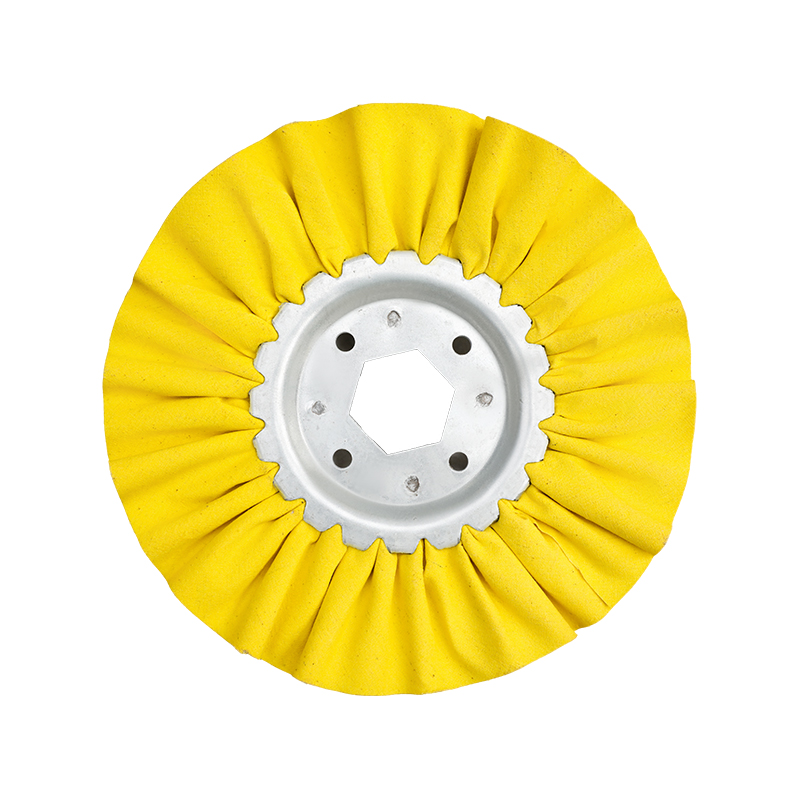
Standardní větrná turbína s plochou rovinou je nejznámější a nejrozšířenější leštící nástroj v průmyslu povrchové úpravy kovů. Tento leštící kotouč kombinuje všestrannost a odolnost s jedinečným designem ventilace, který podporuje proudění vzduchu a udržuje obrobky chladné i při vysokých rychlostech. Je ideální pro velkoplošné povrchové úpravy.
Klíčové vlastnosti:
Univerzální standard: Jako průmyslový standard je tento leštící kotouč kompatibilní prakticky se všemi stolními bruskami a lešticími stroji. Jedná se o základní zařízení v dílnách a továrnách po celém světě.
Komplexní rozsah velikostí: Abychom vyhověli široké škále průmyslových potřeb, nabízíme kompletní řadu velikostí. Průměry se pohybují od 80 mm do 1000 mm, vhodné pro různé aplikace od přesných malých dílů až po obrábění velkých plechů.
Vynikající proudění vzduchu: Konstrukce ventilace zabraňuje přehřátí a popálení obrobku, zajišťuje vysoce kvalitní povrchovou úpravu a zároveň prodlužuje životnost leštícího kotouče.
Ekonomický a nákladově efektivní: Vysoce účinný a odolný, ideální pro velkoobjemové výrobní linky.
Aplikace:
· Ploché leštění a saténové leštění.
· Odstranění škrábanců, oxidů a drobných nedokonalostí.
• Předleštění nerezové oceli, hliníku a železa před zrcadlovým leštěním.
• Specifikace (k dispozici velkoobchodně)
• Rozsah průměrů: 80 mm, 100 mm, 150 mm…až 1000 mm
• Materiál: Vysoce kvalitní bavlna/sisal (přizpůsobitelné)
• Vnitřní vrtání: Přizpůsobitelné velikosti hřídele stroje
Specializujeme se na výrobu a export spotřebního materiálu pro průmyslové leštění. Ať už potřebujete malé leštící kotouče pro hardwarové leštění nebo velké 1000mm leštící kotouče pro zpracování plechu, můžeme splnit vaše požadavky na objednávku.
O
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. se nachází v Dongjiaqiao, Jishigang, okres Haishu, město Ningbo, provincie Zhejiang, Čína. Jako čínská Standardní ploché větrné kolo dodavatelé, společnost Henghua Metal Surface Treatment Technology Co., Ltd. poskytuje různé zakázkové lešticí materiály. Společnost byla založena v roce 2016, má plochu závodu 3 500 metrů čtverečních, více než 10 sad pokročilého zařízení na výrobu látkových kotoučů, 2 plně automatické plnicí linky a může na zakázku vyrábět větrné látkové kotouče různých typů a velikostí. Sisalové kotouče, lešticí vosk, chiye kotouče, lešticí pasta na kovy a další produkty, zákazníci jsou po celé Jižní Americe, Spojených státech, Evropě, na Středním východě atd. V posledních letech společnost neustále inovuje, aby zlepšila pracovní účinnost lešticích materiálů, a získala uznání zákazníků. Vítáme zákazníky, kteří potřebují naše služby, aby nám zavolali a vyjednali spolupráci!
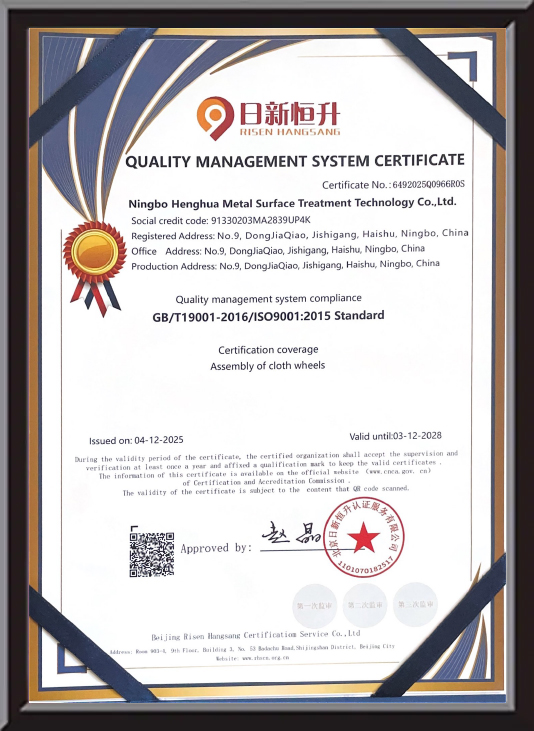
Certifikát cti
Zpětná vazba
Standardní ploché větrné kolo Oborové znalosti
A Standardní větrné kolo pro plochou rovinu je pneumaticky poháněný brusný nástroj, který se vyznačuje plochým kotoučovým profilem a radiálně uspořádanými tkaninovými nebo brusnými segmenty. Na rozdíl od tvarovaných nebo zkosených konstrukcí kotoučů zajišťuje konfigurace ploché roviny rovnoměrný kontaktní tlak na široké a rovné ploše, což z něj činí preferovanou volbu pro velké ploché obrobky, dokončování svarů a odstraňování okují na plechu.
Tento nástroj je hlavní produktovou kategorií v průmyslové povrchové úpravě kovů, široce používaný při výrobě nerezové oceli, panelů karoserií automobilů, zpracování konstrukční oceli a přesných plechových dílen. Jeho standardizovaná geometrie umožňuje konzistentní, opakovatelné výsledky napříč velkoobjemovými výrobními linkami.
Hlavní výhody standardního větrného kola pro plochou rovinu
- Rovnoměrné pokrytí povrchu: Plochý design rovnoměrně rozděluje kontaktní sílu, eliminuje tlaková horká místa běžná u zakřivených nebo kuželových kol a snižuje riziko povrchových drážek.
- Vysoká rychlost úběru materiálu: Provoz v 4 000–8 000 ot./min , standardní ploché větrné kolo dokáže odstranit oxidační vrstvy, okuje a změnu barvy svaru až 3× rychlejší než ruční metody broušení.
- Standardizované rozměry: K dispozici v běžných průměrech 100 mm, 125 mm a 150 mm , tyto kotouče jsou kompatibilní s většinou pneumatických úhlových brusek a leštících strojů bez dalších adaptérů.
- Všestranný rozsah zrnitosti: Od hrubého (P40–P80) pro agresivní úběr materiálu až po jemné (P240–P400) pro přípravu před leštěním, větrné kolo s plochou rovinou pojme několik dokončovacích fází.
- Snížená únava obsluhy: Plochá geometrie vyžaduje méně korektivního nastavování úhlu nástroje během používání, což snižuje kumulativní namáhání zápěstí a paže při nepřetržitých výrobních směnách.
- Efektivita nákladů: Standardizované výrobní procesy udržují jednotkové náklady konkurenceschopné a rovnoměrný vzor opotřebení plochého designu prodlužuje životnost ve srovnání s koly s nepravidelným profilem.
Jak funguje standardní větrné kolo plochého letadla
The Standardní ploché větrné kolo pracuje díky rotaci stlačeného vzduchu v kombinaci s abrazivním působením jeho ploché pracovní plochy. Stlačený vzduch při 0,5–0,7 MPa pohání pneumatický motor a roztáčí kolo vysokou rychlostí. Ploché čelo kotouče – složené z vrstvené brusné tkaniny, netkané textilie nebo kompozitních segmentů – vytváří kolmý kontakt s povrchem obrobku.
Jak se kotouč otáčí, brusná zrna na plochém čele odstřihávají nepravidelnosti povrchu řízeným, rovinným řezným pohybem. Tato kontaktní geometrie flat-on-flat se zásadně liší od broušení hran, protože zabraňuje zahloubení a udržuje konzistentní dokončovací rovinu po celé ošetřované ploše.
Doporučené provozní kroky
- Namontujte kolo bezpečně a ověřte, že jmenovité otáčky odpovídají výstupní rychlosti pneumatického nástroje.
- Nastavte tlak přívodu vzduchu na doporučený rozsah ( 0,5–0,7 MPa ) a zkontrolujte stabilní proudění vzduchu.
- Přiložte plochou stranu kotouče na obrobek v bodě a Úhel 0°–5° pro maximální kontakt s povrchem.
- Pohybujte nástrojem v překrývajících se přímých úsecích, abyste zajistili rovnoměrné pokrytí a zabránili místnímu nadměrnému broušení.
- Postupně postupujte přes jemnější zrnitost, abyste dosáhli specifikace cílové povrchové úpravy.
Standardní ploché větrné kolo: Přehled specifikací
| Průměr | Rozsah zrnitosti | Max RPM | Typická aplikace |
|---|---|---|---|
| 100 mm | P40–P120 | 8 000 | Očištění svarů, odstranění rzi na malých panelech |
| 125 mm | P60–P240 | 6 500 | Povrchová úprava nerezového plechu, obecné broušení |
| 150 mm | P80–P400 | 5 000 | Velkoplošné předleštění, konstrukční ocel |
Průmyslové aplikace a případy použití
The Standardní ploché větrné kolo je nasazen v celé řadě výrobních odvětví. Společnost Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. dodala tato kola zákazníkům na čtyřech kontinentech, čímž podporuje různé požadavky na konečnou úpravu v reálných výrobních prostředích.
- Výroba z nerezové oceli: Dosažení konzistentní povrchové úpravy č. 4 kartáčovaného nebo 2B na kuchyňském vybavení, panelech výtahů a architektonických obkladech.
- Výroba automobilů: Předúprava panelů karoserie a komponent podvozku před lakováním nebo nátěrem, kde musí splňovat hodnoty Ra povrchu Ra ≤ 0,8 μm .
- Zpracování konstrukční oceli: Odstraňování okují a oxidace z I-nosníků, plochých tyčí a ocelového plechu před aplikací antikorozního povlaku.
- Stavba lodí a offshore: Velkoplošná příprava povrchu na oplechování paluby a sekcích trupu, kde ploché nástroje nabízejí rychlost a konzistenci při komplexním programování dráhy nástroje.
Často kladené otázky
Q1: Co odlišuje standardní větrné kolo s plochou rovinou od klapkového kotouče?
Zatímco oba jsou ploché brusné nástroje, lamelový kotouč používá překrývající se brusné lamely uspořádané kolem centrálního náboje, zatímco standardní ploché větrné kolo používá plnou nebo segmentovanou plochou plochu. Plochý design poskytuje konzistentnější povrchový kontakt a je vhodnější pro povrchy kritické pro konečnou úpravu , zatímco lamelové kotouče jsou preferovány pro agresivní spojování hran a svarů.
Q2: Lze standardní větrné kolo pro ploché roviny použít na hliník?
Ano, ale výběr zrna je kritický. Pro hliník použijte karbid křemíku nebo keramické brusivo verze při snížených rychlostech ( 3 000–5 000 ot./min ), aby se zabránilo zatížení brusné plochy. Nanesení malého množství řezného vosku na čelo kotouče také snižuje usazování hliníku a výrazně prodlužuje životnost kotouče.
Otázka 3: Jak by mělo být uloženo standardní větrné kolo s plochou rovinou?
Kola skladujte vodorovně v suchém prostředí při teplotách mezi 5 °C a 35 °C , mimo přímé sluneční světlo a vlhkost. Vyhněte se ukládání těžkých předmětů na uložená kola, protože deformace plochého čela tlakem snižuje konzistentnost výkonu. Většina výrobců doporučuje a maximální trvanlivost 3 roky od data výroby za správných skladovacích podmínek.
Q4: Jaké bezpečnostní kontroly jsou vyžadovány před použitím?
Před každým použitím zkontrolujte kotouč, zda na plochém povrchu není prasklý, delaminovaný nebo nerovnoměrný opotřebení. Potvrďte kolo maximální jmenovité otáčky jsou stejné nebo vyšší než je volná rychlost nástroje. Po montáži vždy proveďte 30sekundový test chodu naprázdno a zajistěte, aby všichni operátoři měli během provozu obličejové štíty, rukavice a ochranu sluchu.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. se specializuje na výzkum, vývoj a výrobu lešticích látkových kotoučů, lešticího vosku, kapalných lešticích kotoučů a lešticí pasty na kovy.
Klasifikace
Kontaktní informace
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - č. 9, Xiaodongjiaqiao, město Jishigang, okres Haishu, město Ningbo, provincie Zhejiang, Čína
Zůstaňte v kontaktu
Copyright © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Standardní ploché větrné kolo Továrna Standardní ploché větrné kolo Dodavatelé Všechna práva vyhrazena.