Továrna na lešticí materiály
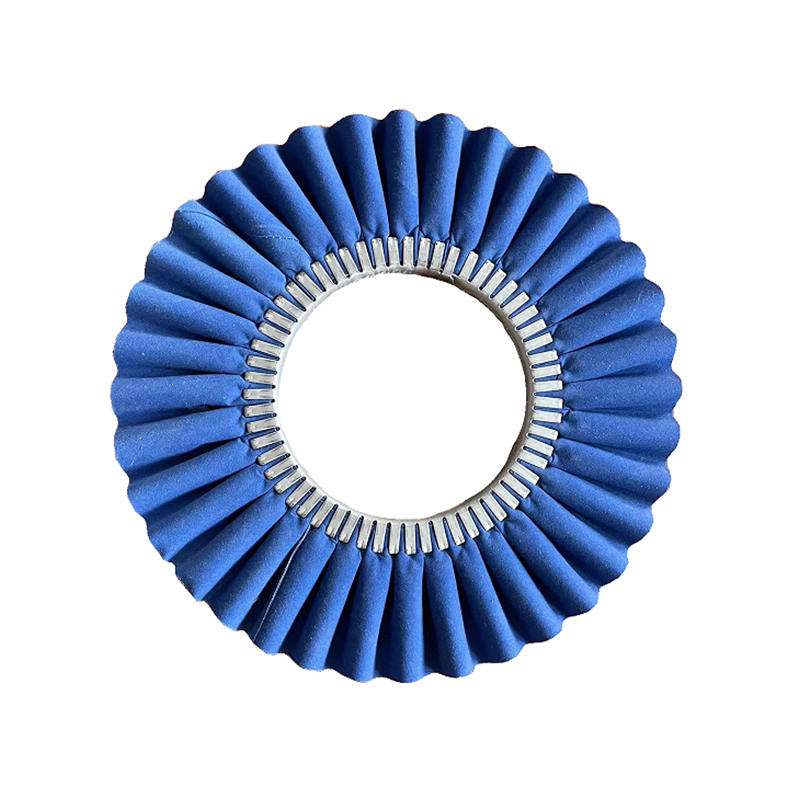
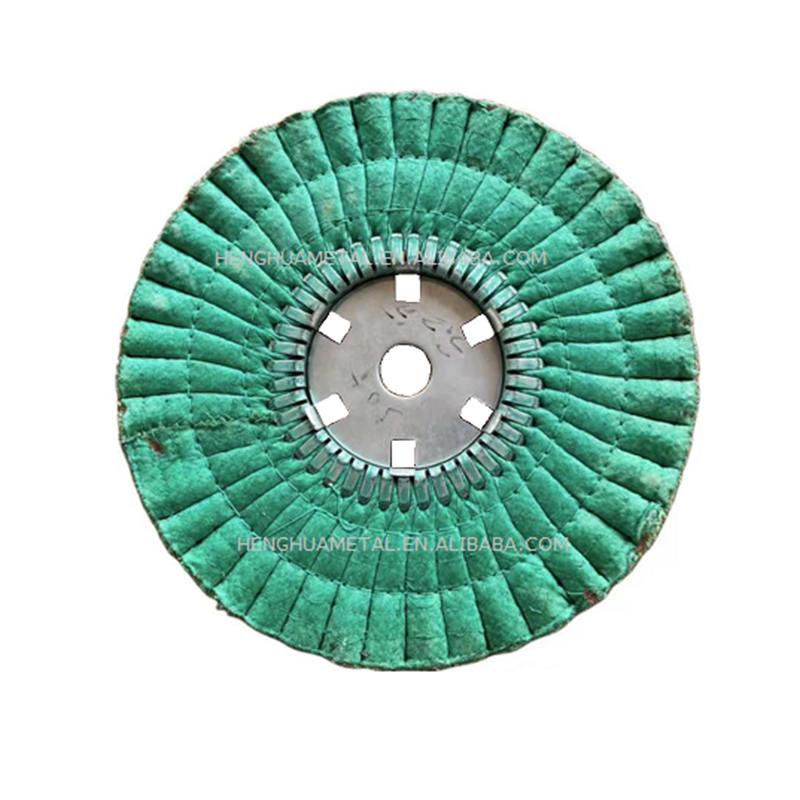
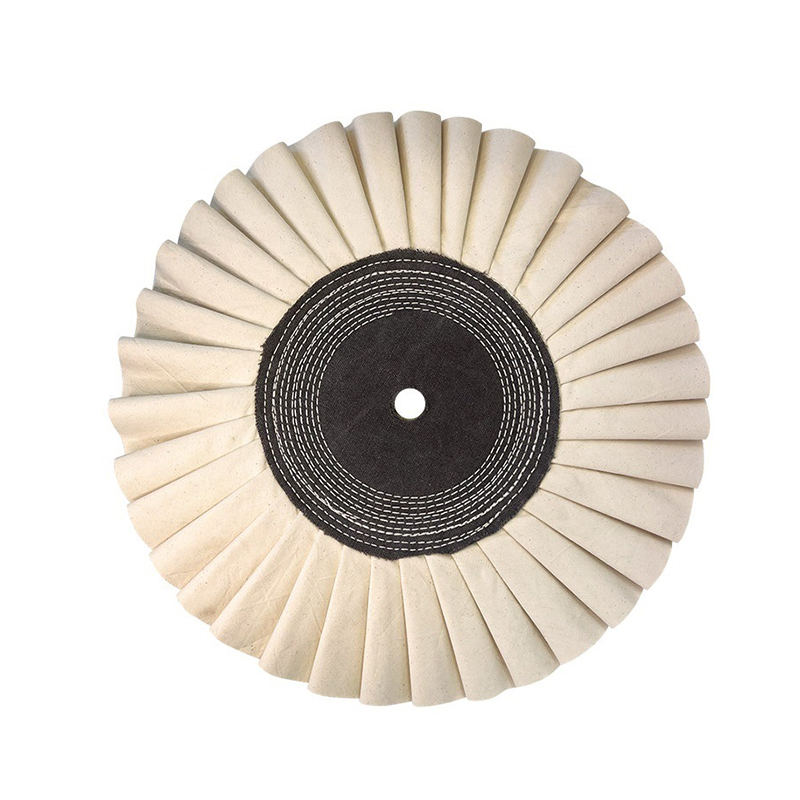
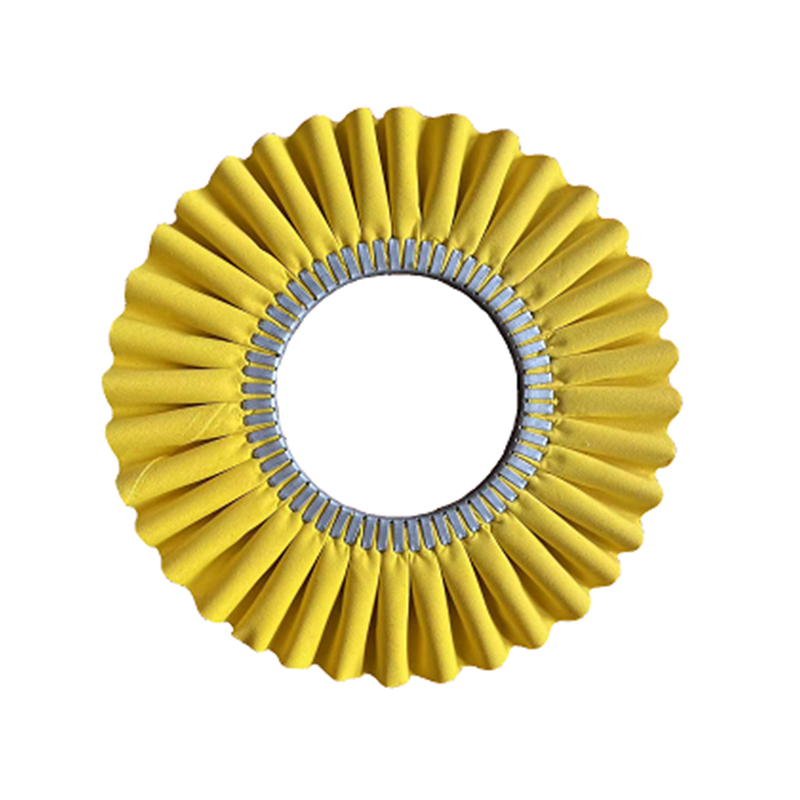
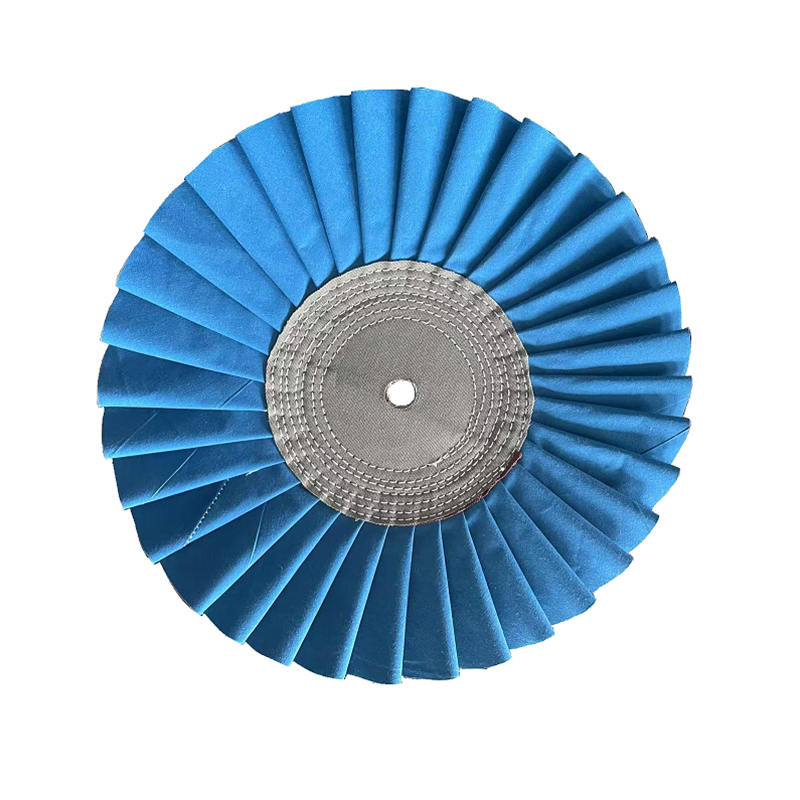
O
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. se nachází v Dongjiaqiao, Jishigang, okres Haishu, město Ningbo, provincie Zhejiang, Čína. Jako čínská továrna na lešticí kotouče, lešticí pasty a lešticí materiály, společnost Henghua Metal Surface Treatment Technology Co., Ltd. poskytuje různé zakázkové lešticí materiály. Společnost byla založena v roce 2016, má plochu závodu 3 500 metrů čtverečních, více než 10 sad pokročilého zařízení na výrobu látkových kotoučů, 2 plně automatické plnicí linky a může na zakázku vyrábět větrné látkové kotouče různých typů a velikostí. Sisalové kotouče, lešticí vosk, chiye kotouče, lešticí pasta na kovy a další produkty, zákazníci jsou po celé Jižní Americe, Spojených státech, Evropě, na Středním východě atd. V posledních letech společnost neustále inovuje, aby zlepšila pracovní účinnost lešticích materiálů, a získala uznání zákazníků. Vítáme zákazníky, kteří potřebují naše služby, aby nám zavolali a vyjednali spolupráci!
Certifikát cti
Zpětná vazba
Produkty Oborové znalosti
A leštící kotouč je základním nástrojem v jakémkoli procesu povrchové úpravy kovů – ale jeho výkon zcela závisí na leštící směs v kombinaci s ním a širším výběrem leštících materiálů přizpůsobené obrobku a cílovému povrchu. Tyto tři prvky dohromady tvoří kompletní systém, který určuje, zda finální povrch splňuje optické, funkční nebo dekorativní specifikace. Tato stránka popisuje, jak každá součást funguje, výhody dobře sladěného leštícího systému a odpovědi na nejčastější otázky výrobců a inženýrů.
Jak funguje leštící kotouč
Leštící kotouč funguje tak, že se otáčí vysokou rychlostí, zatímco jeho povrch – obvykle látka, sisal, plsť nebo kompozitní vlákno – nese na obrobku abrazivní leštící směs. Abrazivní částice ve směsi provádějí mikrořezání: odstraňují mikroskopické nerovnosti povrchu zanechané broušením nebo obráběním, čímž postupně snižují drsnost povrchu (hodnota Ra), dokud není dosaženo cílového povrchu.
Proces obvykle probíhá ve dvou nebo třech fázích. A řezná směs na sisalovém nebo spirálově šitém kolečku nejprve odstraní hrubší škrábance; a dokončovací směs na měkčím látkovém kotouči pak zušlechťuje povrch do zrcadlového nebo saténového provedení. Tvrdost kotouče, rychlost otáčení (typicky mezi 1 200 a 3 600 ot./min v závislosti na materiálu) a třída složeného brusiva jsou společně kalibrovány tak, aby odpovídaly cílové specifikaci Ra pro každý substrát.
Klíčové výhody systému přizpůsobených leštících materiálů
- Konzistentní kvalita povrchové úpravy: Spárování správného typu leštícího kotouče s účelově formulovanou směsí snižuje rozptyl Ra napříč šaržemi, což je kritické pro dekorativní kování, lékařské nástroje a součásti přicházející do styku s potravinami.
- Snížení počtu kroků zpracování: Dobře sladěný systém leštících materiálů dokáže sloučit tři stupně broušení do dvou leštících průchodů, čímž u velkoobjemových výrobních linek zkrátí dobu cyklu až o 30 %.
- Nižší náklady na spotřební materiál na díl: Správné přizpůsobení směsi kol zabraňuje předčasnému opotřebení kotouče a plýtvání směsí, prodlužuje životnost kotouče a snižuje náklady na leštěný kus.
- Ekologické složení: Moderní leštící směsi určené pro aplikace rozpustné ve vodě nebo s nízkým obsahem VOC snižují znečištění ovzduší v dílnách a splňují ekologické normy exportního trhu.
Typy leštících kotoučů a jejich použití
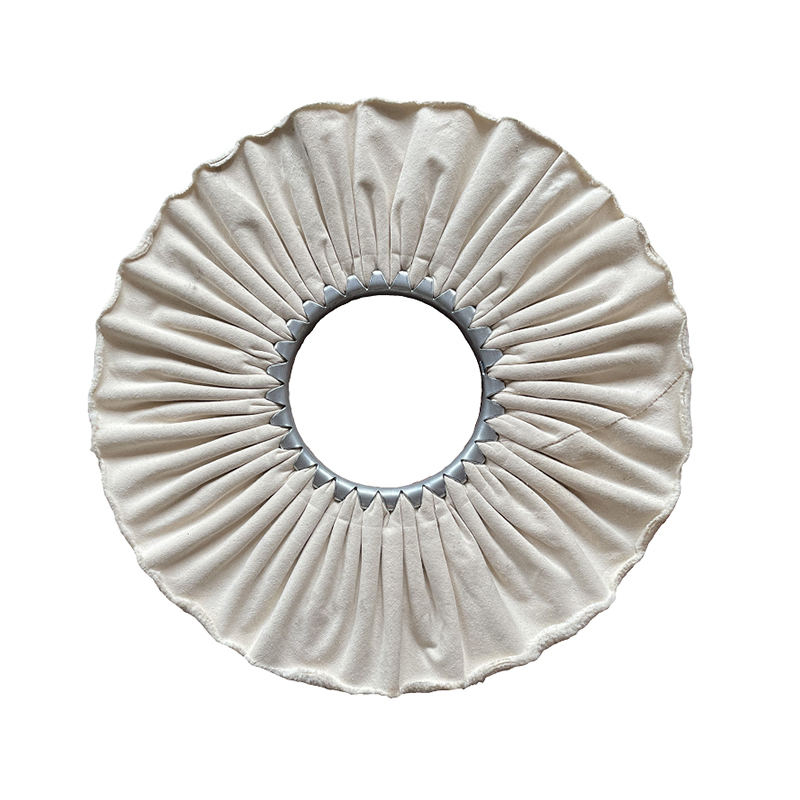
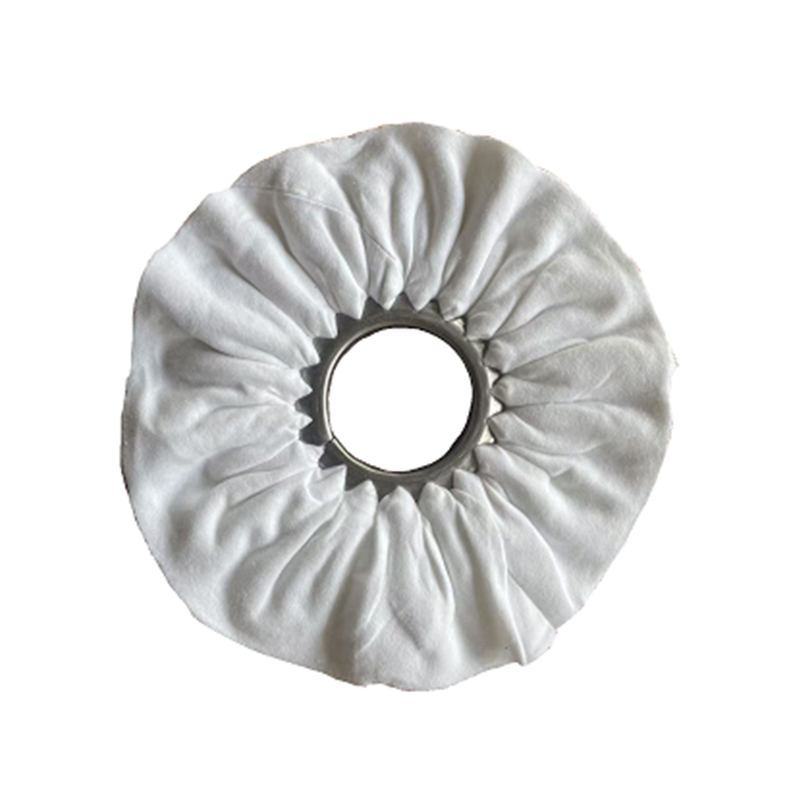
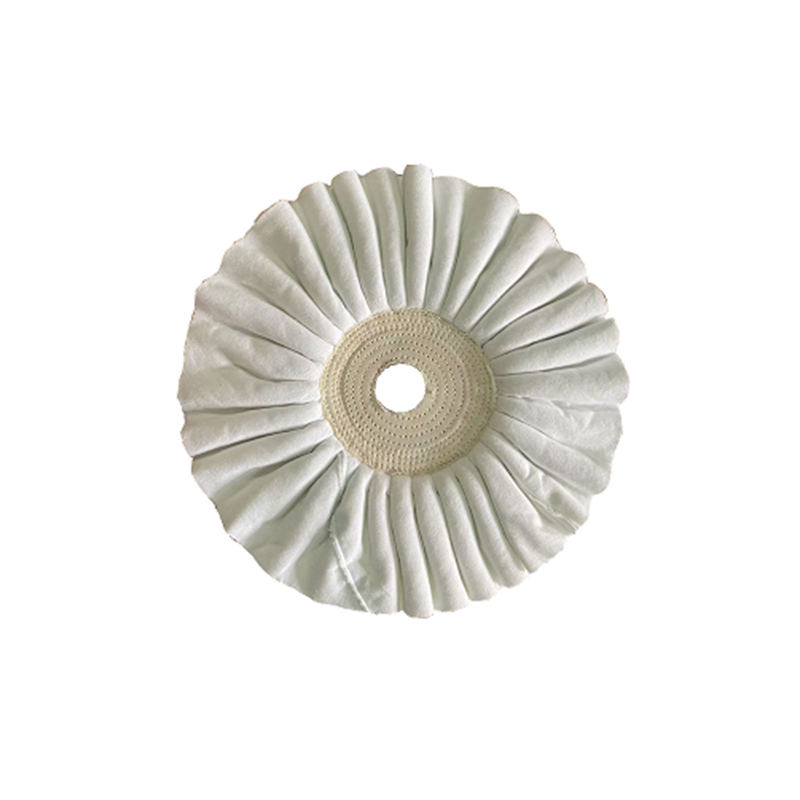
Výběr správné konstrukce kotouče je prvním rozhodnutím v jakékoli specifikaci leštících materiálů. Níže uvedená tabulka shrnuje nejběžnější typy kol a jejich doporučené případy použití.
| Typ kola | Materiál | Nejlepší aplikace | Typická třída směsi |
|---|---|---|---|
| Sisalové kolo | Přírodní sisalové vlákno | Těžké obrábění na ocelových, litinových odlitcích | Hrubá / střední řezná směs |
| Spirálové šité plátno | Bavlněný mušelín, šité vrstvy | Meziřezání na mosaz, hliník | Střední řezná směs |
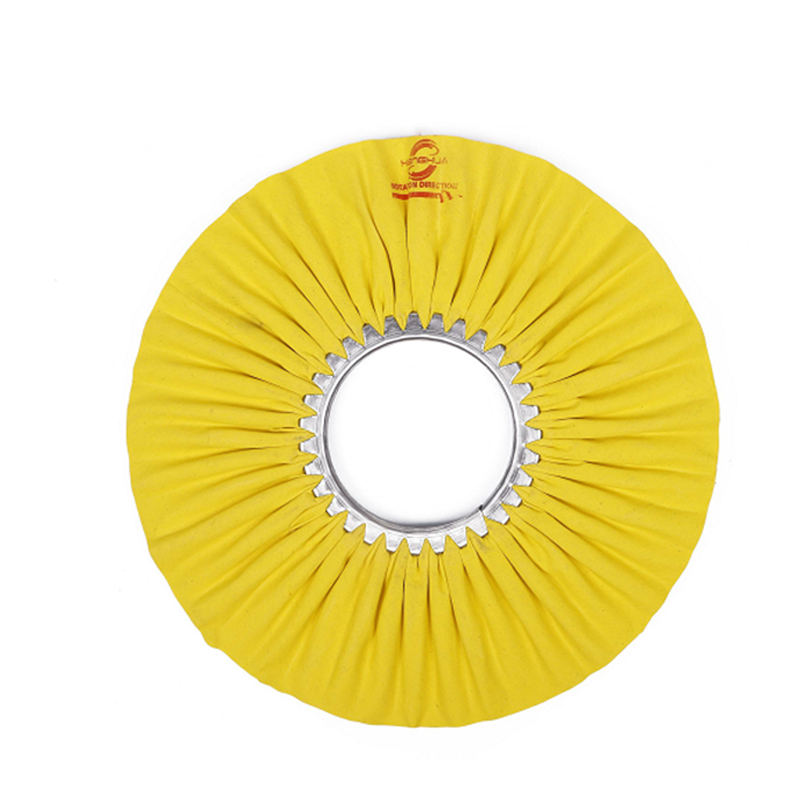
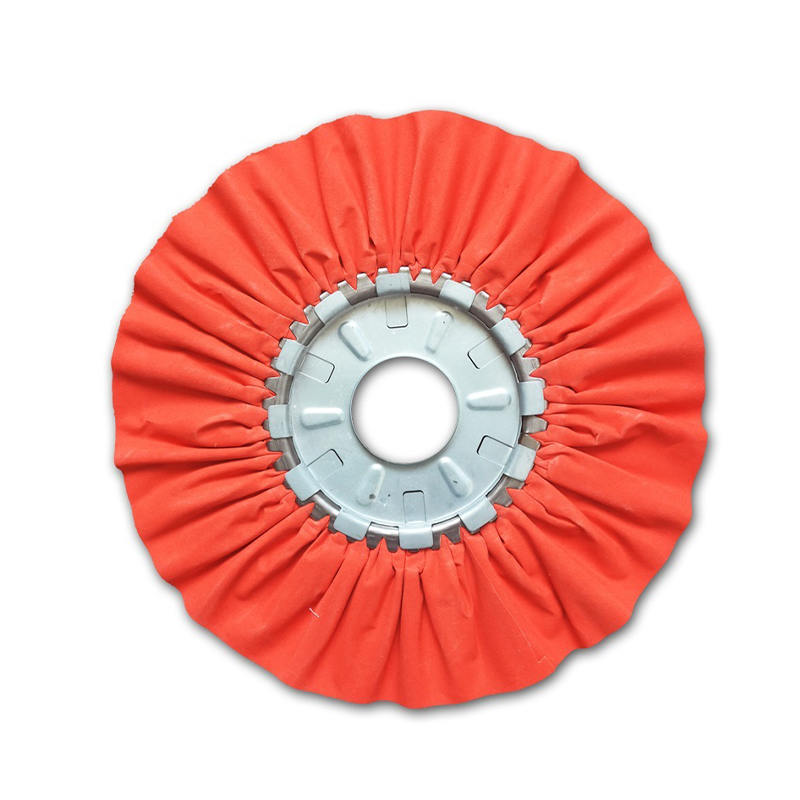
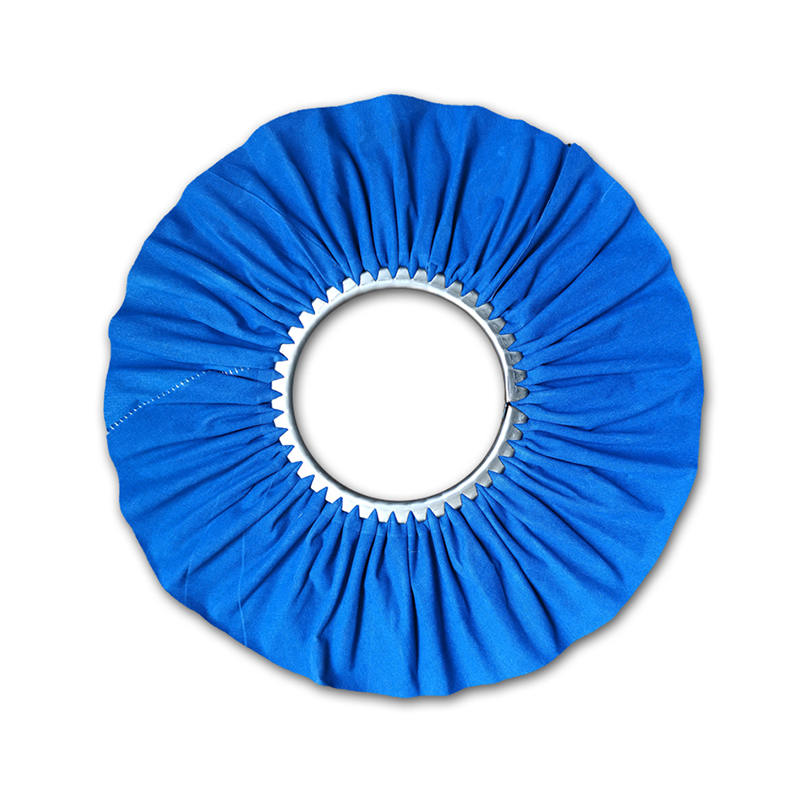
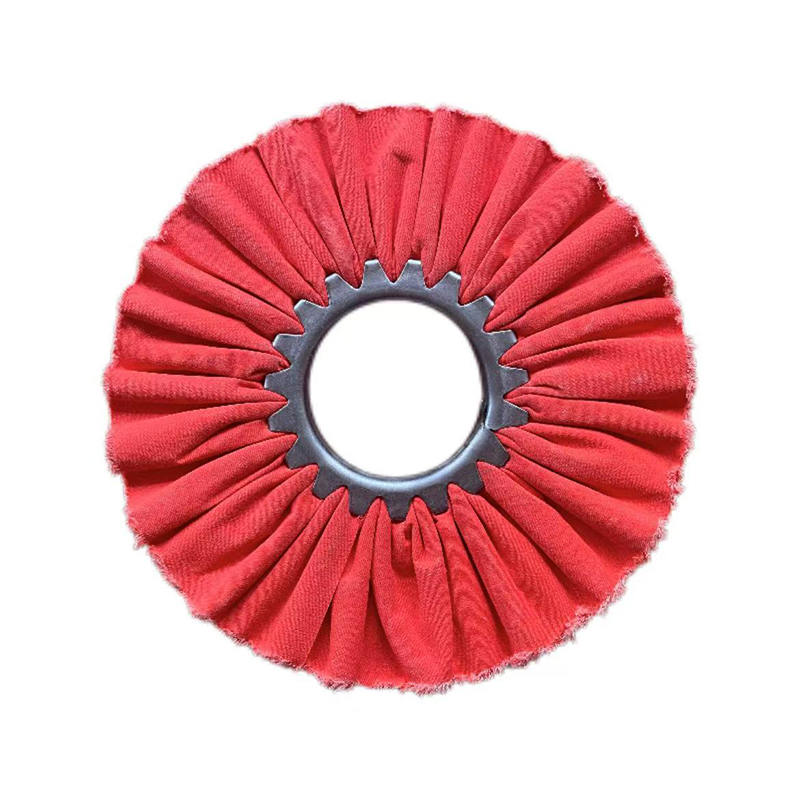
| Volná skládací tkanina | Měkká bavlna, volná konstrukce | Finální leštění barev, zrcadlový povrch | Jemná povrchová úprava / barevná směs |
| Plstěné kolo | Stlačená vlněná plsť | Optické plochy, ploché přesné díly | Ultra jemná leštící směs |
Formulace a výběr leštících směsí
Leštící směs se skládá z brusných částic (typicky oxid hlinitý, oxid chrómu nebo karbid křemíku), pojivo (tuk, vosk nebo základ rozpustný ve vodě) a výkonné přísady, které řídí tvorbu tepla a mazání povrchu během řezání. Velikost brusných částic – měřená v mikronech – přímo určuje úroveň odstranění povrchových škrábanců a konečnou dosažitelnou hodnotu Ra.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., založená v roce 2016, se věnuje výzkumu, vývoji a inovacím leštících směsí a souvisejících leštících materiálů na míru pro globální zpracovatelský průmysl. Prostřednictvím neustálých investic do procesů – včetně zavedení plně automatických konzervárenských výrobních linek v roce 2020 – společnost zajišťuje konzistenci brusiva mezi jednotlivými šaržemi, což přímo snižuje odchylky povrchové úpravy na velkoobjemových výrobních linkách.
Pro přizpůsobení substrátu platí obecné pravidlo: tvrdší kovy vyžadují tvrdší brusivo při nižších rychlostech , zatímco měkké neželezné kovy (hliník, mosaz, měď) fungují lépe s měkčími brusnými třídami při střední rychlosti, aby se zabránilo nasávání materiálu na povrchu kotouče.
Často kladené otázky
Q1: Mohu použít totéž leštící směs na různé kovy?
Ne spolehlivě. Každý kovový substrát má jinou tvrdost a tepelnou citlivost. Směs formulovaná pro nerezovou ocel obsahuje tvrdší abrazivní částice, které mohou poškrábat měkký hliník a zanechávat zbytky v pórech mosazi. U výrobních linek na smíšené materiály používejte směsi specifické pro substrát a pro každý materiál vyhraďte samostatné leštící kotouče, abyste zabránili křížové kontaminaci.
Q2: Jak poznám, kdy je třeba vyměnit leštící kotouč?
Mezi klíčové indikátory patří: snížená řezná rychlost (delší doba cyklu pro stejný cíl Ra), viditelné zasklení povrchu kotouče, kde směs již nezatěžuje správně, nerovnoměrná povrchová úprava obrobku nebo měřitelné zmenšení průměru kotouče o více než 20 % původní velikosti. Zasklená kola lze někdy obnovit shrabáním povrchu orovnávačem kol, ale silně opotřebená kola by se měla spíše vyměnit než opakovaně orovnávat.
Q3: Jaký je rozdíl mezi řeznou směsí a dokončovací směsí?
A řezná směs obsahuje hrubší abrazivní částice (typicky v rozsahu 20–80 mikronů) určené k rychlému odstranění škrábanců, stop po obrábění a oxidace. A dokončovací směs (také nazývaná barva nebo leštící směs) používá mnohem jemnější částice (pod 10 mikronů) k zušlechtění povrchu zanechaného ve fázi řezání do zrcadlového nebo vysoce lesklého povrchu. Použití pouze dokončovací směsi na silně poškrábaný povrch nedosáhne zrcadlového výsledku – fázi řezání nelze přeskočit.
Q4: Jsou ve vodě rozpustné leštící směsi vhodné pro automatizované výrobní linky?
Ano, a jsou stále více upřednostňovány pro automatizované linky kvůli snadnějšímu čištění dílů, nižším emisím VOC a kompatibilitě se systémy následného čištění na bázi vody. Kompromisem je o něco kratší životnost směsi na kole ve srovnání s formulacemi na bázi vosku v prostředí s nízkou vlhkostí. Pro velkoobjemové automatické leštění se doporučují vodou rozpustné leštící směsi s přísadami proti korozi, aby se zabránilo bleskové korozi na železných podkladech mezi fázemi zpracování a mytí.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. se specializuje na výzkum, vývoj a výrobu lešticích látkových kotoučů, lešticího vosku, kapalných lešticích kotoučů a lešticí pasty na kovy.
Klasifikace
Kontaktní informace
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - č. 9, Xiaodongjiaqiao, město Jishigang, okres Haishu, město Ningbo, provincie Zhejiang, Čína
Zůstaňte v kontaktu
Copyright © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Zakázkový lešticí kotouč Továrna na lešticí pasty Všechna práva vyhrazena.