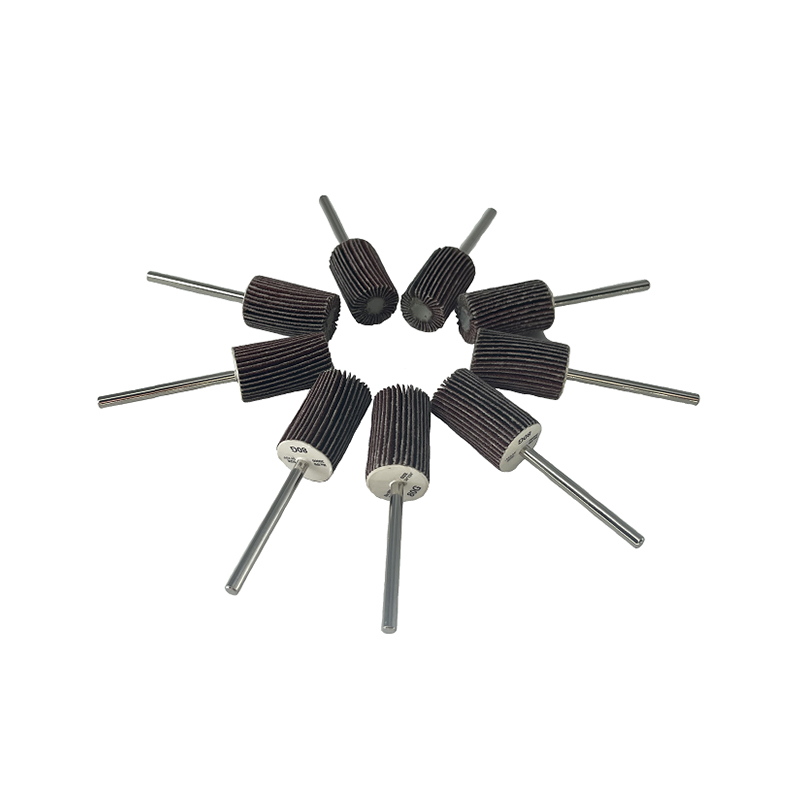
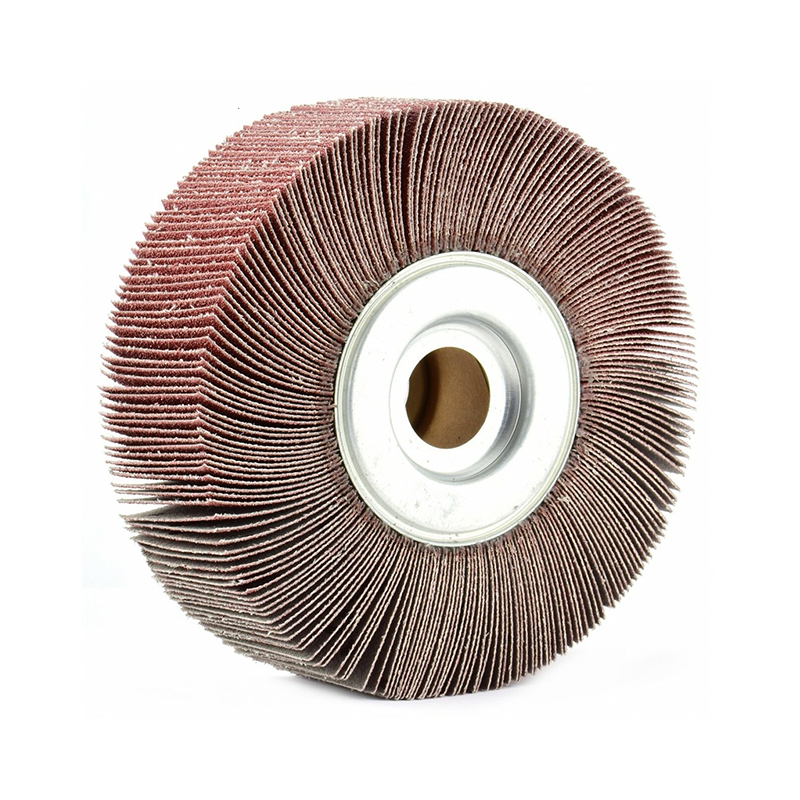
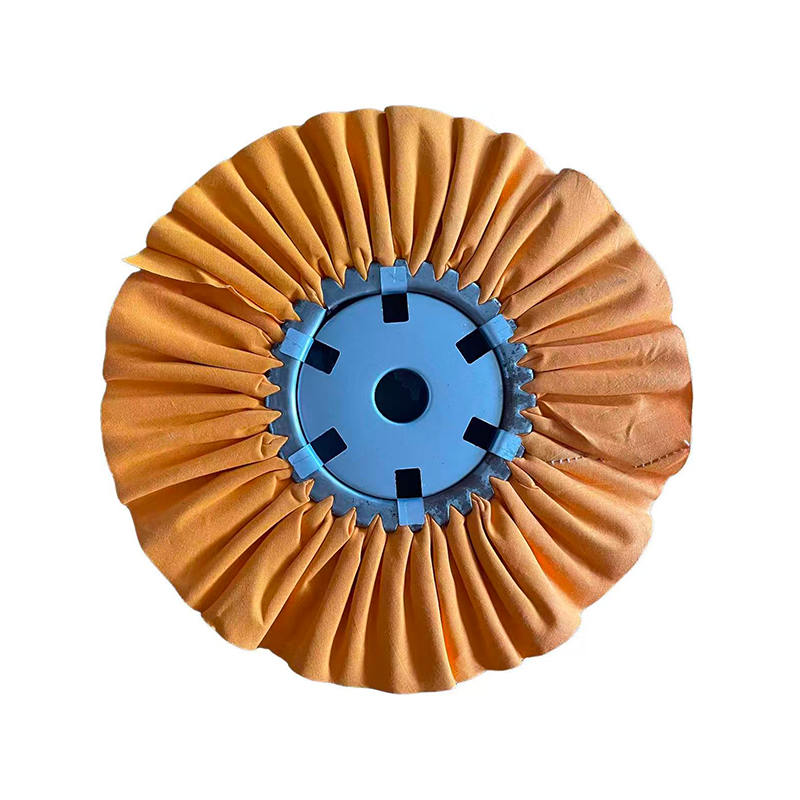
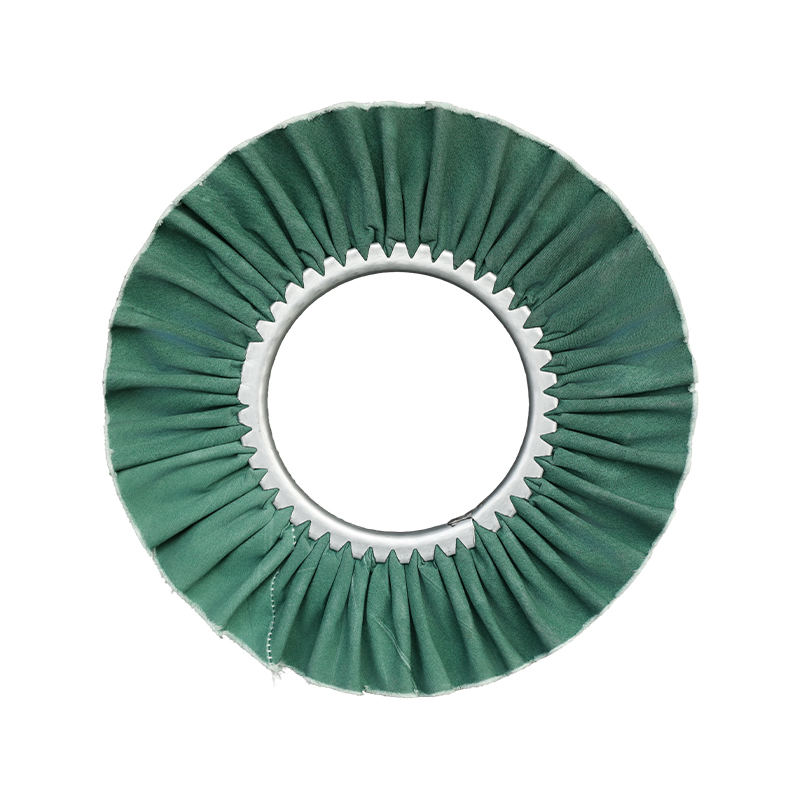
A klapkové kolo je rotační brusný nástroj používaný především k broušení, odstraňování otřepů, míchání a leštění kovových a jiných povrchů. Skládá se z několika překrývajících se brusných lamel uspořádaných radiálně kolem centrálního náboje. Lamely se během používání progresivně opotřebovávají a neustále vystavují čerstvý abrazivní materiál – což znamená, že kotouč si zachovává konzistentní řezný výkon po celou dobu své životnosti. Stručně řečeno, lamelové kotouče jsou tím správným řešením, když potřebujete kontrolované, jednotné dokončování povrchu na tvarovaných nebo plochých obrobcích.
Na rozdíl od pevných brusných kotoučů se lamelové kotouče přizpůsobí zakřiveným a nepravidelným povrchům, což je činí zvláště účinnými pro dokončování trubek, trubek, hřídelí a profilů, které by bylo obtížné nebo časově náročné řešit plochými brusnými nástroji. Tato flexibilita v kombinaci s relativně dlouhou životností činí lamelová kola cenově výhodnou volbou jak pro malé dílny, tak pro velké výrobní linky.
Nástroj je kompatibilní se standardními úhlovými bruskami, stolními bruskami, vrtačkami a automatickými lešticími stroji – což z něj činí jeden z nejpřizpůsobivějších brusných produktů, které jsou dnes k dispozici pro povrchovou úpravu kovů.
Primární použití klapkového kola
Lamelové kotouče plní několik různých funkcí při obrábění kovů a povrchových úpravách. Pochopení každé aplikace vám pomůže vybrat správnou zrnitost, typ brusiva a velikost kotouče pro váš úkol. Zde jsou nejčastější použití:
Odstraňování otřepů a dokončování hran
Po řezání, lisování nebo obrábění mají kovové díly často ostré otřepy a drsné hrany, které mohou způsobit zranění při manipulaci a zhoršit usazení součástí. Lamelové kotouče účinně odstraňují tyto otřepy bez rýhování základního materiálu nebo změny rozměrových tolerancí. Flexibilní lamely dosahují mírně zapuštěných oblastí a obrysů hran, kam pevné brusné kotouče nemají přístup. To je zásadní v odvětvích, jako je automobilový průmysl, letecký průmysl a přesné strojírenství, kde kvalita hran přímo ovlivňuje lícování dílů, přesnost montáže a bezpečnost koncového uživatele.
Míchání povrchů a vyhlazování svarů
Svary vytvářejí nerovné hřebeny a tepelně ovlivněné oblasti, které je nutné před lakováním, nátěrem nebo kontrolou uhladit. Lamelové kolo tyto přechody čistě spojuje s okolním povrchem bez vytváření náhlých poklesů. Vzhledem k tomu, že se klapky pod tlakem ohýbají, vyhýbají se plochým stopám „zakopání“, které mohou zanechat tuhé kotouče, což má za následek hladší, konzistentnější povrch s menším počtem potřebných sekundárních korekčních průchodů. U konstrukčních ocelí a dekorativních kovových výrobků šetří směšování svarů lamelovým kotoučem značnou dobu ve srovnání s ručním pilováním nebo opakovaným broušením.
Leštění a příprava povrchu
Lamelové kotouče s jemnou zrnitostí (120 a více) se široce používají k přípravě kovových povrchů před pokovováním, eloxováním, lakováním nebo aplikací ochranných nátěrů. Vytvářejí jednotnou povrchovou strukturu, která podporuje lepší přilnavost a profesionálnější konečný vzhled. V průmyslu povrchové úpravy nerezové oceli je sekvenční používání postupně jemnějších lamelových kotoučů – od zrnitosti 80 až po zrnitost 240 – standardním pracovním postupem pro dosažení kartáčovaných nebo saténových povrchů, které lze vidět na kuchyňském vybavení, architektonických panelech a zábradlích.
Broušení a úběr materiálu
Lamelové kotouče s hrubým zrnem (zrnitost 40–80) se používají pro agresivní odstraňování materiálu – tvarování kovu, odstraňování rzi a okují nebo čištění zkorodovaných povrchů před opravou nebo přelakováním. Nabízejí vyšší řeznou rychlost než kotouče s jemným zrnem a přitom si zachovávají lepší kontrolu než pevné brusné kotouče. Na silně zrezivělém železe nebo konstrukční oceli může lamelové kotouče z oxidu zirkoničitého a hlinitého se zrnitostí 40 účinně odstranit povrchovou korozi až na holý kov, přičemž se přizpůsobí všem přítomným nerovnostem povrchu.
Dokončení tvarovaných a trubkových povrchů
Lamelová kola vynikají na nerovných geometriích. Jejich flexibilní klapky se ovíjí kolem zakřivených částí – jako jsou trubky, madla, armatury a hřídele – a udržují konzistentní abrazivní kontakt po celou dobu průchodu. Ploché disky ztrácejí kontakt na okrajích na kulatých površích, zanechávají nerovnoměrné škrábance nebo vyžadují vícenásobné přemístění. Díky této přizpůsobivosti je klapkové kolečko preferovaným nástrojem v odvětvích zabývajících se kulatými nebo profilovými součástmi, včetně instalatérství, výroby HVAC, výroby nábytku a architektonických zámečnických prací.
Odstraňování rzi a obnova povrchu
Zkorodované kovové povrchy potřebují abrazivní ošetření, než bude možné účinně aplikovat jakýkoli ochranný nátěr. Lamelové kotouče odstraňují povrchovou rez, oxidaci a staré nátěry a zanechávají čistý, profilovaný povrch, který podporuje přilnavost nátěru. Ve srovnání s kotouči z drátěného kartáče zanechávají lamelové kotouče rovnoměrnější povrchovou strukturu a způsobují menší únavu kovu na tenčích částech – což je důležité při restaurování starších nebo tenčích kovových součástí.
Průvodce zrnitostí lamelových kotoučů: Výběr správné brusnosti
Výběr správné zrnitosti je nejdůležitějším faktorem pro dosažení požadovaných výsledků. Číslo zrna se vztahuje k velikosti brusných částic: nižší čísla znamenají hrubší a agresivnější řezání; vyšší čísla znamenají jemnější a hladší konečnou úpravu. Níže uvedená tabulka shrnuje běžné rozsahy zrna a jejich doporučené použití:
| Rozsah zrnitosti | Klasifikace | Typická aplikace |
|---|---|---|
| 40–60 | Hrubý | Těžké odstraňování materiálu, odstraňování rzi/okují, tvarování |
| 80–100 | Střední | Odstraňování otřepů, směšování svarů, obecné broušení |
| 120–180 | Dobře | Míchání povrchu, přednátěrová příprava, kartáčovaný povrch |
| 240 | Velmi dobře | Finální leštění, příprava zrcadlového lesku, dekorativní práce |
Jako praktické pravidlo: začněte s hrubším zrnitostí k odstranění materiálu nebo defektů, poté přejděte k jemnějším zrnitostem pro zjemnění povrchu . Přeskakování zrn vede k viditelným vzorům škrábanců z předchozí fáze, které je obtížné později odstranit bez dalších průchodů. Například pro povrchovou úpravu z kartáčované nerezové oceli může typická sekvence probíhat zrnitostí 80 → 120 → 180, přičemž každá fáze odstraňuje škrábance zanechané předchozí.
Materiály, na kterých může klapkové kolo pracovat
Lamelová kola jsou všestranná a pracují se širokou škálou materiálů. Pro dosažení nejlepších výsledků musí být typ abraziva v lamelách přizpůsoben materiálu obrobku – použití nesprávného brusiva může způsobit znečištění, ucpání nebo špatnou kvalitu povrchu:
- Nerezová ocel: Vyžaduje abraziva bez kontaminace, jako je oxid hlinitý nebo oxid zirkoničitý, aby se zabránilo přenosu železných částic, které mohou způsobit skvrny na povrchu a iniciovat korozi pod povrchovou úpravou.
- Uhlíková ocel a železo: Lamelové kotouče z oxidu hlinitého a oxidu zirkoničitého s nimi efektivně zvládnou jak při broušení, tak při míchání. Oxid zirkoničitý je preferován pro tvrdou ocel díky své samoostřící struktuře zrna.
- Hliník a měkké kovy: Kotouče z karbidu křemíku nebo jemného oxidu hlinitého zabraňují ucpávání (zatěžování) a vytvářejí čisté povrchy bez rýhování měkčího základního materiálu.
- dřevo: Lamelové kotouče fungují dobře pro broušení zakřivených dřevěných profilů, odstraňování starých povrchových vrstev a přípravu povrchů pro moření nebo lakování. Pro zpracování dřeva jsou nejpraktičtější střední až jemné zrnitosti (80–180).
- Plasty a kompozity: Kolečka s jemnou zrnitostí při kontrolovaných nižších rychlostech mohou tvarovat a dokončovat plastové díly bez roztavení nebo rozmazání. Udržet kolo v pohybu je obzvláště důležité, aby se zabránilo místnímu hromadění tepla.
Lamelové kotouče vs. jiné brusné nástroje
Pochopení toho, kam se hodí lamelový kotouč ve srovnání s jinými brusnými nástroji, vám pomůže lépe se rozhodovat o nástrojích a vyhnout se nesprávnému použití. Každý typ nástroje má silné stránky, díky kterým je vhodný pro konkrétní úkoly:
| Nástroj | Nejlepší pro | Omezení vs. Klapkové kolo |
|---|---|---|
| Brusný kotouč | Rychlý, agresivní úběr materiálu na rovných plochách | Zanechává hluboké škrábance; nemůže se přizpůsobit křivkám; žádná dokončovací schopnost |
| Brusný pás | Velké rovné povrchové úpravy na stolní brusce | Nelze dosáhnout na tvarované nebo vnitřní profily; vyžaduje stacionární zařízení |
| Kolo drátěného kartáče | Odstraňování rzi a čištění povrchu | Nelze míchat nebo leštit; zanechává nerovnoměrnou strukturu povrchu; nebezpečí vzniku drátěných štětin |
| Klapka disk | Ploché broušení a míchání pod úhlem | Méně účinné na kulatých nebo trubkových profilech ve srovnání s lamelovým kolem |
| Flap Wheel | Zakřivené povrchy, míchání, leštění, odstraňování otřepů, postup s více zrnitostmi | Pomalejší úběr materiálu než brusné kotouče na rovných plochách |
Klíčovou výhodou klapkového kola je jeho kombinace flexibility, stálé kvality povrchové úpravy a dlouhé životnosti — Díky tomu je úspornější na úkol než nástroje, které se rychle opotřebovávají nebo vyžadují časté výměny. V mnoha výrobních pracovních postupech může jediné lamelové kolo nahradit jak krok odstraňování otřepů, tak krok leštění, čímž se snižují celkové náklady na nástroje a doba cyklu.
Odvětví, která se spoléhají na lamelová kola
Klapková kola se používají v mnoha výrobních a výrobních prostředích, kde jsou prioritami kvalita povrchu, efektivita a přizpůsobivost nástrojů:
- Kovovýroba a svařovny: Pro čištění a tmelení svarů na konstrukčních dílech, rámech, vratech a krytech před lakováním nebo práškovým lakováním.
- Výroba a opravy automobilů: Dokončení panelů karoserie, součástí výfuku, dílů podvozku a trubek klece, které vyžadují hladké povrchy připravené k lakování nebo svaru.
- Výroba výrobků z nerezové oceli: Zpracování kuchyňského vybavení, strojů na zpracování potravin, pracovních desek a architektonického vybavení, kde je specifikován jednotný kartáčovaný nebo saténový povrch.
- Instalatérství a HVAC: Dokončení konců trubek, armatur, těles ventilů a spojů potrubí před montáží nebo aplikací ochranného nátěru.
- Dřevoobrábění a výroba nábytku: Tvarování tvarovaných lišt, vyhlazování vřeten židlí a příprava zakřivených povrchů pro moření nebo lakování.
- Šperky a precizní kovovýroba: Lamelové kotouče s jemnou zrnitostí se používají ve formě malého průměru pro zpřístupnění těsných míst na odlitcích a ručně vyráběných kusech před konečným leštěním.
Jak správně používat klapkové kolo
Dostat z klapkového kola maximum vyžaduje správnou techniku, nastavení a povědomí o bezpečnostních postupech. Špatná technika zkracuje životnost kola, vytváří nerovnoměrné výsledky a může způsobit nebezpečí:
- Srovnejte hodnocení trnu a RPM: Vždy používejte lamelový kotouč, jehož maximální otáčky jsou stejné nebo vyšší než otáčky nástroje naprázdno. Překročení jmenovité rychlosti může způsobit rozpad kola během používání – vážné bezpečnostní riziko.
- Aplikujte lehký, konzistentní tlak: Nechte pracovat brusivo. Nadměrná síla směrem dolů předčasně zbortí klapky, urychlí opotřebení a sníží kvalitu povrchové úpravy. Kolo by se mělo dotýkat obrobku s mírným záběrem, nemělo by se do něj tlačit.
- Udržujte kolo v pohybu: Setrvání na jednom místě způsobuje nerovnoměrný odběr materiálu a hromadění tepla, které může odbarvit nerezovou ocel nebo deformovat tenčí kovy. Použijte hladké, překrývající se průchody v jednom konzistentním směru.
- Postup přes krupici: Pro leštění začněte s hrubším zrnitostí, abyste odstranili vodní kámen, svary nebo hluboké škrábance, poté přejděte na jemnější zrnitost pro zjemnění povrchu. Každý stupeň zrnitosti by měl před pokračováním odstranit škrábance, které zanechal předchozí.
- Používejte vhodné OOP: Při použití jakéhokoli rotujícího brusného kotouče je nezbytná ochrana očí (ochranné brýle nebo obličejový štít), rukavice a protiprachová maska nebo respirátor. Létající úlomky a jemný kovový prach představují skutečné nebezpečí.
- Před použitím zkontrolujte kolo: Před montáží zkontrolujte, zda nejsou poškozené, chybějící nebo oddělující chlopně. Poškozené kolo by se mělo raději zlikvidovat než použít.
Klíčové faktory při výběru lamelového kola
Ne všechny klapková kola jsou si rovni. Výkon se výrazně liší v závislosti na kvalitě konstrukce, typu brusiva a rozměrových specifikacích. Při nákupu klapkového kola pečlivě vyhodnoťte tyto faktory:
- Abrazivní materiál: Oxid hlinitý se hodí pro univerzální práci na většině kovů; oxid zirkoničitý je samoostřící a lépe se hodí pro tvrdší oceli a těžké broušení; Karbid křemíku je preferován pro neželezné kovy, kámen a tvrdé materiály.
- Podkladový materiál: Látkový podklad nabízí vyšší trvanlivost, pružnost a odolnost proti roztržení při zatížení; papírový podklad je ekonomičtější, ale méně odolný při trvalém nebo vysokém tlaku.
- Průměr a šířka: Větší průměry pokrývají větší plochu na otáčku a jsou vhodné pro otevření plochých povrchů; menší průměry pasují do sklíčidel vrtáků a používají se pro detailní práci. Šířka ovlivňuje, jak velká kontaktní plocha je zachována na zakřivených površích – širší kola fungují lépe na trubkách a hřídelích s větším průměrem.
- Hustota klapek: Více klapek na kolo obecně vytváří hladší povrch a delší životnost; nižší počet klapek umožňuje agresivnější řezání a lepší odvod tepla – užitečné pro náročné úlohy odstraňování materiálu.
- Velikost otvoru pro vřeteno: Musí přesně odpovídat vřetenu vaší brusky, vrtačky nebo leštičky, aby byla zajištěna bezpečná a vyvážená rotace. Mezi běžné velikosti patří stopky 6 mm, 8 mm a 1/4 palce pro ruční nástroje.
- Kvalita lepení: Lepicí nebo pryskyřičné přídržné chlopně na náboji určují, jak dobře kolo vydrží pod teplem a tlakem. Kola se špatným spojením se předčasně odlupují, což snižuje výkon i bezpečnost.
Pro produkční prostředí a zirkoničitý alumina s vysokou hustotou na zadní straně látky klapkové kolo obvykle nabízí nejlepší rovnováhu řezné rychlosti, kvality povrchové úpravy a životnosti kotouče. Pro lehčí práce nebo konečné fáze leštění je praktickou volbou kotouč z oxidu hlinitého s jemným zrnem na látkovém podkladu.
Běžné chyby, kterým je třeba se vyhnout při používání lamelových kol
I zkušení operátoři dělají chyby, které snižují výkon a zkracují životnost kol. Uvědomění si těchto úskalí vám pomůže dosáhnout konzistentních výsledků:
- Použití příliš hrubého zrna pro závěrečnou fázi: Dokončení kotoučem o zrnitosti 60, když je požadováno zrnitost 120, zanechává viditelné rýhy, které vyžadují další opravné průchody – plýtvání časem a spotřebním materiálem.
- Použití nadměrného tlaku: Tím se zbortí struktura klapky, kotouč se změní na pevný kontaktní bod spíše než na pružný bod a dramaticky se zkrátí životnost kotouče bez zlepšení řezné rychlosti.
- Křížově kontaminující brusiva: Použití lamelového kotouče, který se dříve používal na uhlíkovou ocel na obrobku z nerezové oceli, přenáší železné částice do povrchu, což vede k rezavým skvrnám pod povrchovou úpravou. Samostatná kola věnujte železným a neželezným materiálům.
- Ignorování kompatibility RPM: Montáž kotouče dimenzovaného na nižší otáčky na vysokorychlostní brusku riskuje selhání kotouče během provozu. Před použitím vždy zkontrolujte maximální rychlost kola.
- Nesprávné skladování kol: Vystavení vlhkosti, teplu nebo chemickým výparům může narušit abrazivní pojivo. Lamelová kola skladujte na suchém a chladném místě mimo dosah rozpouštědel a olejů.
Vyvarování se těmto chybám nejen prodlužuje životnost kotouče, ale také zajišťuje, že vaše hotové povrchy splní požadovaný standard kvality hned napoprvé – snižuje se přepracování a plýtvání materiálem.