Vedoucí dokončovací práce v závodě na výrobu automobilových dílů provádí každý týden stejný držák z nerezové oceli stejnou leštící linkou. Jednoho rána se zrcadlový povrch nezdaří. Složení se nezměnilo. Otáčky kola se nezměnily. Provozovatel se nezměnil. Jedinou proměnnou je dávka leštících podložek. To je důvod, proč se mnoho výrobců tvrdě učí, že výběr podložky není zanedbatelný detail; je výchozím bodem kvality povrchu.
Praktická odpověď na otázku „jaké leštící podložky použít“ spočívá ve třech rozhodnutích. Vlákno a tvrdost volte podle obecného kovu. Vyberte strukturu podložky podle fáze dokončení. Než se dostane do výroby, ověřte konzistenci polštářku. Uveďte tyto tři správně a většině povrchových defektů se dá předejít. Tato příručka se zaměřuje na průmyslovou povrchovou úpravu kovů, kde se výběr podložek posuzuje podle zmetkovitosti a hodin přepracování, stejně jako podle kosmetického lesku.
Nechte základní kov vybrat rodinu podložek
Výrobci často žádají univerzální leštící kotouč, který zvládne vše. Univerzální podložka je v praxi kompromisem, který funguje dobře na vůbec žádném kovu. Nerezová ocel potřebuje pro svůj první průchod agresivní přírodní vlákno. Hliník potřebuje měkčí kontaktní povrch, aby nedošlo k jeho roztržení. Mezi tyto dva patří měď a mosaz a drahé kovy vyžadují ty nejjemnější materiály na bázi bavlny.
| Obecný kov | Podložka prvního stupně | Podložka pro konečnou fázi | Hlavní riziko kontroly |
|---|---|---|---|
| Nerezová ocel | Sisalové kolo zelená směs | Kolo z tvrzené látky bílá směs | Přehřívání a rozmazávání |
| hliník | Kolečko z tvrzené látky červená směs | Měkký flanel nebo pneumatický hadřík | Galling a nakládání podložek |
| Měď / mosaz | Střední látkové kolo červené směsi | Měkké látkové kolečko bílé směsi | Načítání a nerovnoměrná barva |
| Zlato / stříbro / šperky | Bižuterní bavlněné kolečko žluté směsi | Bílé bižuterní bavlněné kolečko | Křížová kontaminace mezi slitinami |
Zacházejte s tabulkou jako s výchozím rámcem, nikoli jako s pevným receptem. Rychlost stroje, aplikovaný tlak a stav vstupního povrchu vás mohou posunout o jeden pad měkčí nebo tvrdší, než je standardní návrh. Nejprve opravte základní kov a poté upravte v rámci této rodiny na základě vlastních výsledků testů.
Konstrukce podložky: Skutečný řidič řezu a konečné úpravy
Leštící podložky jsou často seskupeny podle materiálu, ale konstrukce určuje výkon. Sisalový kotouč řeže agresivně, protože tuhá přírodní vlákna vytvářejí vysoký bodový tlak na obrobek. Složený látkový kotouč řeže méně, ale vytváří čistší a jasnější povrch. Pneumatický měkký kotouč se přizpůsobuje zakřiveným dílům, a proto se objevuje v konečné fázi leštění. Pojmenování barev se liší podle výrobce, proto vždy ověřte tvrdost hmatem nebo specifikačním listem, nikoli pouze jménem.
- Sisalová kola odstraňte stopy po obrábění a hluboké škrábance. Jsou standardním prvním průchodem nerezové oceli a tvrdých slitin.
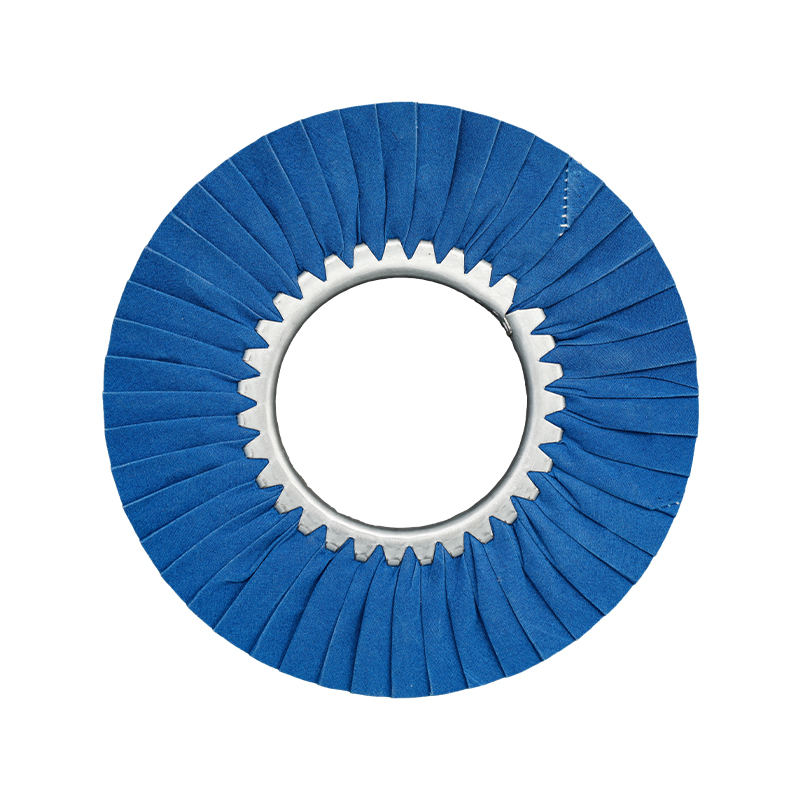
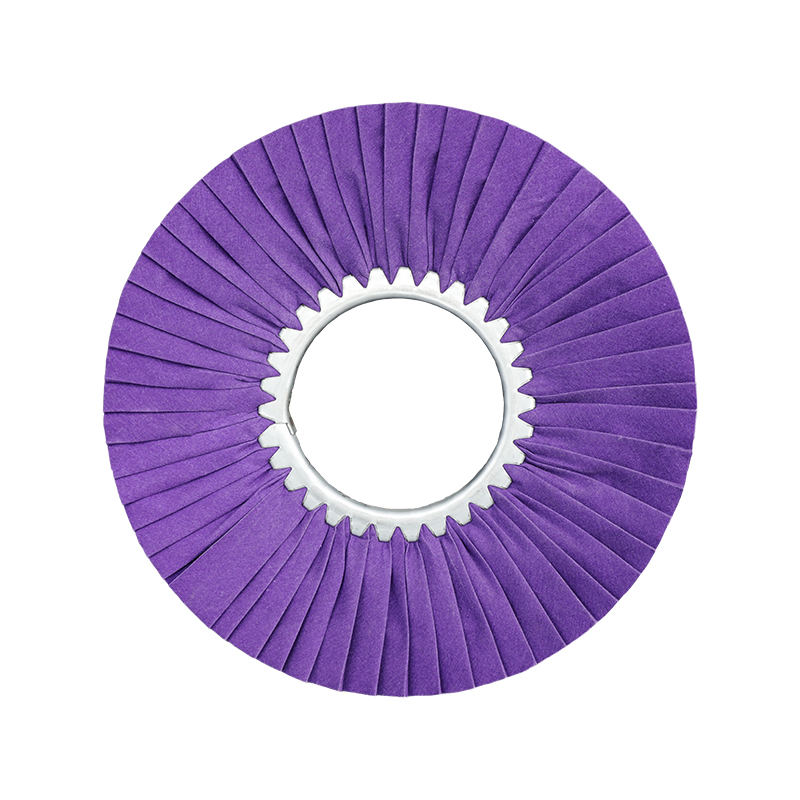
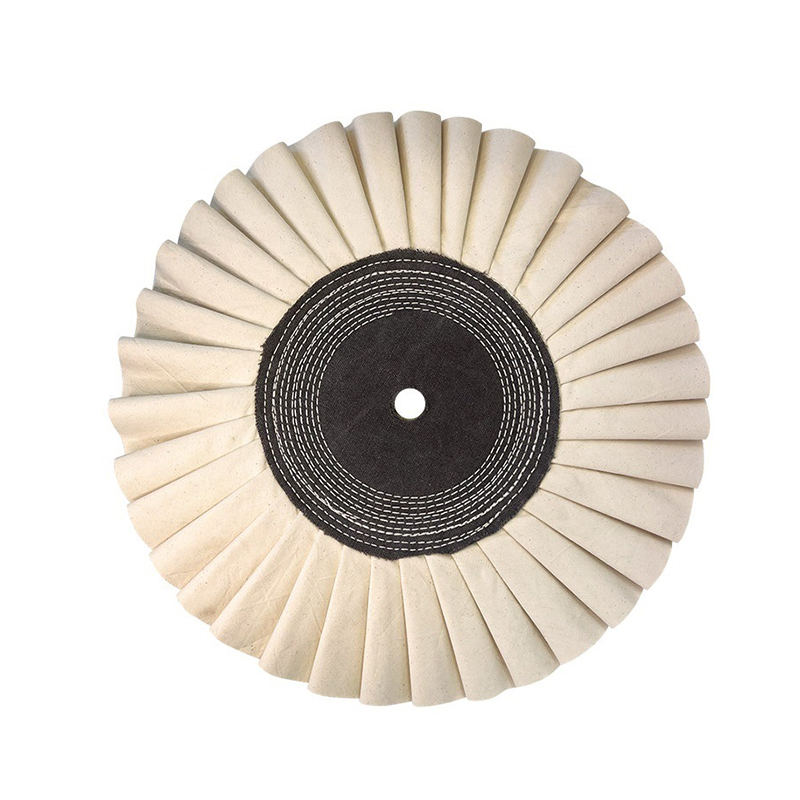
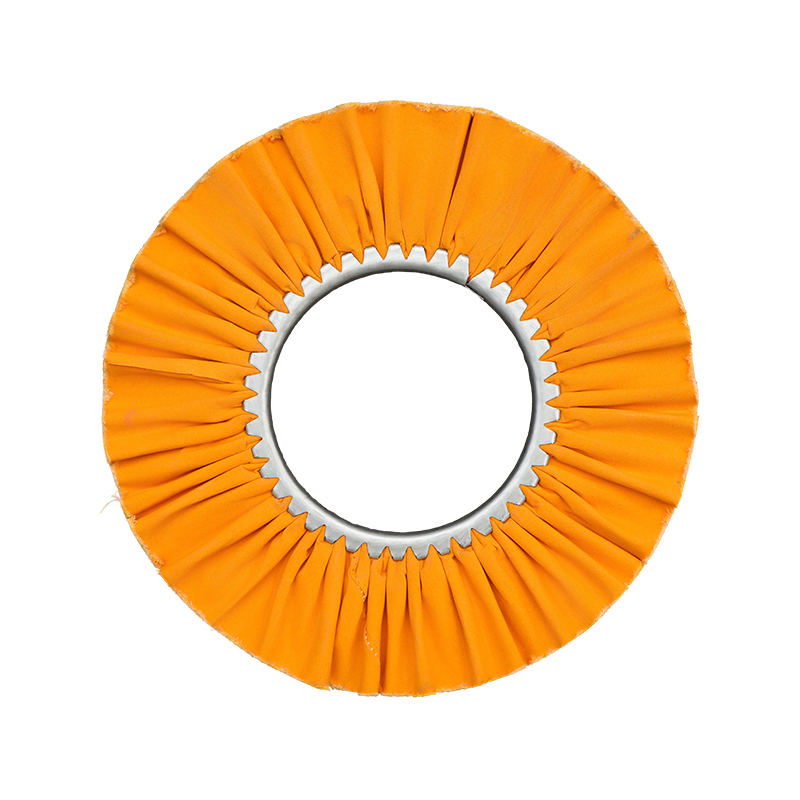
- Skládací látková větrná kola nabízejí širokou škálu tvrdostí, od tvrdých zelených modelů pro zjemnění řezu až po jemně žluté modely pro rozjasnění.
- Kolečka z tvrzené látky používejte upravenou tkaninu pro udržení stabilního ostří, díky čemuž jsou spolehlivé na rovných površích a automatických linkách.
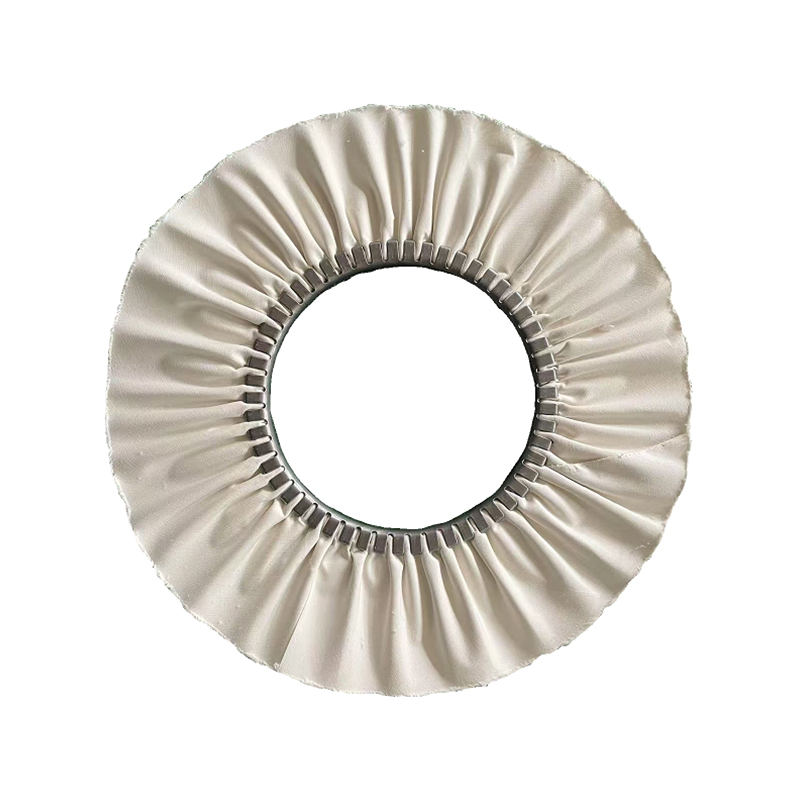
- Pneumatická kola z měkké tkaniny nafoukněte, abyste sledovali obrysy bez kopání do hran, ideální pro konečné leštění zakřivených nebo nerovných částí.
- Klapková kola spojte hrany a odjehlujte profily tam, kam se plochý kotouč nedostane.
- Bavlněná kolečka na šperky jsou nejšetrnější možností, používají se pro drahé kovy a drobné součástky.
Pro agresivní první průchod nerezové oceli, a černé ploché sisalové kolo je osvědčeným výchozím bodem. Dobře drží směs a vytváří řez potřebný předtím, než jej může převzít jakýkoli látkový kotouč.
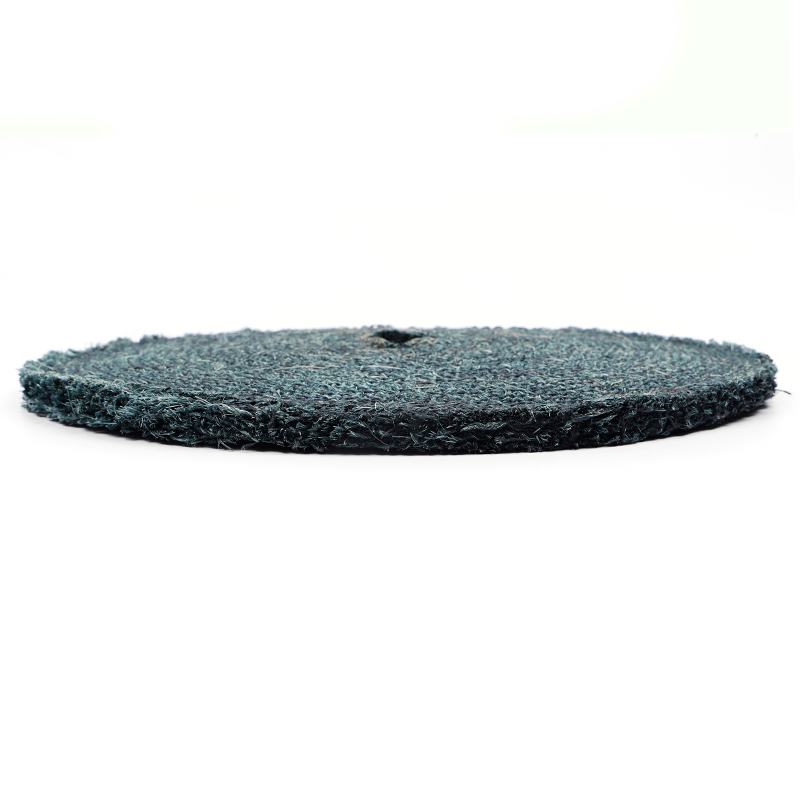 Černé ploché sisalové kolo Velkoobchod a zakázkoví výrobci - Ningbo Henghua Metal S Henghua Metal Surface Treatment Technology Co., Ltd je čínský velkoobchodní a zakázkový výrobce černých plochých sisalových kol, černé ploché sisalové kolo... Zobrazit produkt →
Sestavte dvoufázovou sekvenci pro konzistentní výsledky
Nesnažte se opravit každou závadu jednou podložkou. Spolehlivá sekvence používá řeznou podložku k odstranění poškození a dokončovací podložku k zušlechtění povrchu. Výrobci automobilových dílů na tuto logiku se denně spolehněte a stejný princip platí pro hardware, kuchyňské nádobí a letecký průmysl.
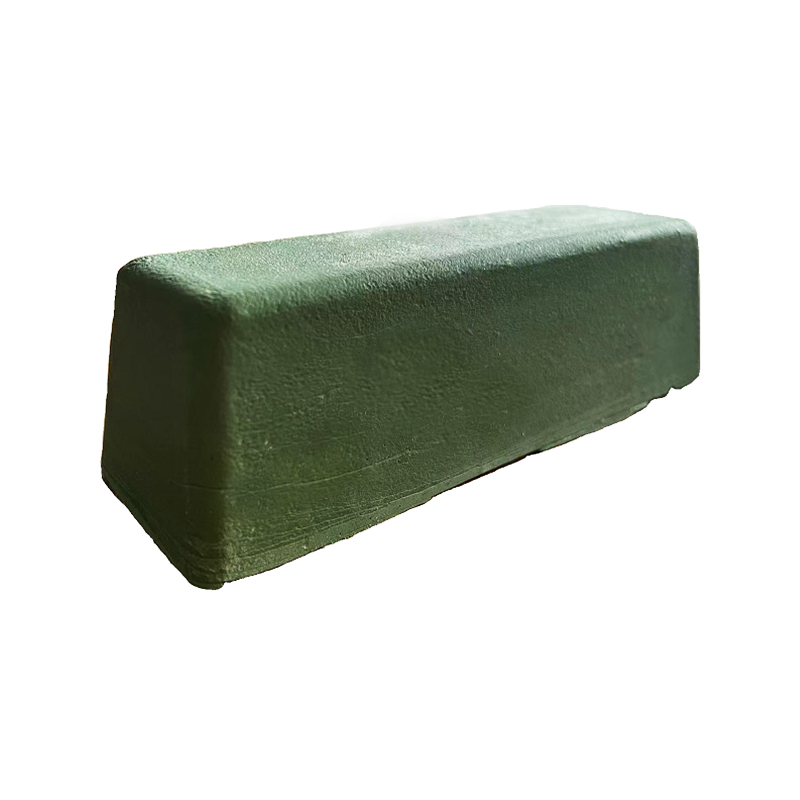
- Fáze střihu: Pomocí sisalového nebo lamelového kotouče se zelenou leštící směsí odstraňte hluboké škrábance, čáry po svarech a stopy po obrábění. Udržujte kolo upravené a nanášenou směs rovnoměrnou.
- Fáze čištění: Přepněte na střední nebo tvrzené látkové kolečko s červenou směsí, aby se řez prolnul a odstranil zákal, který zanechalo sisalové kolečko. Tato fáze definuje povrch před konečným leštěním.
- Cílová fáze: Přesuňte se na měkký hadřík nebo pneumatické kolo s bílou směsí, abyste vytvořili konečný zrcadlový povrch. Pro čistý výsledek použijte mírný tlak a vyšší povrchovou rychlost.
V praxi fáze čištění odděluje dobré výsledky od vynikajících. A červené látkové kolečko na nerez dává operátorům v tomto kroku stabilní, opakovatelnou řeznou hranu, což je důležité, když potřebujete udržet konzistentní povrch během dlouhých výrobních sérií.
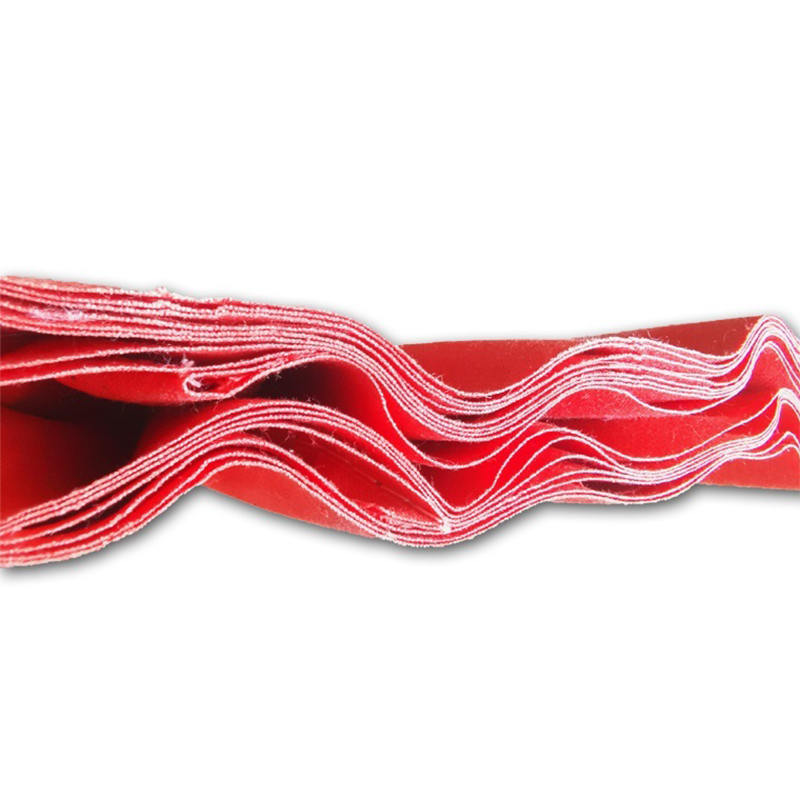 Červené látkové kolečko pro velkoobchody a zakázkové výrobce z nerezové oceli – Ningbo He Henghua Metal Surface Treatment Technology Co., Ltd je čínské červené látkové kolo pro velkoobchodní a zakázkový výrobce z nerezové oceli, Red Clot... Zobrazit produkt →
Měkké kovy potřebují měkčí přístup
Hliník, měď a mosaz se chovají jinak než ocel, protože se deformují pod tlakem místo toho, aby čistě řezaly. Tvrdé sisalové kolo na hliníku se může zarýt a vytvořit trhliny, které jsou horší než původní defekt. Řešením je měkčí podložka, lehčí tlak a směs, která odolává zatížení.
Při leštění hliníku se žluté tvrzené látkové kolečko na hliník je praktická střední cesta. Je dostatečně pevný, aby držel svůj tvar, ale dostatečně měkký, aby nedošlo k poškrábání obrobku. Spárujte jej s nižšími otáčkami vřetena a pravidelně kontrolujte čelo kotouče, zda není zapuštěný kov.
 Žluté kolečko z tvrzené látky pro velkoobchodní a zakázkové výrobce hliníku - Ning Henghua Metal Surface Treatment Technology Co., Ltd je čínské žluté tvrzené látkové kolo pro velkoobchodní a zakázkový výrobce hliníku, Yel... Zobrazit produkt →
Měkké kovy také generují více tepla v místě kontaktu, protože materiál nabízí menší odpor a vytváří větší tření. Teplo urychluje zatížení destičky a může změnit barvu obrobku. Snižte tlak, zvyšte rychlost kola pouze v případě, že to umožňuje konstrukce podložky, a ponechte si speciální sadu podložek pro hliník, abyste zabránili křížové kontaminaci ocelovými vlákny.
Stroj, rychlost a tlak mění pravidla
Stejná podložka se může chovat velmi odlišně na stolní brusce, pneumatickém ručním nářadí nebo robotické leštící buňce. Výběr podložky musí zahrnovat stroj, protože povrchová rychlost a aplikovaný tlak jsou nastaveny zařízením, nikoli samotnou podložkou. Stolní brusky běžně běží při 2800 až 3400 otáčkách za minutu, zatímco pneumatické nástroje se značně liší, proto vždy před změnou nastavení zkontrolujte jmenovitou obvodovou rychlost kotouče.
- Stolní a podlahové brusky: Větší sisalová a plátěná kola, obvykle 200 až 400 mm, poskytují vysokou povrchovou rychlost potřebnou pro fázi řezání.
- Pneumatické ruční nářadí: Menší pneumatická kolečka z měkké tkaniny sledují zakřivené povrchy a jsou nejlepší pro konečné leštění a opravy.
- Automatické linky: Hustota a vyvážení podložky musí být konzistentní od jednoho kola k druhému, protože roboti se nemohou přizpůsobit měkkému nebo tvrdému místu.
- CNC a robotické buňky: Používejte kolečka z tvrzené tkaniny s předvídatelnými hodnotami tvrdosti, aby parametry procesu zůstaly platné v průběhu času.
Pokud převádíte ruční operaci na automatizovanou, vyberte podložku znovu, než abyste znovu použili stejné kolečko. Roboti udržují stálý tlak, takže podložka, která se nahmatala v ruce, může být při fixní síle příliš agresivní nebo příliš měkká.
Co ověřit, než dáte podložku do výroby
Nákup leštících kotoučů pouze podle barvy nebo značky je riskantní, protože stejná barva může mít různou hustotu od různých dodavatelů. Než se zavážete k výrobě podložky, vyhodnoťte následující faktory:
- Konzistence šarže: Zkontrolujte tvrdost, směs vláken a vyvážení na více podložkách ze stejné šarže. Malá změna hustoty může znatelně změnit povrchovou úpravu.
- Trvanlivost hran: Hledejte prošívání a úpravu hran, které vydrží kontaktní rychlost vašeho stroje. Slabé hrany způsobují kývání a nerovnoměrné opotřebení.
- Možnosti dimenzování a uchycení: Před objednáním objemu ověřte vnější průměr, středový otvor a tloušťku podle specifikací vašeho vřetena.
- Kompatibilita směsi: Některé sloučeniny rychle nasytí určité materiály podložek. Před zvětšením otestujte celou kombinaci podložky a směsi.
Většina dodavatelů, včetně Henghua, podporuje vlastní velikosti a úpravy tvrdosti prostřednictvím svých zakázkový servis leštících kol . Krátký zkušební provoz s malou sérií je levnější než výměna celé výrobní zakázky, která nesplňuje váš standard povrchové úpravy.